



CNCルーター基礎:初心者のためのマスターガイド
CNCルーターは、工具パスがコンピュータで制御されるコンピュータ数値制御装置です。木材、アルミニウム、石材、プラスチック、複合材、発泡体など様々な材料の加工に使用されます。CNCルーターは3軸CNCビットを採用し、ストックから材料を除去して部品を成形します。3軸とは、CNC工具がX、Y、Z軸の3方向に同時に移動できることを意味します。
初心者向けCNCルーターマシン基本スキルを学びましょう。
ステップ1. CNCルーターマシン起動
開始前にいくつかのコンポーネントを接続する必要があります:
- 壁際のルーターコントローラーボックスの電源をON/OFFスイッチでオン。
- 緑のスタートボタンを押してリモートコントローラーを起動。
- 集塵機をオン(ダストバッグ確認を忘れずに)。
- 白ボタンを押してバキュームテーブルを起動。
ステップ2: エンドミル選択 - イントロ
CNCルーターマシンでプロジェクト実行時、選択可能なブレードが多数あります。私たちが使用できるCNCルータービットはエンドミルと呼ばれ、さまざまな形状とサイズがあります。ここでエンドミルについて簡単に説明します。このコース完了と最初のCNCルーティングプロジェクト着手までに、以下の点を完全に理解していただきたいと思います:
- フルート数。
- エンドミル形状:フラット vs ボールノーズ vs Vビット。
- サイジング。
ステップ3: エンドミル選択 - フルート
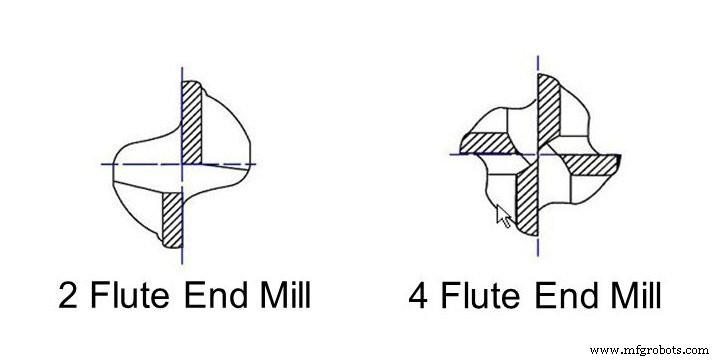
このステップに含まれる最初の画像を見て、表示されている2つのビットの違いに気づけるか確認してください。わからない場合、右側のCNCビットは4枚刃、左側は2枚刃です。これらの刃をフルートと呼び、それぞれCNCプロジェクトで独自の目的を果たします。違いは何でしょう?4枚刃と2枚刃エンドミルの違いは、木工用ノコギリと金属用ノコギリの違いに似ていると説明できます。木工用ノコギリは金属用より歯が少なく大きく、木材など柔らかい材料切断に最適。金属用ノコギリは細かい歯が密に並び、金属管など硬い材料切断に最適。プロジェクトに適したエンドミルを探す際、4枚刃エンドミルは硬い材料(アルミニウム、マホガニー、プラスチック、チークなど)、2枚刃エンドミルは柔らかい材料(MDF、合板、杉など)用と覚えておいてください。
ステップ4: エンドミル選択 - 形状
フルート数以外にも、エンドミルにはさまざまな形状があります。
- フラット(エンドミル):シャフト先端のフラットなプロファイルに注目。このフラットプロファイルにより、クリーンなプロファイル切削、ポケットルーティング、穴あけに最適。
- ボールノーズ:フルート先端の丸みを帯びたトップに注目。この形状は3D曲面加工のみに最適。プロファイル切削には不向き。
- Vビット:ビットの尖った先端に注目。この形状は彫刻に最適。文字彫刻が特に容易。
- 未分類ビット:「エンドミル」キャビネットでビットを探している際、ここに記載されていない興味深いビットに遭遇するかもしれません。そのCNCビットがどれだけ興味深く、あなたの仕事に完璧に見えても。
ショップマネージャーまたはCNCルーターグルーのいずれかに相談せずに、未分類ビットを使用しないでください
ステップ5: ブレードまたはエンドミル交換
希望のエンドミルがすでにCNCマシンに装着されている場合、以下の手順で締め付け確認のみ行ってください:
- リモートコントローラーをホルダーに置き、このプロセス中にスピンドルスタートボタンを押さないよう注意。
- CNCルーターテーブルから2本のレンチを取り、CNCルータースピンドルからコレットを慎重に緩める(指先注意)。
- まずCNCビットを外し、次にコレットを外し、古いエンドミルを工具箱に戻してからこれらを交換。
- 新しいエンドミルをコレットに挿入、シャンクの重要な部分を把持できる十分な高さまで(新しいエンドミルは適切に配置すればコレット後部から突出してもよいが、必須ではない)。小径エンドミルの場合、ヘリックス開始位置から約2mmまで押し込む。
- ナット/コレット/エンドミルをスピンドルに戻して締め付け、過度な力で過締めしない。
ステップ6: ワークセットアップ
- プレート切断時、MDF下の4つのバキュームゾーンすべてをチェックし、ゾーン縁にゴムストリップを配置してバキューム強度を確保。バキューム強度がワーク保持のための実際の空気圧を決定。バキューム弱ければ圧力弱し。
- 小さなプレートでバキュームゾーン全体を埋めない場合、プラスチックプラグと短いゴムストリップをスリットに配置してゾーンを狭めることが可能。
- MDFプレートをバキュームテーブルに戻し、自分のプレートを上に置き、使用したいバキュームゾーンを選択し、白ボタンを押してバキューム起動。
ステップ7: X軸とY軸セットアップ
各軸をゼロに設定し、CNCルータービットが切断すべき場所のみ切断するようにします。CNCルータービットの先端を材料表面の左奥に位置させ、新しいゼロ位置に満足したら[XY=0]と[OK]を押す。
ステップ8: Z軸セットアップ
Z軸設定には2つの異なる方法があります:
紙方式
普通のA4用紙を1枚用意し、部品とCNCルータービットの間に挟み、Z軸を慎重に下げて用紙に接触させ、上面から5mmの位置で[~]を押してステップ移動に切替、先端が用紙表面に触れるまで安全に接近(用紙を動かして確認)。次に[Shift]+[XY=0]と[OK]を押すと、ゼロは表面からちょうど0.100mm上に設定されます。
ツールセンサー方式
ツールセンサーをミルビット下、切断する部品の上に配置、ビット先端をセンサープレートから8~10mm上に下げ、[Shift]+[~]を押すとツールが自動的に下がりゼロポイントを設定。
*重要
フライス加工間でビット交換時、Zゼロ座標をリセットする必要があります。X、Y座標はリセットしないでください。
ステップ9: CNCルーターマシン用ファイル読み込み
CNCルーターソフトウェアからのCNC切断ファイルを入れたフラッシュドライブを使用して、CNCコントローラーボックスにファイルを読み込む準備完了。
手順:
- フラッシュドライブをリーダーに挿入。
- 「USB読み取り」メッセージを待つ。
- [OK]を押す。
- ▲▼◄►でUSBライブラリをスクロールし、ファイルを探す。
- [OK]でアップロード、[1]で確認。
- 耳栓とゴーグルを装着。
- これでスタート[►]を押せます。
ステップ10: CNCルーターマシン安全ガイド
- 常時アイプロテクションとイヤープロテクション着用。ショップでゴーグルと耳栓を提供。
- テーブルを清潔に保ち、工具と loose materials を置かない。
- ルーター稼働中は決して放置しない。離れる必要がある場合は誰かに見てもらうか、ジョブを一時停止。
- CNCマシン稼働中、テーブルに寄りかかったり、手足を置いたりしない。
- CNCマシン稼働中に調整や材料再配置を試みない。
- CNCマシン稼働中は集塵機またはバキュームを使用。
CNCマシン
- CNC工作機械選定の必須基準
- CNCフライス加工エッセンシャル:プロオペレーターのためのクイックリファレンスガイド
- 木工に最適なCNCルーター:適切なマシン選びのエキスパートガイド
- 中古CNC工作機械購入の完全ガイド|賢い買い物で失敗しないために
- CNCフライス加工初心者必見! 成功への4つの鉄則
- 中古CNC旋盤購入完全ガイド|サービス・アップグレード・品質・稼働時間・公差・縦横型の6大判断基準
- 中古CNC工作機械購入のプロガイド:信頼できる一台を見極めるポイント
- ATC CNCルーターがビジネス成功に不可欠な理由
- 韓国の産業視察団がCNCルーター生産施設を来訪
- 弊社CNCルーターの信頼できるお客様レビュー
- ATC CNCルーター購入必須ガイド:知っておくべき7つのポイント