



CNCプラスチック加工の極意:ニッチ市場での優位性
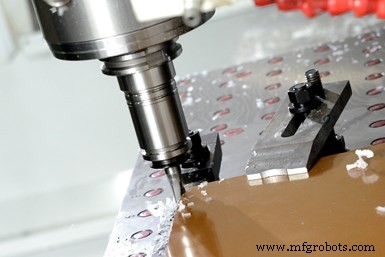
プラスチック加工は工具、ワークホールディング、切りくず(および粉塵)管理の面で課題を抱えます。(写真提供:K&E Plastics.)
ニッチなCNC機械加工ショップであることには利点がある一方で、独自の課題もあります。バーモント州ベニントンのK&E Plasticsが好例です。
契約ショップの名前が示す通り、同社はエンジニアリングプラスチック(熱可塑性と熱硬化性の両方)の加工に特化し、1966年にピーター・ブローダーソン氏がK&Eを設立して以来、一貫してこの道を歩んでいます。現在、息子のエリック氏が社長を務めています。
アルミニウムや鉄鋼など従来の金属を加工するショップに比べ、G7やG10など研磨性ガラス入り熱硬化性樹脂を含むプラスチック加工を専門とするショップは少なく、競争は少ないです。しかし、設備・工具ベンダーのプラスチックへの不慣れさから、K&Eは効果的な加工戦略を自力で編み出さざるを得ないことがありました。
2013年にK&Eを訪問し初の記事を書いた際、それらの課題の一部を知りました。集塵の必要性。プラスチックの治具固定の難しさ。ガラス入り熱硬化性樹脂加工に伴う工具問題。リストは続きます…
今回は物理的に再訪問できませんでしたが、再びつながり、同社がプラスチック加工でより有能かつ効果的になるために導入した新技術とプロセスについて聞くことができました。これには工具とワークホールディングの見直し、初のスイス型旋盤導入による熱可塑性樹脂PEEKなどの複雑部品のより厳しい公差と高速生産の実現、従来のガングツール旋盤で走っていた仕事の内製化などが含まれます。
新たな機会、新たなアプローチ
当初、K&Eは材料の優れた電気絶縁特性(サイドバー参照)を活かし、電気用途向けプラスチック部品のみに注力していました。ブローダーソン氏が27年前に父から事業を引き継いだ際、医療と航空宇宙業界への非電気用途進出で事業多角化を図りました。現在では、電気自動車、燃料電池、エネルギー貯蔵などの新エネルギー技術分野での機会も追求しています。同ショップはISO 9001:2015認証取得、ITAR(国際武器取引規制)登録、共同認証プログラム(JCP)認定で機密防衛案件も受注可能。また、HUBZone(歴史的に活用されていないビジネスゾーン)プログラム認定で、都市部と地方の小規模ビジネスが連邦調達機会への優先アクセスを得られる支援を受けています。
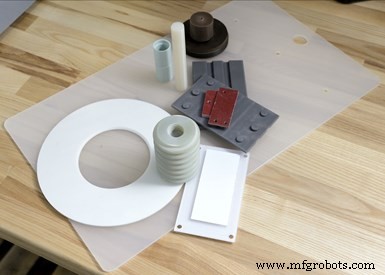
K&Eは電気、航空宇宙、医療などの業界向けにプラスチックのみ(熱可塑性と熱硬化性を含む)を加工。燃料電池、電気自動車、エネルギー貯蔵など新エネルギー用途での機会も模索中。
同ショップの30,000平方フィート(約2,787㎡)施設には、CNCルーター、VMC、旋盤など計28台が設置。大半はハース・オートメーション製。2018年に購入したスイス型旋盤はツガミS205モデル(詳細は後ほど)。材料によってはクーラント使用、またはコールドエアガンで切削点を冷却し切りくず分断を助けるドライ加工を行います。
非充填熱可塑性樹脂にはクーラントを使用することがあります。油性クーラントはプラスチックを劣化させるため使用不可。代わりにK&EはマスターフルードソリューションズのTrim Microsol 585XTなど水性クーラントを使用。高潤滑性、半合成、マイクロエマルジョンタイプで、従来世代の半合成剤より長寿命で泡制御に優れるとされています。
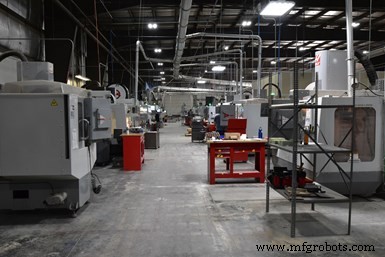
K&Eのショップの特徴は、ドライ加工する設備を2つの中央集塵システムにダクトで接続している点。
しかし、多くの熱硬化性樹脂はドライで加工されます。これらの材料はガラスなど研磨性充填材を含み、加工時に粉塵を発生させます。効果的な集塵は清潔な作業環境の維持と工作機械寿命延長に不可欠です。実は、集塵用ダクトワークがショップに独特の外観を与えています。
プラスチック部品をドライ加工する各設備のワークゾーンにダクトが配管されています。最近、2台目の18,000cfm集塵システムを追加し、さらに最大12台のマシニングセンタをドライ加工用に追加可能になりました。
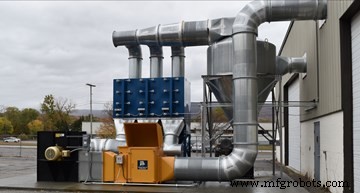
最近2台目の18,000cfm集塵システムを設置し、最大12台のマシニングセンタをドライでプラスチック加工可能に。
あらゆるプラスチック加工で大きな問題となるのが熱です。工具を速く回しすぎると材料が焼ける可能性があります。また、効果的な切りくず排出がないと、加工材料がワークに再溶着してしまいます。工具フルート形状が切りくずをワークから離して排出する鍵となり、コールドエアジェットも役立ちます。しかし、G7やG10などの熱硬化性ラミネートは、樹脂の結合強度と加工方法によっては剥離しやすい傾向があります。
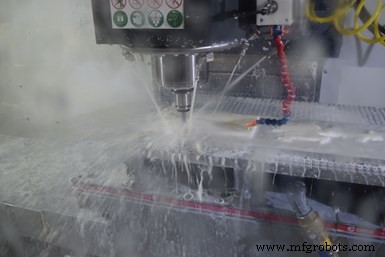
熱可塑性樹脂は一般的に水性クーラントで加工。石油系クーラントはプラスチック材料を劣化させます。
最近、ショップはダートロン・ダイナミクスの切削工具を使用し始めました。一例は直径6mm、研磨済み単一フルート超硬エンドミル。多段階研磨プロセスで鋭利で研磨されたエッジを実現し、バーフリー加工でハンドフィニッシュの必要性を低減または排除するとのこと。
もう一つは、ハーベイ・ツールのアモルファスダイヤモンドコーティング超硬エンドミル(複合材用)。G10やFR4など高繊維/充填濃度の複合材の荒・中仕上げに適し、最適化された形状とチップブレーカーで繊維を効率的にせん断し、切りくずを短くして除去性を向上させるとのこと。
さらに、K&Eでは正確な深穴を繰り返し高品位表面仕上げで生産する必要がある場合、スターリングのガンドリルを使用しています。
マシニングセンタの工具保持システムとして、レゴフィックスのPowRgripシステムへの標準化も進めています。従来の工具保持システムでは最大0.002インチ(約50μm)のランアウトが発生し、非常に厳しい公差を持つ部品特徴には受け入れられませんでした。「現在は4テン(0.0004インチ、約10μm)のランアウトです」とブローダーソン氏。「これにより表面仕上げが向上し、工具摩耗が減り、必要な加工公差を達成できます。」
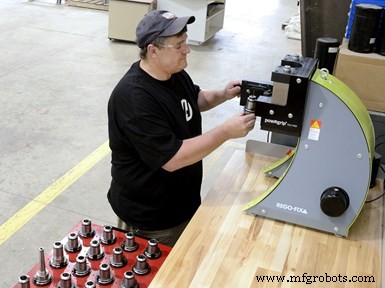
油圧プレスでコレットをホルダーに圧入/取り外しする工具保持システムを標準化しつつあります。各コレットは浅いセルフロックテーパーを持ち、9トンの力でホルダーに圧入。ブローダーソン氏によれば、従来型よりランアウトと剛性が向上。
このシステムは精密コレット式工具ホルダーと卓上油圧プレスで構成。コレットは浅いセルフロックテーパーを持ち、9トンの力でホルダーに圧入されます。また、圧入時に工具ホルダーに接触するスクエアショルダーを備え、このポジティブストップ設計により内蔵バックアップスクリューで工具突出し長さを正確に設定可能。高いクランプ力と振動減衰、L/D比3:1で全指示振れ(TIR)≤3μmを実現。レゴフィックスによれば、この工具保持システムはシュリンクフィットシステムより高速・安全な工具交換も可能。新工具の組み立ては10秒未満とのこと。「現在約800本のこれらの工具ホルダーを保有していますが、さらに追加し続けています」とブローダーソン氏。
ワークホールディングでは、バキュームチャックで段取り替えを高速化し、工具が部品の5面にアクセスできるようにしている機械もあります。同様に、K&Eは共通ベースプレートにチックバイスを載せる方式を採用し始めました。ブローダーソン氏によれば、チックバイスは位置決め再現性が高く、プレートが共通位置に設置されるため、単純にバイスをマシンテーブルにボルト固定していた時と異なり、セットアップ時のプロービングが不要になります。繰り返しジョブ用にバイスジョーを保存・ストックすることも可能です。
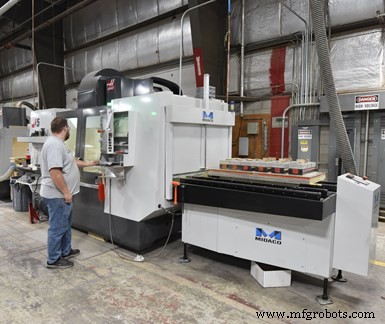
このVMCのスピンドル稼働率を高めるため、K&Eはパレットチェンジャーを追加。他のジョブが機械内で進行中でも、次のジョブを機械外で段取り可能。他の2台のVMCにも同様に導入済み。
3台のVMCのスピンドル稼働率を最大化するため、K&Eは各機にミダコ製パレットチェンジャーを導入。これにより、各機械がジョブを継続運転している間、次のジョブを機械外のパレットに治具固定できます。ジョブ完了後、そのパレットがシャトルアウトし、次のジョブを治具固定した新しいパレットがシャトルインします。
なぜスイス型を導入したのか
ブローダーソン氏によれば、数年前にS205を導入する前、K&Eは選択的なジョブをネジ切り盤ショップに外注していました。時間とともにその外注量は増加傾向にありました。また、ガングツール旋盤で走らせていた厳公差ジョブのスクラップ率や不良率が望ましくないレベルだったこともあります。同ショップは、スイス型特有のガイドブッシュ設計と多機能能力が、必要な精度を提供し、その仕事を社内で完結させられると判断しました。
ツガミ/REMセールスのディストリビューター、ロバート・E・モリス社を通じて、ツガミS205(バー径20mmキャパシティ)とエッジ・テクノロジーズMinuteman 320 SEバー給材装置を購入。同社アカウントマネージャーのジョン・リカーディ氏によれば、マシンには1,000psiクーラント供給システム(主に切りくず制御用)、ミスト回収ユニット、チップコンベア、サブスピンドルから長尺部品を受け取る専用シュート、チャッカー/コンバーチブル変換機能が含まれていたとのこと。
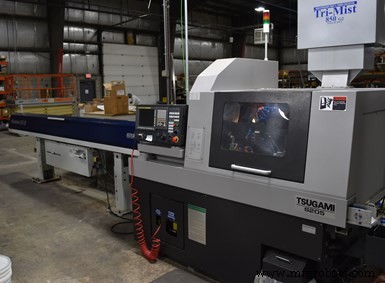
10フィートバー材対応のバー給材装置により、初のスイス型が4フィートバー給材のガング型旋盤より長時間無人運転可能に。
このマシンの最大のセールスポイントは、油性クーラントがプラスチックワークを劣化させるのを防ぐため、水性クーラントで稼働するよう設計されている点です。リカーディ氏によれば、工具取り付け部とスピンドルへの正圧エアでクーラントがベアリングに入り込み潤滑油を洗い流すのを防止。さらに、バー給材装置のチャネルセットでも水性潤滑を使用しています。
スイス型は非常に厳しい公差が要求される部品に使用されます。ブローダーソン氏によれば、従来旋盤でプラスチック部品を加工すると工具圧でテーパーが生じることがあります。スイス型のガイドブッシュが切削点で支持を提供し、この問題を解消します。また、マシンの繰り返し精度も非常に高いとのこと。一度プロセスが決まれば、カット→測定→繰り返しのプロセスは不要になります。さらに、バー給材装置は12フィートバー材対応。K&Eでは通常10フィートバー材を使用し、従来旋盤の4フィートバー給材より長時間の無人加工が可能です。PEEKなどの材料では、通常バー材を+0.002"/-0"で研磨済みのものを注文します。
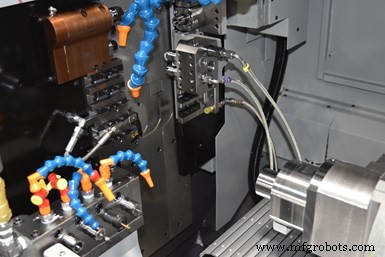
水性クーラントで稼働するスイス型旋盤は、従来のガングツールCNC旋盤で加工していた熱可塑性部品のより厳しい公差と生産性向上を実現。以前外注していた仕事も内製化可能に。
なお、ガイドブッシュを取り外せば、標準旋盤と同じ加工アプローチでジョブを走らせるコンベンショナルチャッカー旋盤としても運用可能です。
ブローダーソン氏によれば、最大の学習曲線の一つは、高圧クーラントポンプの圧力をどの程度にするか決定することでした。切りくずを除去し部品をフラッディングするのに十分な圧力でありながら、加工中部品の寸法を変えないレベルを見極める必要があります。圧力が高すぎるとクーラント流がプラスチック部品の寸法を変えてしまいます。また、マシンのスピンドルが急速に立ち上がるため、一部バー材がねじれる問題も発生。対策は、より緩やかに回転数を上げることでした。もう一つの課題は、部品のどの特徴をいつ、どの順序で加工できるかを学ぶことでした。
材料の課題
ブローダーソン氏が最近直面している全体的な課題の一つは、プラスチック材料のばらつきです。米国ベースのサプライヤーから購入しようとしても、それらの一部は海外製材料を販売しています。「注文時には非常に具体的に指定する必要があります」と彼。
一例として、あるジョブでFR4材を注文し、そのバッチで加工プロセスを調整しました。ジョブがリピートした際、もう一バッチ注文しました。しかし、その第2バッチは電気エンクロージャ向けの同じNEMA分類を満たしていたにもかかわらず、樹脂とガラス充填材のばらつきが十分に大きく、前回のFR4バッチで使った切削条件と工具が新バッチでは互換性がありませんでした。「こうした材料で2千分の1インチ(約50μm)を保持するのは十分難しいのに、バッチ間のばらつきがそれをさらに難しくします。」
熱硬化性樹脂と熱可塑性樹脂の基礎
K&Eはエンジニアリングプラスチックで54年の経験を持ちます。同ショップによれば、熱硬化性樹脂は高耐熱性と電気絶縁性が要求される用途に適しています。熱硬化性樹脂の架橋ポリマーは不可逆的な結合を形成し、熱を再加熱しても製品が溶けるリスクを排除。優れた耐摩耗性と寸法安定性を備え、金属より軽量です。
熱可塑性樹脂ペレットは加熱で軟化し、さらに熱を加えると液化します。化学結合を伴わないため硬化プロセスは完全に可逆的。これにより、熱可塑性樹脂は物理的特性を損なうことなく再成形・リサイクル可能。化学抵抗性、衝撃抵抗性、電気絶縁性、低吸湿性、低摩擦係数、嵌合部品の摩耗低減、製品動作時の潤滑不要などの利点があります。
産業機器
- CNC加工材料選定:最適パフォーマンスを引き出すために
- 5軸CNC加工完全マスター|精度・速度・業界メリットを徹底解説
- エキスパートによるカスタムCNC機械加工ソリューション:精度と信頼性
- 精密アクリルCNC加工:正確、安全、効率的
- CNC加工における品質管理の強化:精度と顧客満足のための戦略
- 精密CNC加工によるカスタム部品製造:迅速・高精度・最適なソリューション
- 大型部品のCNC加工:サイズ制約を克服する戦略
- CNC加工 vs 射出成形:プロジェクトに最適な製造方法の選び方
- CNCプラスチック材料選定ガイド:精密加工に最適な素材の選び方
- CNC加工コストの理解:主要因と最適化方法
- ポリマー精密CNC加工:先進技術とヒント