



精密加工におけるオンマシン検査の決定的役割
CNC加工部品の品質管理において、ほとんどの機械加工工場では三次元測定機(CMM)を使用しています。CMMは完成部品の幾何形状と寸法が元の設計と一致するかを検査し、顧客に不良品が納入されないよう保証します。微細な誤差も検出し、加工者が不良部品を再加工できるようにします。
しかし機械加工工場のオーナーにとって、CMMは決して完璧なソリューションではありません。この種の検査は顧客には安心感を与えますが、加工者にとって高い生産性を保証するものではありません。なぜか? 加工後に誤差を検出しても、コスト回収にはすでに遅すぎるからです。CMMで不合格となった部品を再加工する場合、その部品の価値は半減します。予定の2倍の時間と材料が費やされることになります。
代替ソリューションは、工作機械プロービングシステムによるオンマシン検査です。工作機械プロービングシステムはCNC工作機械自体に取り付けられた測定装置で、部品のセットアップや加工中・加工直後の寸法測定に使用されます。
この記事では、私たちのCNC工場でのオンマシン検査の活用法と、CNC機械加工工場が導入すべき理由を説明します。
1. CMMボトルネックの解消
品質管理をCMMのみに依存することには重大な欠点があり、問題は単に工数と材料コストが倍増するだけにとどまりません。忙しい工場では、一組の部品がワークテーブルから取り外されると、そのCNCマシンには即座に次のセットアップが割り当てられます。後になってCMMが一部の部品を不合格と判定した場合、加工者はマシンが空くのを待つか、最悪の場合は他のジョブを中断して再セットアップしなければなりません。不合格ワークは生産を遅延させ、多くのジョブにドミノ効果で遅れをもたらします。
また、CMMへの依存は長い待ち行列を生みます。工場の全ジョブが同じ1台または複数のCMMで検査を必要とするためです。検査機能をCNCマシン自体に組み込むことで、検査負荷を複数のシステムに分散できる、あるいは場合によってはCNCマシン単独で完結できるため、CMMボトルネックを解消できます。
2. 効率向上
CMMの使用は品質管理、特に精密加工において通常必要不可欠です。ワークが幾何学的・寸法仕様を満たすかを検査するためです。しかしオンマシン検査はCMMを置き換える必要はなく、単独で、またはCMMと併用して検査プロセス全体、ひいては製品サイクル全体を効率化できます。
工作機械主軸またはタレットに搭載されたプロービングシステムは、工場に多くのメリットをもたらします。ワークの識別とセットアップ(手動で10分かかる作業がプローブなら数秒)、加工サイクル中および加工直後のワークテーブル上での特徴測定が可能です。
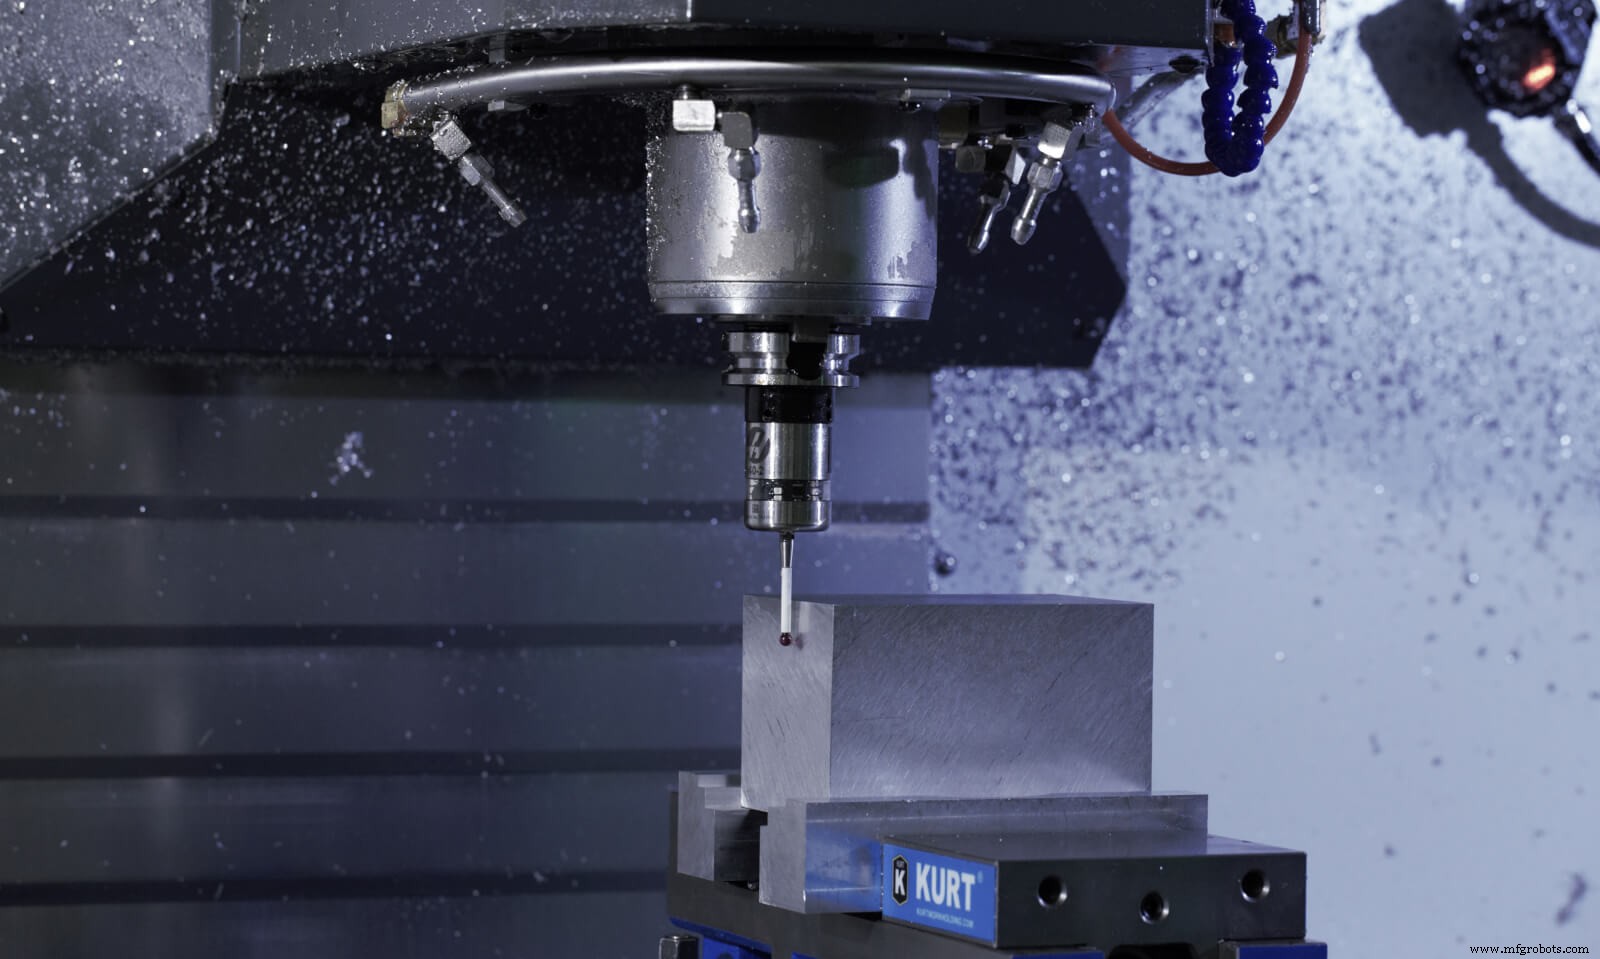
ワークの高速セットアップ
プロービングシステムはワーク表面状態の監視や自動オフセット補正の開始なども実行できます。さらに多くのプロービングルーチンは加工プロセスを中断しないため、加工を止めずに検査が可能です。
プローブは重大な誤差を早期に検出するため、即座に廃棄を減らし、後工程でCMMを使用する場合はCMMによる不合格リスクを低減します。CMMを使用する場合、プローブにより品質管理スタッフはサンプリング率を下げられます。例えば、オンマシンプローブでほとんどの誤差が検出・修正されることを知っていれば、CMMでの検査を20個に1個から50個に1個に減らせます。オンマシン検査の導入は、総検査時間を短縮しつつCMMボトルネックを緩和し、部品出荷を加速、工場生産性を向上させます。
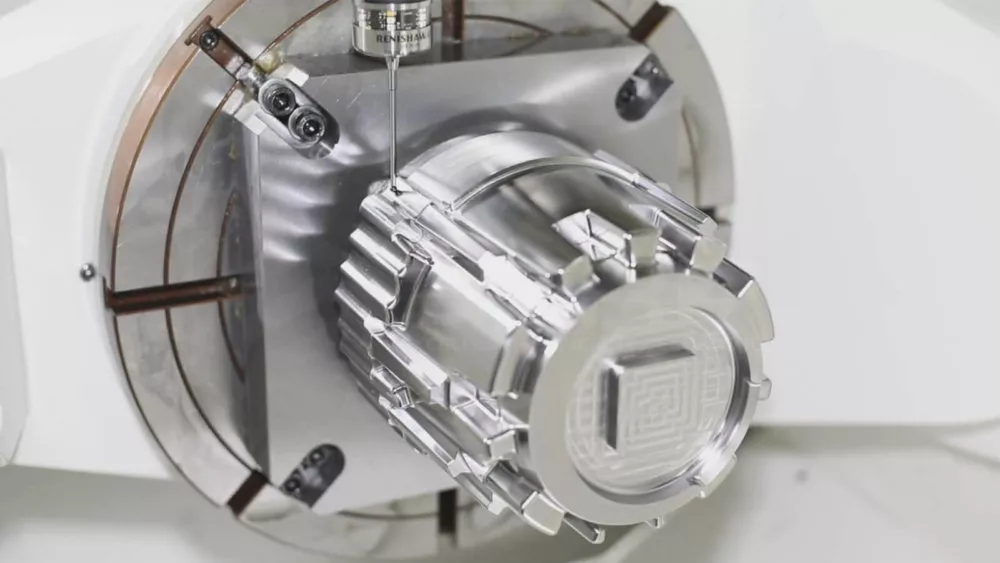
加工部品のインプロセス検査
3. 後加工の精度向上
オンマシン検査はほぼすべてのCNC加工状況で有益で、不良部品のスクラップリスクを大幅に低減します。しかしプローブシステムは特に、鋳造品や鍛造品への精密加工において真価を発揮します。
押出し金属ワークからの部品加工は一回事ですが、鍛造品や鋳造品への加工は全く異なります。これらの金属加工プロセスは個体ごとに微細なばらつきを生むため、CNCマシンがそれぞれわずかに異なる部品に適切にキャリブレーションできることが極めて重要です。オンマシンプローブシステムがそれを可能にします。
オンマシン検査システムは、部品間の幾何学的差異があっても、二次加工時の精度を確保します。特にダイカスト品やインベストメントキャスティング品の加工で有用です。
4. 金型加工の精度向上
オンマシン検査は、射出成形金型などの金型製造において特に価値ある資産となります。プローブによりコアとキャビティの加工精度が向上し、低品質金型による不完全さを後工程で修正する必要性が低減、より良い成形品が得られます。
金型製作は、CNC加工の前・中・後の各段階でオンマシンプローブの恩恵を受けます。加工前にはワークの位置決め、向きと回転の決定。加工中には温度変化に応じて切削工具を自動的に再アライメントし、オフセットを更新。加工完了前には電極状態のチェック・検証など金型特有のタスクを実行。これら各機能が金型製造精度を高め、結果として成形品質を向上させます。
オンマシン検査の活用により、機械加工金型の品質、再現性、精度が向上し、許容公差外の特徴を生む温度変化の影響を管理・抑制できます。
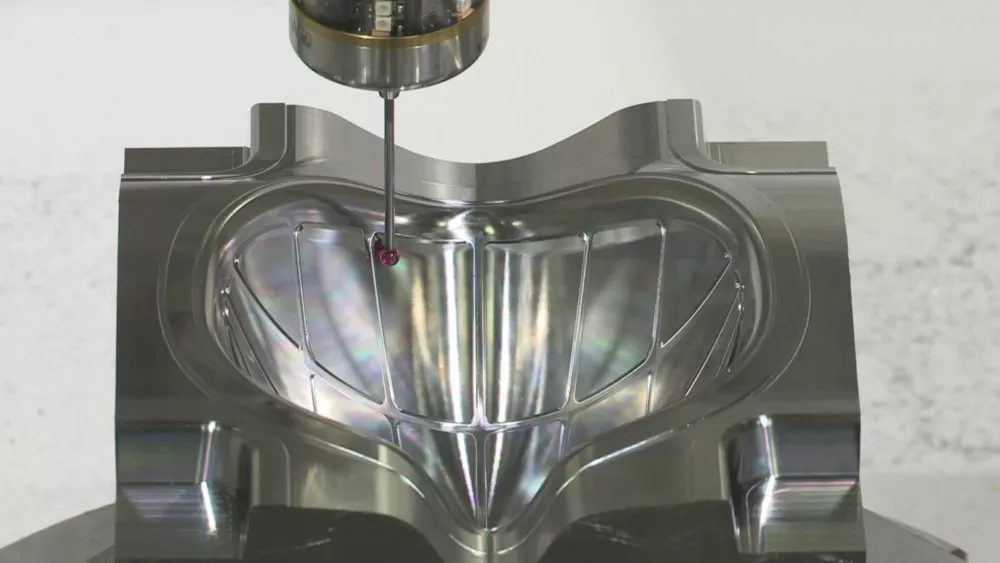
金型キャビティのインプロセス検査
精密加工の改善
まとめると、CNCマシン用オンマシン検査システムは機械加工工場にとって高い価値を持ち、以下のメリットを提供します:
- 誤差の早期検出
- 即時フィードバック
- 自動オフセット補正
- 検査待ちの削減
- CMMボトルネックの解消
- CMMサンプリング率の低減
- 総検査時間の短縮
- スクラップ削減
- 生産性向上
- 鋳造・鍛造品への加工精度向上
- 金型キャビティ加工精度向上
ラピッドプロトタイピングと少量生産の専門家である3ERPは、精密加工にRenishaw工作機械プローブを使用しています。この戦略採用以来、生産性が向上し、部品出荷が高速化しました。
CMMは3ERPの品質管理手順において依然として重要な要素ですが、オンマシンプローブによりCMMの負担が軽減され、スタンドアロンのCMMにほぼ匹敵する検査能力を発揮しています。重要なのは、この取り組みが機械加工工場と顧客の双方に利益をもたらしていることです。
CNCマシン