



CNC試作コストを削減: 設計者が知るべき3つの実証済み戦略
CNC試作を発注する際、最初に気になるのはコストです。CNC加工サービスのコストをどう抑えるか。この記事では、設計者が最も関心を持つテーマである「生産効率の向上とコスト削減」を実現する3つの実践的なヒントを紹介します。
複雑形状部品の分割加工(CNC分割加工)
機械的強度が求められる試作であれば、一体加工が望ましいです。しかし、設計検証や外観確認が目的であれば、コスト面から「CNC分割加工」を検討すべきです。
特に複雑な構造で同一平面上で加工できない部品の場合、分割加工により複数のピースに分けて加工し、5軸加工や治具を用いた複数回の段取り替えを省略できます。これらの工程削減が直接コストダウンにつながります。分割加工ソリューションを採用することで、工程を最適化し、加工時間を大幅に短縮できます。
コスト最適化のポイント
複雑な構造を持つ大型のプラスチック部品、特にシェル形状のものは、分割加工が有効です。複数ピースに分けて個別に加工後、接着・組み立てます。接着強度が心配な場合でも、WayKenは豊富な経験と特殊な接着工法で十分な強度を確保します。
複雑な金属部品も分解可能です。特に内部構造が複雑で内部ネジがある場合、溶接やネジ止めで組み立てればコストを抑えられます。
ケーススタディ 1
CNC分割加工の実例を紹介します。
- 工程: CNC分割加工 → 接着
- 材質: ABS
- 後処理: 塗装
- 分割構成: 3ピース(黄色面・緑色面で分割)
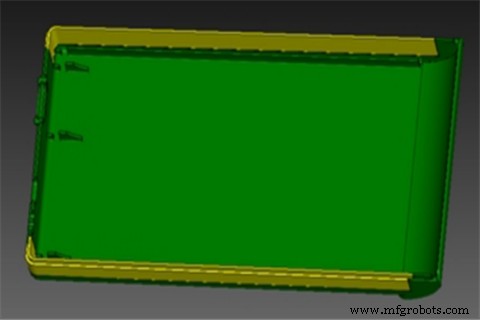
お客様の声: 「貴社の提案により予算を大幅に節約できました。塗装仕上がりも非常に良く、接着跡が全く目立ちません。チーム全員がこのプロジェクトの結果に満足しています。」
内部コーナーR(フィレット)の最適化
すべての切削工具は円筒形で一定の直径を持つため、CNC加工品の内部コーナーを鋭角(R0)にすることは物理的に不可能です。組み立ての都合でR0が必須の場合、プラスチックは手作業で、金属は放電加工(EDM)で対応可能ですが、いずれも追加コストが発生します。
条件が許せば、内部コーナーRを可能な限り大きく設計し、大径工具を使用できるようにすることで、加工時間を短縮できます。
コスト最適化のポイント
内部コーナーRを可能な限り大きく、かつ統一することで工具交換回数を減らし、加工精度も向上します。自転車でカーブを曲がるイメージです:カーブ半径が大きいほどスムーズに、一定速度で通過できます。工具も同様で、大きなRがあれば工具の動きに余裕が生まれ、振動を抑制できます。
内部Rが大きければ大径工具が使え、1パスで切削できる材料量が増え、加工効率が向上します。
ケーススタディ 2
工具半径より大きなコーナーRを設計した例です。
- 工程: CNC加工
- 材質: アルミニウム 6061-T6
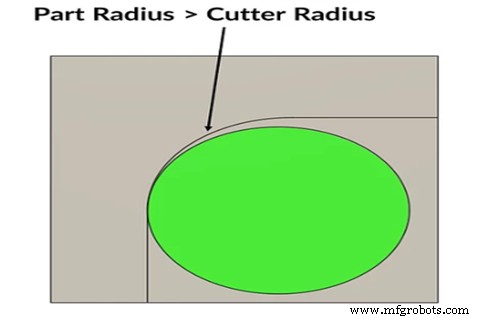
お客様の声: 「コーナーRを大きくしても問題ありません。加工しやすくなり、組み立てにも支障ありません。そのまま進行してください。」
適切な肉厚設計
適切な肉厚設計は重要です。薄すぎると欠けや変形の原因になります。小径工具で低速加工しても、工具の振動による外力の影響を完全に防ぐことはできません。適切な肉厚は加工安定性を高めます。
コスト最適化のポイント
金属部品は肉厚0.8mm以上、プラスチックの局所的な小領域でも0.5mm以上を推奨します。ただし、具体的な構造によって判断すべきで、これが万能のルールではありません。
機能上重要な箇所(ネジ穴周辺、インサートナット取付部など)は、ロック時の軸力に耐えられるよう肉厚を十分確保してください。タップ加工が必要な箇所やインサート挿入部も、材料厚の分布に注意が必要です。
ケーススタディ 3
肉厚設計の実例です。
- 工程: CNC加工
- 材質: アルミニウム 6061
- 仕上げ: 素地(アズマシン)
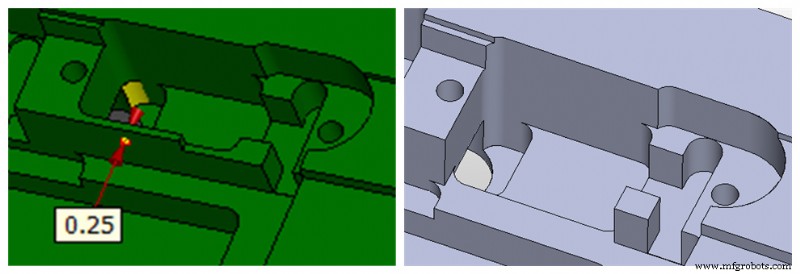
お客様の声: 「この位置はPCB実装部で、基板サイズが固定されているため肉厚を増やせません。0.25mmでは破損の恐れがあります。当該構造を削除しても組み立てに支障ありません。右図のように修正してください。」
まとめ
試作や少量生産を開始する前に、上記3つのポイントを見直すことで、予算削減のヒントが得られるはずです。この記事がお役に立てば幸いです。詳細については、お気軽にWayKenまでお問い合わせください。
CNCマシン