



ジグと治具の違い:製造現場の品質向上とコスト削減のための設計知見
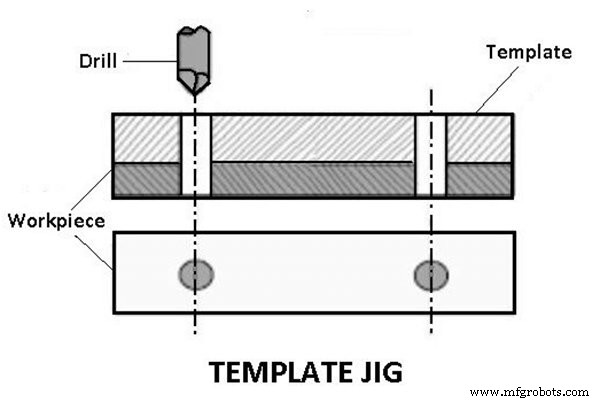
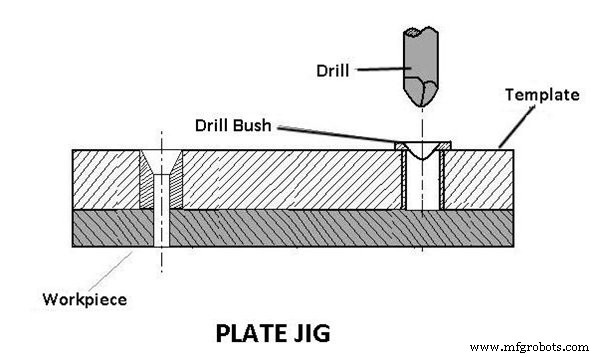
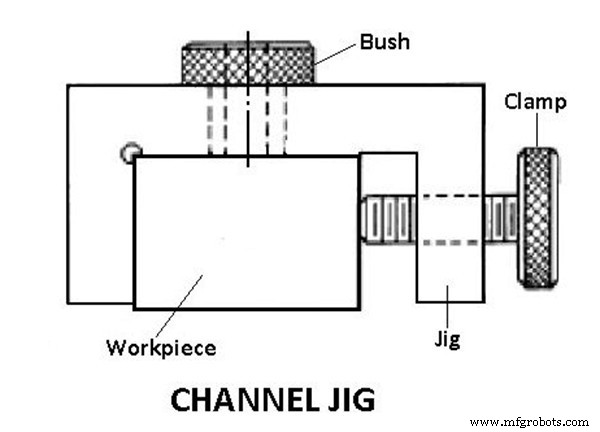
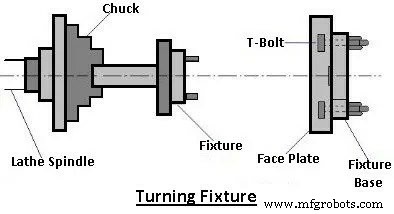
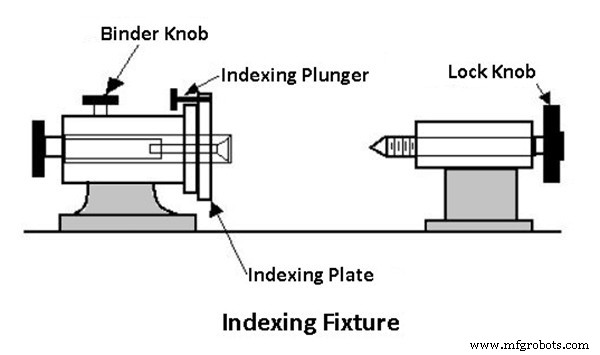
ジグと治具の違いは何ですか? これらが一緒に語られるのは一般的ですが、目的が似ていても互換性はありません。それらが製造品質の向上、生産コストの削減、作業の自動化にどのように活用されるかを調べることで、さまざまな製造技術の間の微妙な違いをよりよく理解できます。 リーン生産システム、セル生産、金型迅速交換(SMED)、タクトタイム分析などの革新的な製造概念が生産プロセスに導入されています。これらの革新的アプローチには、多数の効果的で低コストな工具と工作物保持装置が必要です。ジグと治具の違いについて詳しく学びましょう。 ジグは、生産プロセス中にワークピースを保持・位置決めし、切削工具をガイドするために使用される工具です。 言い換えれば、ジグはワークピースを保持し、工具をガイドすることで、製造部品の再現性、精度、生産性を向上させます。 ドリルジグはジグの一般的な例です。ドリルをガイドして所望の位置に穴を開けます。ドリルジグを使用すると、製造ペースが大幅に向上します。 以下はジグの種類です。 最もシンプルなモデルがテンプレートジグです。2つの穴があるプレートが、加工される部品のテンプレートとして機能し、それに取り付けられます。テンプレートの穴がドリルのガイドとして使用され、ワークピースの穴がテンプレート上の穴と同じ相対位置にドリル加工されます。 アングルプレートジグはテンプレートジグを改良し、テンプレートの表面にドリル穴を追加したものです。プレートジグを使用すると、大型部品の穴あけ時に精密な穴間隔を維持できます。 チャンネルジグは、断面がチャンネル形状をしています。ナールドノブを回転させると、部品がチャンネル内で位置決めされクランプされます。ドリルブッシュが工具のガイドとして機能します。 径方向ジグを使用すると、円筒形または球形のワークピースに放射状の穴を開けられます。 ジグのリーフ(蓋)を使用して、ワークピースの載せ降ろしを行えます。 円形フランジ付きアイテムに穴を開けるためにリングジグが使用されます。ドリルブッシュを通じて工具をガイドしながら、ワークがドリル本体にしっかり固定されて穴あけされます。 このタイプのジグは箱型の設計で、内部にアイテムをしっかり保持するため、同時にさまざまな角度からドリル加工や機械加工が可能です。 治具は、生産プロセスでの自動化を可能にする製造工具です。自動化された産業プロセスにおいて、治具なしで成り立つものを見つけるのは困難です。溶接と組立プロセスで自動車を保持・ガイドする治具。 例えば、自動車組立ラインには不可欠です。製造プロセスの品質をチェックするため、光学またはレーザースキャンで製品を固定して検査するのにも使用されます。生産施設を歩けば、何らかの治具に遭遇しないことはほぼ不可能です。 旋盤には、チャックやコレット、センター間、マンドレルやフェースプレート上など、通常の工作物保持装置があり、通常形状のワークピースを保持しやすくなっています。しかし、奇妙な形状の部品を保持するのは課題となります。 4爪チャックや成形ソフトジョーを使用すれば、単純な奇形プロジェクトもチャックで保持できます。対照的に、複雑な形状のワークピースは、旋削治具の助けを借りて所定の位置に保持する必要があります。ワークピースはこれらの治具で固定され、通常は主軸のノーズまたはフェースプレートに取り付けられます。 ワークピースはフライス治具で保持され、通常は主軸のノーズまたはフェースプレートに固定されます。テーブルが移動・位置決めされ、カッタとの関係で所望の結果を得ます。プロセス開始前に、ワークピースは治具のベースに配置されクランプされます。 キー溝ブローチや穴ブローチなどの操作中、ワークピースを位置決め、保持、支持するために、さまざまなタイプのブローチ盤でこれらの治具が使用されます。クランププレートを治具とした内部引き抜きブローチ。 研削盤では、ワークピースを研削中に位置決め、保持、支持するためにさまざまな治具が使用されます。チャック、マンドレルなどの工作物保持装置をこれらの治具と併用できます。 この治具の構造はフライス治具ほど頑強である必要はありません。フライス治具がさらされるような重い切削荷重を受けないからです。 複数の部品をさまざまな面で機械加工し、それらの機械加工面や形状を均等に配置する必要があります。可能な限り多くの面を製造するため、これらの要素を対応する回数インデックスする必要があります。適切なインデックス機構が保持装置(ジグまたは治具)内に組み込まれます。データをインデックスするために使用できる装置を含む治具をインデックス治具と呼びます。 ドリル穴に内部ネジを切るため、タッピング治具は同一のワーク部品を保持・安定化するように設計されています。不均一な形状やアンバランスな部品は、特に量産タッピングが必要な場合、常に特殊治具の使用を必要とします。 2つの同一コンポーネントを同時に保持し、それらを2つの異なるステーションで同時に機械加工できる治具をデュプレックス治具と呼びます。 溶接治具は、さまざまなコンポーネントを保持・支持することで、溶接プロセス全体で溶接構造の歪みを防ぐことを目的としています。クランピングは軽くかつ確実で、クランプ部品を溶接エリアから十分離して配置する必要があります。溶接の力に耐えるため、治具は極めて堅固で剛性が高くなければなりません。 これらの治具の目的は、組立のさまざまな部品を正しい相対位置に保持することです。 ジグ vs 治具、違いは何? 量産プロセスで使用される2つの主要な工具はジグと治具です。これら2つの名前を同義語として誤って使用することは一般的ですが、実際には別々の機能を果たします。 ジグは、ワークピース上の予め定められた特定の場所に切削工具をガイドします。治具はワークピースを支持し、位置決めするために使用されます。ジグとは異なり、治具はワークピース上で工具を保持しません。 治具と比較すると、ジグはよりコンパクトで、高い切削力と振動圧力にさらされたときに安定するためにより少ない重量で済みます。治具とは対照的に、ジグは作業に応じて手で持ったりテーブルに取り付けたりでき、追加の工具を必要としません。 ジグと治具の慎重な選択は、スムーズな操作、生産の簡素化、迅速なプロセス移行を可能にすることで、製造プロセスの経済性を大幅に向上させます。ジグと治具は、部品を扱う際のCNCマシンの制約を補うのに役立ちます。これらは、機械加工プロセス中に安全な取り付けを提供し、部品位置の信頼性を維持するように設計されています。以下に、カスタムCNC加工における工具と治具のさまざまな役割を説明します: ジグと治具の主な目的の一つは、機械加工プロセス中に部品を安全に取り付けることです。これらは機械加工される特定の部品に合わせてカスタム設計されています。部品を特定の角度で保持する必要がある場合や、特定の形状でクランプする必要がある場合に、カスタム部品保持を提供します。 信頼性の高いカスタム治具は、チャタリングと工具抜けによる望ましくない不正確さを防ぐために不可欠です。部品保持として使用される治具の例には、バイス、チャック、センター、フライス治具、さまざまな保持プレートがあります。 ジグと治具の役割の一つは、機械加工中にワーク部品を保護することです。望ましい表面仕上げの維持と適切なランアウトの維持に大いに役立ちます。 スリーブ、ブッシング、マスキング治具は、ワーク部品の表面仕上げが制御されるカスタム部品向けに一般的に設計されます。これは、ワーク部品のさまざまな機械加工プロセスからの金属チップ/切りくずから完成部品の表面を保護するために行われます。さらに、カスタマイズされた機械加工センターは、全ランアウトに厳しいコールアウトを持つカスタム部品に対応するように特別に設計されています。 ジグと治具は、寸法と位置精度を維持するために非常に重要です。機械加工プロセス中にワークピースを正しい位置と向きで保持します。これらの理由から、治具はヒューマンエラーによるミスを最小限に抑えるために、プロセスにポカヨケを組み込む便利な方法となります。 治具は、ピン、クランプ、平面、ファスナーを使用して必要な治具を設計することで、ワーク部品の位置、向き、安定性を自由度を拘束することで制御します。平面は部品の支持を提供し、クランプは取り外し可能な調整可能な取り付けを可能にし、ピンは特定の特徴の精密な位置制御を提供します。 カスタム部品加工では、穴やスロットなどの特徴が、取り付け制約のために機械加工が難しい特定の位置で制御されます。それが治具が設計される理由です。治具は困難な部品特徴を機械加工する最も信頼できる方法です。 治具により、複数のカスタム部品を品質を維持しながら機械加工できます。部品ごとに品質が一貫することを保証します。一貫性が必要な特徴制御の例として、平面度、平行度、直角度があります。 治具は、部品装着時の面倒な検査プロセスを排除する優れた方法です。特定の部品向けに設計された治具は、CNCプロセス全体をプラグアンドプレイ操作にします。オペレーターの作業はワーク部品を載せるだけで済みます。なぜなら、必要なすべての位置制御と部品参照がすでに治具内で管理されているからです。多くのCNC加工ファブリケーターは、他の付加価値プロセスのために貴重なセットアップ時間を節約するために、これをプロセスで実行しています。セットアップ時間を短縮する治具の例として、SMED(単分間金型交換)治具、フライス治具、ソフトジョー、ヘックスフライス治具などがあります。 ジグと治具設計の事前準備として、以下のオリジナル情報が必要です。 (1) 設計通知、完成部品図、素材図、工程ルートなどの技術情報。 各工程の加工技術要件、位置決めとクランププログラム、前工程の加工内容、素材状況、使用する工作機械、工具、検査ゲージ、加工代、切削量などを理解すること。 (2) 生産ロットとジグ・治具の必要性を理解する。必要なジグと治具の数を概算で決定する。 (3) 使用する工作機械の主要技術パラメータ、性能、仕様、精度、ジグ接続部分の構造、接触寸法などを理解する。 (4) ジグと治具の材料在庫。ジグと治具の製造に使用される材料:焼入れ鋼、灰色鋳鉄、プラスチック、超硬、エポキシ樹脂、ステンレス鋼、青銅、低融点合金鋼。加工プロジェクトに応じて適切な材料を選択できます。 ジグと治具の設計は一般的に単一構造を持ち、構造がそれほど複雑でない印象を与えます。特に油圧治具が流行している今、元の機械構造が大幅に簡素化されていますが、設計プロセスで詳細に考慮しないと、避けられないトラブルを招きます。したがって、ジグと治具を設計する際は以下の点を考慮する必要があります。 (1) 機械加工部品の素材代。素材サイズが大きすぎると干渉が発生します。設計前に必ず素材図を準備し、十分なスペースを確保してください。 (2) 治具の切りくず排出がスムーズか。工作機械の加工スペースが限られているため、ジグと治具はしばしばよりコンパクトなスペースに設計され、加工中に発生する切りくずが治具のデッドスペースに溜まることがしばしば無視されます。 もう一つの問題は、切削液の流出がスムーズでなくなり、将来の加工に多くのトラブルをもたらす可能性があります。したがって、実際のプロセス開始時に加工プロセスで発生する問題を考慮すべきです。結局、ジグと治具は効率を改善し、操作を容易にするためのものです。 (3) ジグと治具の全体的な開放性。開放性を無視すると、オペレーターがワークを装着しにくくなり、時間と労力を浪費します。 (4) ジグと治具設計の基本理論原則。各セットのジグと治具は無数のクランプとアンクランプ動作を経験するため、当初はユーザーの要件を満たせるかもしれません。 ジグと治具には精度保持性が必要なので、原則に反する設計は避けてください。その瞬間は逃れられても、長期的には持続しません。優れた設計は時間の試練に耐えるべきです。 (5) 位置決め要素の交換可能性。位置決め要素は激しく摩耗します。迅速かつ容易な交換を考慮すべきです。大型部品向けの設計は避けるのがベストです。ジグとは
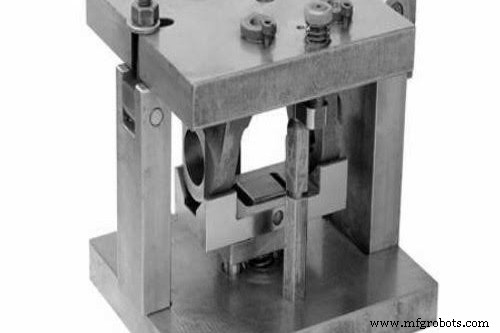
ジグの種類
1. テンプレートジグ
2. プレートジグ
3. チャンネルジグ
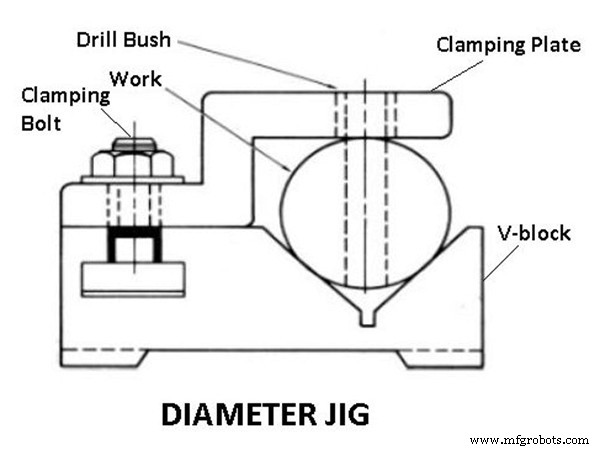
4. 径方向ジグ
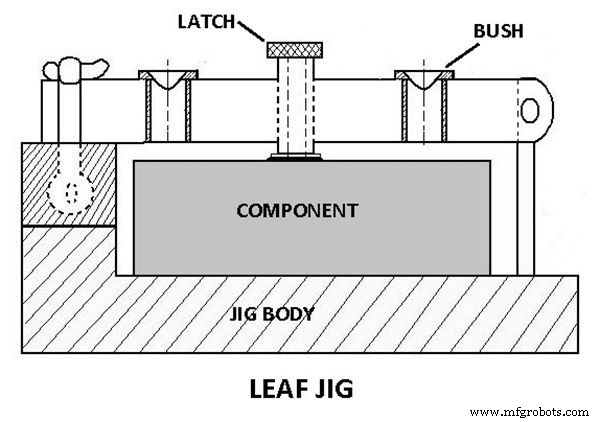
5. リーフジグ
6. リングジグ
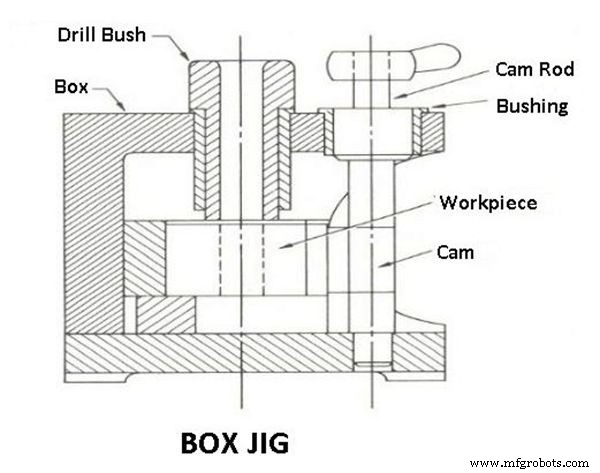
7. ボックスジグ
治具とは
治具の種類
1. 旋削治具
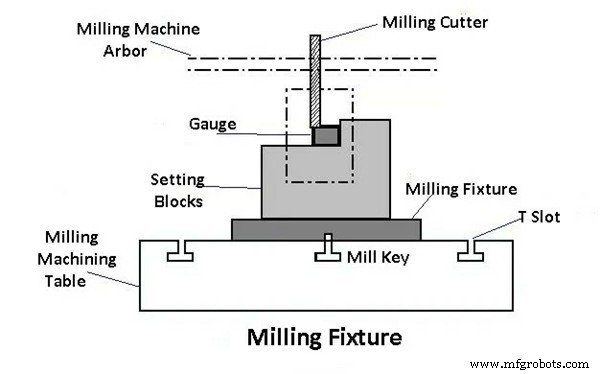
2. フライス治具
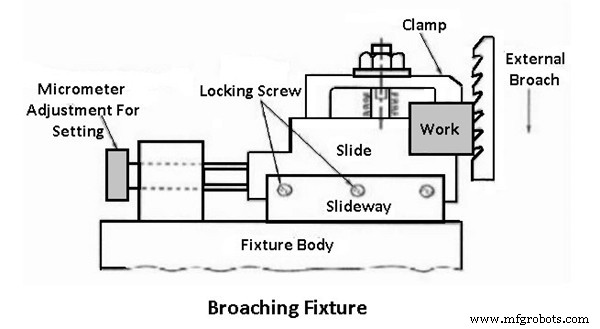
3. ブローチ治具
4. 研削治具
5. 穴あけ治具
6. インデックス治具
7. タッピング治具
8. デュプレックス治具
9. 溶接治具
10. 組立治具
ジグ vs 治具:違いは何ですか?
なぜジグと治具はCNC加工で重要なのか
1. 部品保持
2. 部品保護
3. 位置制御 / ポカヨケ
4. 部品の一貫性
5. セットアップ時間短縮
ジグと治具を作る基本的な方法と手順
ジグと治具の設計考慮事項
CNCマシン
- CNCルーターと3Dプリンターの4つの根本的違い:作業原理から徹底比較
- ジグと治具の違い:製造現場での使い分け完全ガイド
- CNCとVMCの違いを理解する:旋盤とマシニングセンタの比較
- ジグとフィクスチャーの理解:精密製造のキーツール
- DCモーターとACモーターの違い:主要な差異と購入ガイド
- ステンレス鋼コンディションAとBの主な違いを解説
- C 言語の構造体 vs 共用体: 実践ガイド
- C vs C++: 主な違いとそれぞれを選ぶべきケース
- C言語 vs Java:機能、歴史、用途の包括的比較
- Python vs JavaScript:主な違い、特徴、選び方の指針
- Python vs Ruby:特徴、メリット、ユースケースの徹底比較