



CNCバックラッシュの理解と管理:原因、測定、補正対策
今回はCNC工作機械の軸に存在するCNCバックラッシュについて解説します。
- CNCバックラッシュとは何か
- 原因
- いつ問題視すべきか
- 測定方法
- ハードウェアとCNC制御ソフトウェアによる解決・補正方法
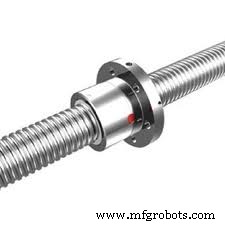
CNCバックラッシュ
CNCバックラッシュとは?
CNC工作機械の軸に見られるあらゆる「遊び(ガタ)」を指します。別の言い方をすれば、軸反転時に発生する「非移動量」**です。
原因
この遊び(バックラッシュ)の主な原因は以下の通りです。
- 摩擦低減のために機械部品に設けられたクリアランス
- 経年変化による機械部品の緩み
- 長期間の摺動・摩擦により部品が本来の形状・寸法を失うこと
バックラッシュは最初から存在する
CNC軸はリードスクリュー(ボールねじ等)とナットによって駆動されます。リードスクリューとナットの間には、損傷と摩耗を減らすためにごく微小なバックラッシュが最初から設けられています。
いつ心配すべきか?
バックラッシュが0.0001インチ(約2.5µm)近傍なら理想的ですが、現実的には0.0003〜0.0004インチ(約7.5〜10µm)まで許容されます。これを超える場合は対策が必要で、機械保全担当者に連絡すべきタイミングです。
測定方法
調整可能なスタンドに取り付けたダイヤルインジケーター(テストインジケーター)を使用します。
- スタンドをCNCベッドに固定し、インジケーターの針(プランジャー)を測定対象軸に向ける。
- 針を0.0mm(ゼロ)にセット。
- 軸を一方向に0.5mm移動。インジケーターは0.5mmを示すはず。
- 同じ軸を逆方向に0.5mm戻す。
この時点でインジケーターが0.0mmに戻れば正常。戻らずに遅れが生じれば、その遅れ量がバックラッシュです。
解決・補正方法(バックラッシュ補正)
解決には「ハードウェア対策」と「ソフトウェア対策(CNC制御パラメータ補正)」の2アプローチがあります。
まずハードウェア対策を優先すべきです。バックラッシュの主因はリードスクリューやナットの摩耗・緩みであるため、規定値より緩んでいれば締め直し、摩耗が激しければ交換するのが根本解決です。他にもハードウェア的な対処法は多数あります。
CNC制御装置にもバックラッシュ補正パラメータが用意されています。
CNC制御パラメータによる補正の効果は?
最善の助言は、リードスクリューまたはナットの交換(可能なら)、または締め直しで物理的に解決することです。それでもハードウェア摩耗が原因なら、パラメータ補正だけでは一時的な対症療法に過ぎません。摩耗が進行すればバックラッシュは増大し、繰り返しパラメータを大きく書き換える羽目になります。
私が携わるFanuc制御のCNC旋盤では、X軸・Z軸ともに0.012mmのバックラッシュ補正値がパラメータに設定されています。このような値調整で対応可能ですが、長続きしないことを理解しておく必要があります。
CNCマシン
- CNC工作機械:生産性向上、コスト削減、精度確保
- 包括的CNCルーターマシン用語集
- CNCルータービジネスアイデア:カスタム家具からキャンパーバン内装まで
- CNCとは? コンピュータ数値制御の基礎から応用まで完全解説
- CNCフライス加工の極意|精密金属加工の基礎から応用まで
- 5軸CNC加工完全マスター|精度・速度・業界メリットを徹底解説
- 適切なCNCルーターの選び方:3軸 vs 4軸マシン
- 精密アクリルCNC加工:正確、安全、効率的
- ポリマー精密CNC加工:先進技術とヒント
- TF2000 CNC旋盤 – 重切削対応の高精度とユーザーフレンドリーな制御
- Trak TRL 1540V CNC旋盤 – 加工のための精度と柔軟性