



CNC プログラムブロックを理解する:包括的ガイド
この記事は初心者レベルの NC オペレータだけでなく、経験者にとっても NC プログラミングスキルの復習として有用です。
CNC 旋盤、CNC フライス盤、CNC 研削盤のいずれであっても、NC プログラムを見ると共通して一つのものが見られます:CNC プログラムブロックです。
CNC プログラムブロック
すべての NC プログラムは、多数の NC プログラムブロックが連なり、1 つまたは複数の工具の完全な工具軌跡を形成しています。
この工具軌跡が、NC オペレータがどのように部品を加工したいかを工作機械に指示します。
個々の NC プログラムブロックは、NC プログラムに有用な情報を追加/変更/修正します。
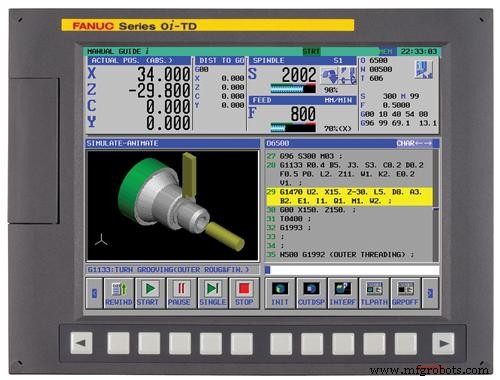
CNC プログラムブロックの構造
NC プログラムブロックは通常以下のように記述されます:
N50 G01 X100 Y-50.02 F100 M08
上記 NC プログラムブロックは、スペースで区切られた 6 つのワードで構成されています。
各ワードは英数字のグループであり、
各ワードは先頭文字(上記では N, G, X, Y, F, M)で始まり、
残りの部分は符号付き/符号なし数値(上記では 50, 01, 100, -50.02, 100, 08)で構成されます。
NC プログラミングコマンド
これらのワードのそれぞれが NC プログラミングにおいて非常に重要な意味を持ちます。
これらをコマンドまたは指令と見なせます。多数のコマンドがあり、
一部はどの NC 工作機械制御装置でも共通して見られる標準的なものです。
一部は工作機械と制御装置に依存し、制御装置ごとに異なります。
しかし本質は、NC オペレータは少なくとも広く使用されている NC プログラムコマンドを知り、理解しておく必要があるということです。
N50 G01 X100 Y-50.02 F100 M08
(これは上記と同じ NC プログラムコードです)
NC プログラムブロックのシーケンス番号 N
N50 ― シーケンス番号です。現実世界では多くのリストが通し番号で記述されます。なぜ通し番号が振られるのか? 並べ替え、検索などの作業を容易にするためです。
同様に、各 NC プログラムブロックに通し番号を振ることで、NC プログラムブロックの検索、並べ替えを容易にします。
あなた(NC オペレータ)は必ずしも使用する必要はありません。シーケンス番号(N)を使用せずに NC プログラムを記述することも可能です。
しかし、NC プログラムブロックシーケンス番号(N)は生活を楽にします。NC 固定サイクルプログラミングを学び始めると、シーケンス番号なしではプログラミングできない(または少なくとも 1、2 ブロック(G71、G72 など)には番号を振る必要がある)ことが分かります。
G コードプログラミング
次のワードは G01 です。
先頭が G で始まるすべての NC プログラムワードは G コードと呼ばれます。
G コードは広く使用/理解されており、NC オペレータは G コードなしでプログラミングを夢見ることさえできません(最新の NC 制御装置では他のプログラミング方法も提供されますが、従来の G コードスタイルでのプログラミング方法も提供し続けています)。
各 G コードには非常に広範な機能と関連動作シーケンスがあるため、各 G コードを完全に説明するにはフルレングスのチュートリアルが必要になるかもしれません。
多くはすでに簡潔に説明されており、NC プログラム内での使用例を示すプログラム例題コードも付いています。
G01 は直線補間の G コードであり、工作機械工具を制御送りで特定位置へ移動させたいことを意味します(以下「工具送り」参照)。
特定位置と送り量を指示する必要があります。
位置決め
N50 G01 X100 Y-50.02 F100 M08
(これは上記と同じ NC プログラムコードです)
G01 の後に X100 があります。
X は NC 工作機械の軸を表します。
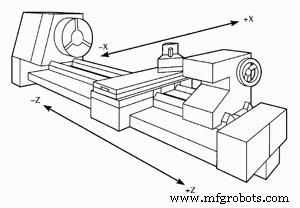
CNC 旋盤は通常 X 軸と Z 軸の 2 軸です。
CNC フライス盤は通常 X、Y、Z の 3 軸です。
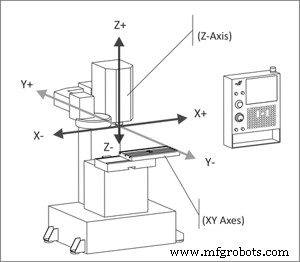
X100 は、工具を X 軸方向に 100(mm またはインチは G コードで設定可能)移動させたいことを意味します。
次に Y-50.02 が来ます。
これは工作機械に工具を Y 軸方向に -50.02(mm またはインチ)移動させることを指示します。
工具送り
F100 ここで F は送りを表します。すべての移動指令には送りが指定され、工具がその送り量で指定位置へ移動します。
送りは分当たり送りまたは回転当たり送りで指定されます。
NC プログラミングにおける M コード
M08 ここで M は M コード(雑多機能コード)を表します。
M コードを工作機械コードと考えるかもしれません。工作機械の動作を主に制御するためです。
多くの M コードがあり、M08 のようにすべての NC 工作機械制御装置に見られるものもあります。これは工作機械にクーラントオンを指示するコードです。主軸正回転には M03 または M04、主軸停止には M05 を使用します。
CNCマシン
- CNCプログラム効率を研ぎ澄ます6つの実証済み戦術
- CNCオプショナルブロックスキップ:プログラムブロックの効率的スキップ・削除制御
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- CNC Mコード M00 の理解:プログラム実行を安全に一時停止
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- CNC プログラミング入門:ファナック制御向け初心者ガイド
- Fanuc TC CNC制御装置でプログラム編集後に正しくリセットする方法
- アニラムCNCプログラムでのコメントの使用方法