



旋削チップ型式命名法マスター:CNCオペレーターのための明確なガイド
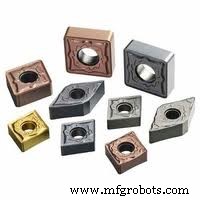
CNC初心者のための一般旋削チップ型式命名法
一般旋削チップは多様な形状とサイズがあります。重要なのは、すべての旋削チップには型式命名法があり、それらの文字と数字の中に多くの情報が隠されていることを理解することです。
注:以下の説明はメートル系チップに基づきます。
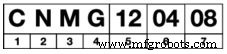
一般旋削チップ型式命名法
上記のチップ型式はCNMG 120408です。
1 = 旋削チップ形状
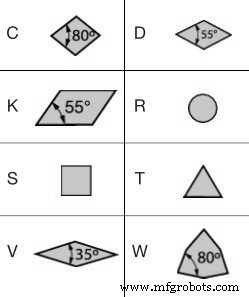
一般旋削チップ型式命名法 形状
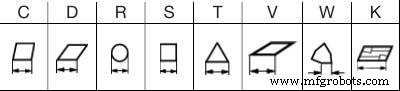
型式の最初の文字はチップ形状を表します。形状コードはC、D、K、R、S、T、V、Wなどです。これらの多くは形状を直感的に表します:
- C = C形チップ
- D = D形チップ
- K = K形チップ
- R = 円形チップ
- S = 正方形チップ
- T = 三角形チップ
- V = V形チップ
- W = W形チップ
画像は形状についてさらに詳しく示しています。チップ形状は加工用チップ選定で重要な役割を果たします。すべての形状があらゆる加工で互換性があるわけではありません。C、D、W形は一般に荒加工用、C形は荒取りサイクル(FanucならG71、G72)に、D形は仕上げサイクル(FanucならG70)に選びます。
2 = 旋削チップ逃げ角
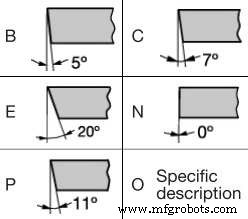
一般旋削チップ型式命名法 逃げ角
2番目の文字は逃げ角を表します:
- B = 5°逃げ角
- C = 7°逃げ角
- E = 20°逃げ角
- N = 0°逃げ角
- P = 11°逃げ角
逃げ角は内径加工や小径部品のボーリングでチップ選定に大きく影響します。不適切だとチップ底面コーナーがワークと干渉し加工不良を招きます。一方、0°逃げ角チップは主に荒加工用です。
3 = 旋削チップ公差
3番目の文字はチップ公差(長さ、高さなどの寸法公差)を表します。私はCNC機械技師にとってはあまり実用的ではないと思います。これらの公差は微小だからです。
4 = 旋削チップタイプ(穴形状・チップブレーカー)
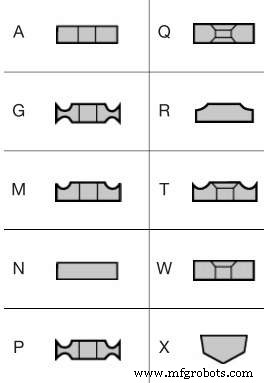
一般旋削チップ タイプ
4番目の文字は穴形状とチップブレーカータイプを表します:
- A = 円筒穴
- G = 円筒穴+両面チップブレーカー
- M = 円筒穴+片面チップブレーカー
- N = 穴なし・チップブレーカーなし
- P = 円筒穴+ハイ・ダブル・ポジティブチップブレーカー
- Q = 40-60°両面皿穴
- R = 穴なし・片面チップブレーカー
- T = 40-60°両面皿穴・片面チップブレーカー
- W = 40-60°両面皿穴
- X = 特殊設計
5 = 旋削チップサイズ(切れ刃長さ)
この数値はチップの切れ刃長さを表します。
一般旋削チップ 切れ刃長さ
6 = 旋削チップ厚さ
この数値はチップの厚さを表します。
7 = 旋削チップノーズ半径
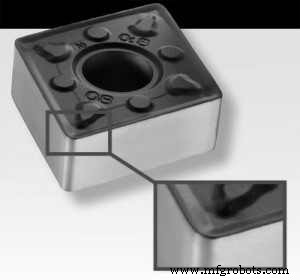
一般旋削チップ ノーズ半径
この数値はチップのノーズ半径を表します:
- コード = 半径値
- 04 = 0.4
- 08 = 0.8
- 12 = 1.2
- 16 = 1.6
ねじ切りチップ型式命名法(CNC初心者向け)も参考にしてください。
CNCマシン
- CNC旋削加工解説:高品質部品のための精密加工
- CNC加工チュートリアル:旋盤実機デモ動画
- CNCチップ摩耗を防ぐ:オペレーター必見のポイント
- DNMG旋削チップ:汎用旋盤加工で機械技師が選ぶ万能インサート
- 旋削チップ型式命名法マスター:CNCオペレーターのための明確なガイド
- DCMT CNC旋削チップ:優れた仕上げ面を実現
- CNC旋盤プログラミング完全ガイド: 機械技師のための入門書
- トルネード T2M:小型複雑部品向け精密CNC旋削センター
- Yama Seiki GLS-1500:高性能 CNC 旋削センター
- Amada G07 ガングタイプ CNC 旋削センター:小型から量産までの精密焼入れ・仕上げ旋削
- すべての機械加工工場にCNC旋削センターが必要な理由:4つの主要メリット