



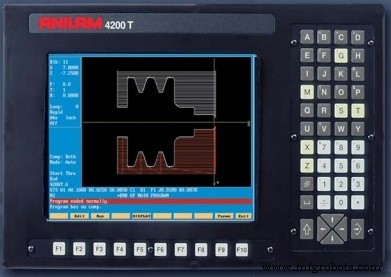
Anilam 4200T CNC旋盤制御: Gコード機能をマスターする
Anilam 4200T などの CNC 旋盤制御装置で作業する機械技師向けの Anilam G コード一覧です。
1 ブロック内に複数の G コードを指定できます。
競合する G コードが含まれる場合、エラーメッセージが表示されます。
Anilam Gコード – 準備機能
| Gコード | 機能 |
|---|---|
| G0 | 位置決め – 早送り |
| G1 | 直線補間 |
| G2 | 円弧補間 – 時計回り (CW) |
| G3 | 円弧補間 – 反時計回り (CCW) |
| G4 | ドウェル |
| G5 | 楕円補間 |
| G9 | イグザクトストップ チェック |
| G22 | ストアードストロークリミット ON (プログラマブルストロークリミット) |
| G24 | 主軸回転数クランプ |
| G31 | プローブ移動 |
| G33 | ねじ切り |
| G40 | 工具先端半径補正 キャンセル |
| G41 | 工具先端半径補正 – パス左側 |
| G42 | 工具先端半径補正 – パス右側 |
| G53 | ワーク座標系 (1-99 選択) |
| G59 | モーダルコーナ丸め |
| G60 | モーダルコーナ丸め OFF |
| G61 | イグザクトストップチェック モード (連続パス OFF) |
| G64 | 切削モード (連続パス ON) |
| G65 | ユーザマクロ 単発呼び出し |
| G66 | ユーザマクロ モーダル呼び出し |
| G67 | ユーザマクロ モーダル呼び出し キャンセル |
| G68 | 座標系回転 |
| G70 | インチプログラミング |
| G71 | ミリメートルプログラミング |
| G72 | 軸スケーリング |
| G74 | エリアクリアランス (端面) サイクル |
| G76 | 荒旋削 / ボーリング サイクル |
| G77 | 荒端面加工サイクル |
| G78 | ペックドリル サイクル |
| G79 | チップブレークドリル サイクル |
| G81 | 縦溝加工サイクル (旋削) |
| G82 | 端面溝加工サイクル |
| G83 | 縦ねじ切りサイクル、突込み |
| G84 | 縦ねじ切りサイクル、合成 |
| G85 | 端面ねじ切りサイクル、突込み |
| G86 | 端面ねじ切りサイクル、合成 |
| G87 | タッピング サイクル |
| G88 | ボーリング |
| G90 | 絶対値プログラミング |
| G91 | 増分値プログラミング |
| G92 | 絶対ゼロプリセット |
| G94 | 分当たり送り |
| G95 | 回転当たり送り |
| G96 | 定表面速度機能 (CSS) |
| G97 | 分当たり回転数 (RPM) |
CNCマシン
- カスタム油圧コンポーネントのための精密CNC旋削加工
- CNC制御コード完全ガイド:MコードとGコードを徹底解説
- 精密加工のためのCNC旋盤パラメータをマスターする
- 旋削チップ型式命名法マスター:CNCオペレーターのための明確なガイド
- DCMT CNC旋削チップ:優れた仕上げ面を実現
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- CNC Gコード・Mコード 総合ガイド:フライス盤・旋盤対応
- NCT 201 Gコード完全リファレンス:CNC旋盤とフライス盤
- Yama Seiki GLS-1500:高性能 CNC 旋削センター