



ミルトロニクス Centurion 7 エラーコード:CNCオペレーター完全リファレンス
ミルトロニクス Centurion 7 エラーメッセージ完全リスト。ミルトロニクスCNC工作機械で働くCNCマシニスト、プログラマー向けです。
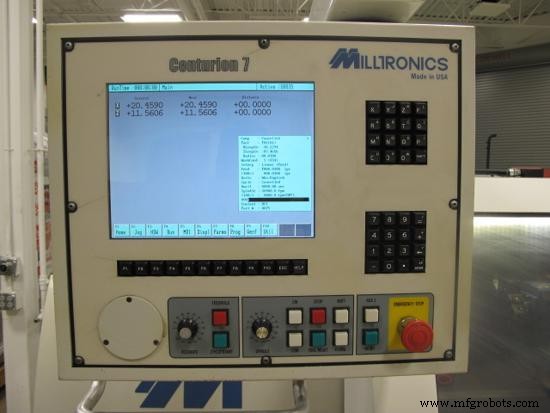
ミルトロニクス エラーメッセージ
001 無効な関数番号
直前に発生したことをメモし、テクニカルサポートに連絡してください。存在しないDOS関数が呼び出されました。
002 ファイルが見つかりません
OLDとして指定されたファイル名が存在しません。MENUを試してください。
003 パスが見つかりません
指定されたドライブまたはサブディレクトリが存在しません。
004 開いているファイルが多すぎます
Config.sysのFILES=20を確認してください。
005 ファイルアクセス拒否
ファイルが読み取り専用か、書き込み保護されたディスク上にあります。
006 無効なファイルハンドル
007 メモリ制御ブロック破損
008 メモリ不足
読み込み中のプログラムが大きすぎてメモリに収まりません。実行または検証中のプログラムが制御装置のメモリで実行するには大きすぎます。DNCモードを試してください。
009 無効なメモリブロックアドレス
010 無効な環境
011 無効な形式
012 無効なファイルアクセスコード
013 無効なデータ
015 無効なドライブ指定
指定されたドライブが存在しません。
016 カレントディレクトリを削除できません
直前に発生したことをメモし、テクニカルサポートに連絡してください。
017 ドライブ間でのリネーム不可
018 ファイルがありません
100 ディスク読み取りエラー
何らかの形で破損したファイルを編集しようとしました。編集中の停電や、編集中のエラー101が原因の可能性があります。別のファイルを試して、特定のファイルに問題があるか確認してください。その場合、プログラムを再作成する必要があります。
注:このエラーは、SLSソフトウェアで作成された会話型ファイルを編集しようとしたときに発生します。
101 ディスク書き込みエラー – パーツメモリがいっぱい
このエラーを防ぐには、使用しなくなったプログラムをメモリから削除してください(フロッピーに保存)。プログラミング中も空きメモリ量に注意してください。パーツメモリからいくつかのプログラムを削除すると、追加プログラム用のスペースが確保できます。
エラー101からの復旧手順
(ディスク書き込みエラー:パーツメモリフル)
大文字で表示されるコマンドを入力し、ENTキーを押してください。
1) ENTER (C:/RAMが表示されるはず)
2) CD.. (ディレクトリ変更)
3) CD PARTS (パーツディレクトリへ変更)
4) DIR (パーツファイル一覧)
5) DEL O####(####はあなたのパーツ番号)
注:会話型(P####)ファイルからリポストすることでO####ファイルを再作成できます。
6) 電源をOFF、再度ONして、制御装置をリセット。UTIL-FILES-ERASEで不要なプログラムを消去。
注:UTIL-INFOで情報ページを見ると、空きパーツメモリ量を確認できます。
102 ファイル未割り当て
103 ファイル未オープン
104 入力用ファイル未オープン
105 出力用ファイル未オープン
106 無効な数値形式
150 ディスク書き込み保護
使用中のフロッピーディスクの書き込み保護タブを確認してください。
151 不明なユニット
152 ドライブ未レディ
フロッピードライブにディスクが入っているか確認してください。
153 不明なコマンド
154 データCRCエラー 読み取り中のディスクが破損しています。
155 不正なドライブ要求構造長
156 ディスクシークエラー
制御装置からフロッピードライブへのケーブルを確認してください。
157 不明なメディアタイプ
158 セクタが見つかりません
159 プリンター用紙切れ
160 デバイス書き込み障害
161 デバイス読み取り障害
162 ハードウェア障害
フロッピーディスクの不正なフォーマット。別のディスクを試すか、同じディスクを再フォーマットしてください。フロッピーケーブルが正しく接続されているか確認してください。
163 共有違反
200 ゼロ除算
201 範囲チェックエラー
202 スタックオーバーフロー
203 ヒープオーバーフロー – RAMメモリ不足
DOSコマンドCHKDSKを実行して、システムで利用可能なRAM量を確認してください。可能であれば、CNC起動前にPCにロードされている不要なデバイスドライバをアンロードしてください。
エラー203回避の手順
(ヒープオーバーフロー:RAMメモリ不足)
テキストサイクルや缶サイクルがロードされているが未使用の場合、それらをオフにします。PARMS-SETUP-MISCを参照。
1) (F7) PARMS
2) (F9) CTRL
3) カーソルを「テキストサイクル読み込み」に移動
4) 「No」に切替
5) (ESC)
6) (ESC) でメインメニューへ
7) 電源OFF、再度ON
大きなプログラムを実行している場合、RS-232 RUNモードで実行してみてください。
204 無効なポインタ操作
205 浮動小数点オーバーフロー
206 浮動小数点アンダーフロー
207 無効な浮動小数点演算
208 TPオーバーレイエラー
209 TPオーバーレイエラー
210 TPオブジェクトエラー
211 TPオブジェクトエラー
212 TPオブジェクトエラー
213 TPオブジェクトエラー
214 TPオブジェクトエラー
300 プログラムが既に存在します
既に使用中のプログラム名を使用しようとしました。別の名前を使用してください。
301 無効なプログラム番号
有効なプログラム番号は1~9999です。
* シミュレータのプログラム番号は1~15です。
302 選択するプログラムがありません
ファイル選択メニュー作成時にファイルがない場合に発生。フォーマットされていないディスクがフロッピードライブにある可能性。パーツメモリが空の可能性。
303 プログラムのディスク保存に問題
ディスクドライブにフロッピーディスクがありません。フロッピーディスクに追加ファイルの容量がない可能性。フォーマットされていないディスクの可能性。
304 ディスクからのプログラム読み込みに問題
ファイル設定後にフロッピーディスクがドライブから取り出されました。
305 会話型用にフォーマットされていません。テキストエディタを試してください。
306 会話型システムが破損しています
307 不正なイベント番号
会話型プログラムのイベント番号が負の値です。
308 無効な工具番号
工具番号が0未満または99超過です。
309 ファイルを自分自身にコピー/リネームできません
別のファイル名を試してください。
310 会話型またはパラメータ用にフォーマットされていないファイル
RS-232でのファイル受信に問題。適切なファイルが送信されたか確認してください。
311 パラメータファイルが無効
RS-232でのパラメータファイル受信に問題。パラメータが送信されたか確認してください。
312 パーツストレージ不足
パーツメモリがフルです。パーツディレクトリからいくつかのプログラムを消去してみてください(UTILS-FILES-ERASE)。
フロッピー上のプログラムが制御装置のメモリに収まるには大きすぎる可能性があります。
313 圧縮用ストレージ不足、ファイル投稿中止
パーツメモリからいくつかのプログラムを消去してください。
314 ストレージ不足、投稿中止
パーツメモリからいくつかのプログラムを消去してください。
315 フロッピーのストレージ容量不足
フロッピーディスクがフルか、ファイルが多すぎます。フロッピーのルートディレクトリには224ファイルまでしか保存できません。フロッピーにサブディレクトリを作成し、フロッピーパスを変更してサブディレクトリに保存すると、ディスク容量をフル活用できます。
316 新規ファイル作成用ストレージ不足
新しい会話型プログラムを作成するためのパーツスペースが不足しています。不要なプログラムを消去してパーツスペースを確保してください。
317 シミュレータは15イベントまで
319 送信ファイル中止
320 無効なPLCプログラム
RAMディレクトリ内のACRO.HEX(またはNCB.HEX)ファイルのいずれかが破損しています。
321 プログラムOでのエラー
カスタムMコードまたはカスタムGコードにエラーがあります。
322 またはカスタムGコードプログラムが見つかりません
323 またはカスタムMコードプログラムが見つかりません
324 M6工具交換マクロのパス無効またはプログラム未検出
工具交換マクロにエラーがある可能性があります。
400 ホーミング必須
MDI、JOG、HDWなど、機械でのあらゆる軸移動の前に、機械をホーム位置に戻す必要があります。
401 X軸ソフトリミットオーバートラベル
403 Z軸ソフトリミットオーバートラベル
404 A軸ソフトリミットオーバートラベル
405 B軸ソフトリミットオーバートラベル
406 C軸ソフトリミットオーバートラベル
これらのエラーは、軸がプログラムされた移動限界に達した結果です。
ジョグやハンドホイール操作で軸リミットに達した場合、制御装置は一方向への移動のみ許可します。
プログラム中にエラーが発生する場合、G92および/またはG54パラメータの修正が必要かもしれません。
工具長オフセットもZ軸オーバートラベルの潜在的原因です。
407 X軸過大エラー状態
408 Y軸過大エラー状態
409 Z軸過大エラー状態
410 A軸過大エラー状態
411 B軸過大エラー状態
412 C軸過大エラー状態
これらのエラーは、軸がプログラムされた移動をプログラム速度で追従できないことが原因です。
早送り移動のみでエラー発生? Y__ N__
はいの場合、バス電圧と早送りパラメータを確認。
ドライブカードに赤色LED点灯? Y__ N__
はいの場合、どのカードのどのライト? VOL, GF, RMS, または SG
その他の原因:切削負荷過大、工具摩耗、±15V低下、加減速パラメータ、ドライブカード故障。
413 セーフゾーンへの移動試行
415 プログラム実行中にDNCリンク確立不可
実行中のプログラムを停止するまでDNCリンクを確立できません。
416 位置ズレ、円弧終点が円弧上にない
417 プログラム実行中にパラメータ編集不可
プログラムを停止してからパラメータを編集してください。
プログラムはブロックモードかフィードホールド状態ですか?
418 コントローラカードエラー
448 エア圧エラー。エアホース接続を確認
449 エラー449:非常停止:軸ドライブ故障。サーボドライブリセットまたは電源オフ
450 エラー450:非常停止状態。ドライブリセットまたは押してクリア
451 潤滑故障、ウェイルーブレベル確認
オートルーブポンプのフロートスイッチが、オイル補給必要を示しています。
452 自動工具シーケンスで工具未検出
UTIL-TLCHG-SLOTSで該当工具番号を確認してください。
453 タレット移動中に工具ポットが上がっていない
POT UPスイッチが正常に機能しているか確認してください。
454 工具交換位置にいない
M6コマンド前にG32を指定してみてください。
455 ATCアームが出ていない、軸移動不可
456 手動切替後、自動工具交換処理不可
457 制御装置には長すぎる移動量(小さな移動に分割)
458 X軸が手動モード。リセット押下で有効化
459 Y軸が手動モード。リセット押下で有効化
460 送り速度が制御装置には大きすぎる
500 直前に押されたソフトキーは現時点で未サポート
501 不正なアドレス「#」検出
引用符内の文字「」は、X, Y, Z, R, Gなどの有効なアドレスではありません。エラー発生ブロックがブロック表示に表示されます。そのブロックの不正アドレスを確認してください。
502 未定義缶サイクル
503 GOSUBなしでRETURN
328ページ、セクション5のGOSUBとRETURNを参照。
504 共点、中心なし円弧で始点と終点が同一
中心なし円弧で始点と終点が同一です。
505 半径が小さく与えられた点をカバーできない
始点と終点が「R」距離より離れています。
507 補正後、直線から円弧への交点なし
509 補正後、円弧同士の交点なし
515 予期しないファイルサイズ 制御装置が正しくないサイズのファイルを読み取りました。
517 パラメータ範囲外
パラメータ番号が0未満。699超のパラメータ番号にはデータモード(G10, G11)を使用する必要があります。
518 不正なプログラムステートメント
プログラムステートメント内のコマンドが無効と見なされました。
519 送り速度範囲外
プログラム送り速度が機械セットアップパラメータの「最大送り速度」パラメータ値を超えています。プログラム送り速度が負の値の可能性。
520 主軸回転数範囲外
プログラム主軸回転数が機械セットアップパラメータの「主軸範囲」パラメータを超えています。プログラム主軸回転数が負の値の可能性。
521 負の円弧半径
負の円弧半径を生成しようとしました。
522 負の極座標半径
極座標半径は正の値で指定する必要があります。
523 不正な工具番号
有効なT番号は0~99です。
524 不正な半径番号
有効なD番号は0~99です。
525 不正な長さ番号
有効なH番号は0~99です。
526 無効なアクセスコード
アクセスコードが機械セットアップパラメータにロードされているものと一致しません。
527 無効なアクセスレベル
有効なレベルは0~4です。
529 重複アドレス検出
同一ブロック内で同じアドレスが2回検出されました。例:X0 Y0 X.5
530 ラウンドコーナーでの共線直線-直線
531 ラウンドコーナーでの共線直線-円弧
532 ラウンドコーナーでの共線円弧-直線
533 ラウンドコーナーでの共線円弧-円弧
535 面取り長さ < 0
面取り長さは正の数でなければなりません。
536 同一コーナーで面取りと丸めを同時指定不可
面取りまたは丸めのいずれかを選択してください。
537 円弧への/からの面取り不可
538 ループカウンタ範囲外
呼び出しの最大ループ数は999です。
539 ドウェルタイム範囲外
おそらく負の数が指定されました。最大ドウェルタイムは999999999秒です。
540 不正なドウェルタイム「#」検出
G4 F##.####; のようにX, P, またはFをG4の後に指定してみてください。
541 G31またはG32ブロックでは軸移動不可
G31とG32はZ軸のみ移動を意図しています。XとYの移動を別ブロックに移動してください。
542 G30 不正な原点復帰パラメータ
第2、第3、第4原点に対してP2, P3, またはP4を指定してください。
543 不正なG10ステートメント
544 桁数オーバー
使用桁数がアドレスの期待値を超えています。例:G100は2桁のみ。
545 穴数K値不正
Kは1~1000の数値でなければなりません。
546 ネスト呼び出し/GOSUB過深
おそらくプログラムが自分自身を呼び出しています。ネスト制限はプログラム呼び出しで50です。
547 コメント未クローズ
プログラムコメントには常に「( )」(括弧)をペアで使用してください。
549 未認識Gコード
検出されたGコードが制御装置で認識されません。
550 不正な数値形式
X, Y, Z, R等のアドレス後に数値、または[]で囲まれたパラメータ値を期待しています。
551 複数の小数点
1つの数値内で複数の小数点が検出されました。
552 「]」不足
角括弧は常にペアで使用してください。
553 「[」不足
角括弧は常にペアで使用してください。
554 タンジェント関数オーバーフロー
90°に近い数のタンジェントを求めようとしました。
555 「/」不足
アークタンジェント「ATAN」構文は P## = ATAN[#/#] です。
556 負のSQRT引数
557 不明な関数
560 不正な関係演算子
567 未解決呼び出し
呼び出されるプログラムが存在しません(Call ####)。
568 未解決GOTO/GOSUB
N####がプログラム内に存在しません(Goto ####)。
569 工具が大きすぎて円弧内部を切削不可「補正後半径が小さすぎる」
円弧を除去するか、より小さい工具を使用してください。
570 工具が大きすぎて円弧内部を切削不可「円弧-円弧の第1補正後半径 < 0」
円弧を除去するか、より小さい工具を使用してください。
571 工具が大きすぎて円弧内部を切削不可「円弧-円弧の第2補正後半径 < 0」
円弧を除去するか、より小さい工具を使用してください。
572 ポケットクリアがStart/Endミルサイクル内にない
-WHILE WENDループ-
ミルサイクル開始にSTART、終了にENDを使用してください。
573 ラウンドウォールがStart/Endミルサイクル内にない
-WHILE WENDループ-
ミルサイクル開始にSTART、終了にENDを使用してください。
574 ラウンドウォール半径が第1Z深さと最終Z深さをカバーできない
575 テーパーウォールがStart/Endミルサイクル内にない
-WHILE WENDループ-
ミルサイクル開始にSTART、終了にENDを使用してください。
576 Z増分が0
577 入力ステートメントは軸移動より前に記述必要
578 未定義テキストサイクル
テキストコマンドで指定された文字がサポートされていません。
PARMS-CTRLでテキストサイクル読み込みパラメータが設定されていない可能性。
579 補正後円弧が交差しない
580 無効な浮動小数点演算。LN関数に渡された引数が0または負。
581 無効な浮動小数点演算。「#」関数に渡されたオペランドが0または負
588 工具#0の工具オフセット設定不可
600 Start/Endミルサイクルのネスト不可 -WHILE WENDループ-
ミルサイクル内でミルサイクルを開始しないでください。
601 WHILEステートメント不足
STARTミルサイクルなしでENDミルサイクルの可能性。
602 WENDステートメント不足
ENDミルサイクルなしでSTARTミルサイクルの可能性。
603 プログラムN####が存在しない
サブプログラムとして呼び出されるプログラムが存在しません。メモリ内に呼び出しプログラムがあるか確認してください。
605 プログラム実行中にドライランステータス変更不可
プログラムを停止してからドライランステータスを変更してください。
HALT-DRY-RESUMEを試してください。
606 プログラムN####が空
実行または検証されるテキストプログラムが空です。会話型ファイルを編集してリポストしてみてください。
607 プログラム実行中にDNCランモード終了不可
DNCモードを停止してから終了してください。
608 M98ブロックで「P」が期待される
609 DNC高速ではG20/21不可
610 この回転後には位置移動が必要
611 逆時間モードアクティブ時は全ブロックで送り指定必須
666 クイル移動検出、クイルを元の位置に戻してください
デジタイジングエラー
800 不正なプローブブロック
ガイダンスファイルの構文エラー。ブロック形式を確認。ブロックはX, Y, またはZで始まり、1つまたは2つのPコマンドが続く必要があります。
801 ピック終了不足
ピック境界が閉じていません。入力ファイルがピック境界定義ブロックで終わっていません。
802 反転スキャンセグメント
現在のスキャンの途中でスキャン方向が変わるような複数スキャンセグメントが開始されました。
803 スキャン終了不足
ピックセグメントがスキャン終了定義前に終了しました。各ピック境界間に最低2つのスキャン定義ブロックが必要です。
804 反転ピックセグメント
ピック方向が変わるような複数ピックセグメントが開始されました。これが意図的なら複数プローブセグメントを使用してください。
805 不正なプローブセットアップ
入力ファイルが3つのアスタリスクを含むコメントで始まっていません。また、続く3ブロックがスキャン平面に応じてX, Y, ZまたはY, X, Zである必要があります。
806 スキャン原点が期待される
スキャン開始定義なしで複数ピックセグメントが開始されました。
807 プローブファイル未検出
選択された入力ファイルが見つかりません。
808 セットアップ未選択
プローブセットアップ画面で入力ファイルと出力モードの両方を選択せずにプローブを試みました。
809 不正なZリミット検出
最大Z高さが最大Z深さより小さいです。
810 プローブスタック
デジタイジングで最大Z高さに達したが、部品接触がまだ検出されています。プローブが実際に部品に触れていない場合、プローブのメンテナンスが必要かもしれません。触れている場合、部品を下げるか最大Z高さを増やしてください。
812 入力範囲外
900 RS232オーバーランエラー(送信側システムのボーレートがCNCと異なる可能性)
PARMS-CTRLのRS-232ボーレートパラメータを確認してください。
901 RS232パリティエラー(送信側システムのパリティがCNCと異なる可能性)
PARMS-CTRLのRS-232パリティパラメータを確認してください。
902 RS232フレーミングエラー(リモートシステムとCNCのライン設定が異なるか、ケーブルが緩んでいる)
PARMS-CTRLのボーレート、パリティ、ストップビットのライン設定を確認してください。
903 RS232ブレーク検出(RS232ケーブルが緩んでいる可能性)
ケーブルとコネクタの接触を確認してください。
950 このシステム向けでない旧コントローラソフトウェア
951 このシステム向けでない旧アクロループソフトウェア
952 このシステム向けでない旧キーボードソフトウェア
953 NCBコントローラ用旧ビットアクセス
954 コントローラ未検出
955 インターフェース未検出
CNCマシン
-
Centroid Mシリーズ フライス盤 Mコード完全リファレンス
-
Centroid CNC アラーム & エラーメッセージ ガイド: Tシリーズ/Mシリーズ制御装置対応
-
Fadal PLCアラーム&メッセージガイド:FANUC 0i MC CNC搭載機対応
-
三角ヤスリの設計・用途・手入れ方法を解説
-
丸ヤスリ(ラウンドファイル)完全ガイド:円筒形内面仕上げ専用工具、目立てグレード、ハンドル必須の安全性
-
C言語 ファイル入出力: fopen, fprintf, fread, fseek をマスターする
-
C言語ヘッダーファイルの理解:種類、使い方、ベストプラクティス
-
C言語エラーハンドリングのマスター:ベストプラクティスとテクニック
-
VerilogファイルI/Oの完全ガイド:オープン、読み取り、書き込み、クローズ
-
MATLAB Mファイル完全ガイド:スクリプトと関数で強力なプログラミング
-
Javaファイル操作のマスター:java.ioによる作成・読み取り・書き込み・削除
制御装置からフロッピードライブへのケーブルを確認してください。
157 不明なメディアタイプ
158 セクタが見つかりません
159 プリンター用紙切れ
160 デバイス書き込み障害
161 デバイス読み取り障害
162 ハードウェア障害
フロッピーディスクの不正なフォーマット。別のディスクを試すか、同じディスクを再フォーマットしてください。フロッピーケーブルが正しく接続されているか確認してください。
163 共有違反
200 ゼロ除算
201 範囲チェックエラー
202 スタックオーバーフロー
203 ヒープオーバーフロー – RAMメモリ不足
DOSコマンドCHKDSKを実行して、システムで利用可能なRAM量を確認してください。可能であれば、CNC起動前にPCにロードされている不要なデバイスドライバをアンロードしてください。
エラー203回避の手順
(ヒープオーバーフロー:RAMメモリ不足)
テキストサイクルや缶サイクルがロードされているが未使用の場合、それらをオフにします。PARMS-SETUP-MISCを参照。
1) (F7) PARMS
2) (F9) CTRL
3) カーソルを「テキストサイクル読み込み」に移動
4) 「No」に切替
5) (ESC)
6) (ESC) でメインメニューへ
7) 電源OFF、再度ON
大きなプログラムを実行している場合、RS-232 RUNモードで実行してみてください。
204 無効なポインタ操作
205 浮動小数点オーバーフロー
206 浮動小数点アンダーフロー
207 無効な浮動小数点演算
208 TPオーバーレイエラー
209 TPオーバーレイエラー
210 TPオブジェクトエラー
211 TPオブジェクトエラー
212 TPオブジェクトエラー
213 TPオブジェクトエラー
214 TPオブジェクトエラー
300 プログラムが既に存在します
既に使用中のプログラム名を使用しようとしました。別の名前を使用してください。
301 無効なプログラム番号
有効なプログラム番号は1~9999です。
* シミュレータのプログラム番号は1~15です。
302 選択するプログラムがありません
ファイル選択メニュー作成時にファイルがない場合に発生。フォーマットされていないディスクがフロッピードライブにある可能性。パーツメモリが空の可能性。
303 プログラムのディスク保存に問題
ディスクドライブにフロッピーディスクがありません。フロッピーディスクに追加ファイルの容量がない可能性。フォーマットされていないディスクの可能性。
304 ディスクからのプログラム読み込みに問題
ファイル設定後にフロッピーディスクがドライブから取り出されました。
305 会話型用にフォーマットされていません。テキストエディタを試してください。
306 会話型システムが破損しています
307 不正なイベント番号
会話型プログラムのイベント番号が負の値です。
308 無効な工具番号
工具番号が0未満または99超過です。
309 ファイルを自分自身にコピー/リネームできません
別のファイル名を試してください。
310 会話型またはパラメータ用にフォーマットされていないファイル
RS-232でのファイル受信に問題。適切なファイルが送信されたか確認してください。
311 パラメータファイルが無効
RS-232でのパラメータファイル受信に問題。パラメータが送信されたか確認してください。
312 パーツストレージ不足
パーツメモリがフルです。パーツディレクトリからいくつかのプログラムを消去してみてください(UTILS-FILES-ERASE)。
フロッピー上のプログラムが制御装置のメモリに収まるには大きすぎる可能性があります。
313 圧縮用ストレージ不足、ファイル投稿中止
パーツメモリからいくつかのプログラムを消去してください。
314 ストレージ不足、投稿中止
パーツメモリからいくつかのプログラムを消去してください。
315 フロッピーのストレージ容量不足
フロッピーディスクがフルか、ファイルが多すぎます。フロッピーのルートディレクトリには224ファイルまでしか保存できません。フロッピーにサブディレクトリを作成し、フロッピーパスを変更してサブディレクトリに保存すると、ディスク容量をフル活用できます。
316 新規ファイル作成用ストレージ不足
新しい会話型プログラムを作成するためのパーツスペースが不足しています。不要なプログラムを消去してパーツスペースを確保してください。
317 シミュレータは15イベントまで
319 送信ファイル中止
320 無効なPLCプログラム
RAMディレクトリ内のACRO.HEX(またはNCB.HEX)ファイルのいずれかが破損しています。
321 プログラムOでのエラー
カスタムMコードまたはカスタムGコードにエラーがあります。
322 またはカスタムGコードプログラムが見つかりません
323 またはカスタムMコードプログラムが見つかりません
324 M6工具交換マクロのパス無効またはプログラム未検出
工具交換マクロにエラーがある可能性があります。
400 ホーミング必須
MDI、JOG、HDWなど、機械でのあらゆる軸移動の前に、機械をホーム位置に戻す必要があります。
401 X軸ソフトリミットオーバートラベル
403 Z軸ソフトリミットオーバートラベル
404 A軸ソフトリミットオーバートラベル
405 B軸ソフトリミットオーバートラベル
406 C軸ソフトリミットオーバートラベル
これらのエラーは、軸がプログラムされた移動限界に達した結果です。
ジョグやハンドホイール操作で軸リミットに達した場合、制御装置は一方向への移動のみ許可します。
プログラム中にエラーが発生する場合、G92および/またはG54パラメータの修正が必要かもしれません。
工具長オフセットもZ軸オーバートラベルの潜在的原因です。
407 X軸過大エラー状態
408 Y軸過大エラー状態
409 Z軸過大エラー状態
410 A軸過大エラー状態
411 B軸過大エラー状態
412 C軸過大エラー状態
これらのエラーは、軸がプログラムされた移動をプログラム速度で追従できないことが原因です。
早送り移動のみでエラー発生? Y__ N__
はいの場合、バス電圧と早送りパラメータを確認。
ドライブカードに赤色LED点灯? Y__ N__
はいの場合、どのカードのどのライト? VOL, GF, RMS, または SG
その他の原因:切削負荷過大、工具摩耗、±15V低下、加減速パラメータ、ドライブカード故障。
413 セーフゾーンへの移動試行
415 プログラム実行中にDNCリンク確立不可
実行中のプログラムを停止するまでDNCリンクを確立できません。
416 位置ズレ、円弧終点が円弧上にない
417 プログラム実行中にパラメータ編集不可
プログラムを停止してからパラメータを編集してください。
プログラムはブロックモードかフィードホールド状態ですか?
418 コントローラカードエラー
448 エア圧エラー。エアホース接続を確認
449 エラー449:非常停止:軸ドライブ故障。サーボドライブリセットまたは電源オフ
450 エラー450:非常停止状態。ドライブリセットまたは押してクリア
451 潤滑故障、ウェイルーブレベル確認
オートルーブポンプのフロートスイッチが、オイル補給必要を示しています。
452 自動工具シーケンスで工具未検出
UTIL-TLCHG-SLOTSで該当工具番号を確認してください。
453 タレット移動中に工具ポットが上がっていない
POT UPスイッチが正常に機能しているか確認してください。
454 工具交換位置にいない
M6コマンド前にG32を指定してみてください。
455 ATCアームが出ていない、軸移動不可
456 手動切替後、自動工具交換処理不可
457 制御装置には長すぎる移動量(小さな移動に分割)
458 X軸が手動モード。リセット押下で有効化
459 Y軸が手動モード。リセット押下で有効化
460 送り速度が制御装置には大きすぎる
500 直前に押されたソフトキーは現時点で未サポート
501 不正なアドレス「#」検出
引用符内の文字「」は、X, Y, Z, R, Gなどの有効なアドレスではありません。エラー発生ブロックがブロック表示に表示されます。そのブロックの不正アドレスを確認してください。
502 未定義缶サイクル
503 GOSUBなしでRETURN
328ページ、セクション5のGOSUBとRETURNを参照。
504 共点、中心なし円弧で始点と終点が同一
中心なし円弧で始点と終点が同一です。
505 半径が小さく与えられた点をカバーできない
始点と終点が「R」距離より離れています。
507 補正後、直線から円弧への交点なし
509 補正後、円弧同士の交点なし
515 予期しないファイルサイズ 制御装置が正しくないサイズのファイルを読み取りました。
517 パラメータ範囲外
パラメータ番号が0未満。699超のパラメータ番号にはデータモード(G10, G11)を使用する必要があります。
518 不正なプログラムステートメント
プログラムステートメント内のコマンドが無効と見なされました。
519 送り速度範囲外
プログラム送り速度が機械セットアップパラメータの「最大送り速度」パラメータ値を超えています。プログラム送り速度が負の値の可能性。
520 主軸回転数範囲外
プログラム主軸回転数が機械セットアップパラメータの「主軸範囲」パラメータを超えています。プログラム主軸回転数が負の値の可能性。
521 負の円弧半径
負の円弧半径を生成しようとしました。
522 負の極座標半径
極座標半径は正の値で指定する必要があります。
523 不正な工具番号
有効なT番号は0~99です。
524 不正な半径番号
有効なD番号は0~99です。
525 不正な長さ番号
有効なH番号は0~99です。
526 無効なアクセスコード
アクセスコードが機械セットアップパラメータにロードされているものと一致しません。
527 無効なアクセスレベル
有効なレベルは0~4です。
529 重複アドレス検出
同一ブロック内で同じアドレスが2回検出されました。例:X0 Y0 X.5
530 ラウンドコーナーでの共線直線-直線
531 ラウンドコーナーでの共線直線-円弧
532 ラウンドコーナーでの共線円弧-直線
533 ラウンドコーナーでの共線円弧-円弧
535 面取り長さ < 0
面取り長さは正の数でなければなりません。
536 同一コーナーで面取りと丸めを同時指定不可
面取りまたは丸めのいずれかを選択してください。
537 円弧への/からの面取り不可
538 ループカウンタ範囲外
呼び出しの最大ループ数は999です。
539 ドウェルタイム範囲外
おそらく負の数が指定されました。最大ドウェルタイムは999999999秒です。
540 不正なドウェルタイム「#」検出
G4 F##.####; のようにX, P, またはFをG4の後に指定してみてください。
541 G31またはG32ブロックでは軸移動不可
G31とG32はZ軸のみ移動を意図しています。XとYの移動を別ブロックに移動してください。
542 G30 不正な原点復帰パラメータ
第2、第3、第4原点に対してP2, P3, またはP4を指定してください。
543 不正なG10ステートメント
544 桁数オーバー
使用桁数がアドレスの期待値を超えています。例:G100は2桁のみ。
545 穴数K値不正
Kは1~1000の数値でなければなりません。
546 ネスト呼び出し/GOSUB過深
おそらくプログラムが自分自身を呼び出しています。ネスト制限はプログラム呼び出しで50です。
547 コメント未クローズ
プログラムコメントには常に「( )」(括弧)をペアで使用してください。
549 未認識Gコード
検出されたGコードが制御装置で認識されません。
550 不正な数値形式
X, Y, Z, R等のアドレス後に数値、または[]で囲まれたパラメータ値を期待しています。
551 複数の小数点
1つの数値内で複数の小数点が検出されました。
552 「]」不足
角括弧は常にペアで使用してください。
553 「[」不足
角括弧は常にペアで使用してください。
554 タンジェント関数オーバーフロー
90°に近い数のタンジェントを求めようとしました。
555 「/」不足
アークタンジェント「ATAN」構文は P## = ATAN[#/#] です。
556 負のSQRT引数
557 不明な関数
560 不正な関係演算子
567 未解決呼び出し
呼び出されるプログラムが存在しません(Call ####)。
568 未解決GOTO/GOSUB
N####がプログラム内に存在しません(Goto ####)。
569 工具が大きすぎて円弧内部を切削不可「補正後半径が小さすぎる」
円弧を除去するか、より小さい工具を使用してください。
570 工具が大きすぎて円弧内部を切削不可「円弧-円弧の第1補正後半径 < 0」
円弧を除去するか、より小さい工具を使用してください。
571 工具が大きすぎて円弧内部を切削不可「円弧-円弧の第2補正後半径 < 0」
円弧を除去するか、より小さい工具を使用してください。
572 ポケットクリアがStart/Endミルサイクル内にない
-WHILE WENDループ-
ミルサイクル開始にSTART、終了にENDを使用してください。
573 ラウンドウォールがStart/Endミルサイクル内にない
-WHILE WENDループ-
ミルサイクル開始にSTART、終了にENDを使用してください。
574 ラウンドウォール半径が第1Z深さと最終Z深さをカバーできない
575 テーパーウォールがStart/Endミルサイクル内にない
-WHILE WENDループ-
ミルサイクル開始にSTART、終了にENDを使用してください。
576 Z増分が0
577 入力ステートメントは軸移動より前に記述必要
578 未定義テキストサイクル
テキストコマンドで指定された文字がサポートされていません。
PARMS-CTRLでテキストサイクル読み込みパラメータが設定されていない可能性。
579 補正後円弧が交差しない
580 無効な浮動小数点演算。LN関数に渡された引数が0または負。
581 無効な浮動小数点演算。「#」関数に渡されたオペランドが0または負
588 工具#0の工具オフセット設定不可
600 Start/Endミルサイクルのネスト不可 -WHILE WENDループ-
ミルサイクル内でミルサイクルを開始しないでください。
601 WHILEステートメント不足
STARTミルサイクルなしでENDミルサイクルの可能性。
602 WENDステートメント不足
ENDミルサイクルなしでSTARTミルサイクルの可能性。
603 プログラムN####が存在しない
サブプログラムとして呼び出されるプログラムが存在しません。メモリ内に呼び出しプログラムがあるか確認してください。
605 プログラム実行中にドライランステータス変更不可
プログラムを停止してからドライランステータスを変更してください。
HALT-DRY-RESUMEを試してください。
606 プログラムN####が空
実行または検証されるテキストプログラムが空です。会話型ファイルを編集してリポストしてみてください。
607 プログラム実行中にDNCランモード終了不可
DNCモードを停止してから終了してください。
608 M98ブロックで「P」が期待される
609 DNC高速ではG20/21不可
610 この回転後には位置移動が必要
611 逆時間モードアクティブ時は全ブロックで送り指定必須
666 クイル移動検出、クイルを元の位置に戻してください
デジタイジングエラー
800 不正なプローブブロック
ガイダンスファイルの構文エラー。ブロック形式を確認。ブロックはX, Y, またはZで始まり、1つまたは2つのPコマンドが続く必要があります。
801 ピック終了不足
ピック境界が閉じていません。入力ファイルがピック境界定義ブロックで終わっていません。
802 反転スキャンセグメント
現在のスキャンの途中でスキャン方向が変わるような複数スキャンセグメントが開始されました。
803 スキャン終了不足
ピックセグメントがスキャン終了定義前に終了しました。各ピック境界間に最低2つのスキャン定義ブロックが必要です。
804 反転ピックセグメント
ピック方向が変わるような複数ピックセグメントが開始されました。これが意図的なら複数プローブセグメントを使用してください。
805 不正なプローブセットアップ
入力ファイルが3つのアスタリスクを含むコメントで始まっていません。また、続く3ブロックがスキャン平面に応じてX, Y, ZまたはY, X, Zである必要があります。
806 スキャン原点が期待される
スキャン開始定義なしで複数ピックセグメントが開始されました。
807 プローブファイル未検出
選択された入力ファイルが見つかりません。
808 セットアップ未選択
プローブセットアップ画面で入力ファイルと出力モードの両方を選択せずにプローブを試みました。
809 不正なZリミット検出
最大Z高さが最大Z深さより小さいです。
810 プローブスタック
デジタイジングで最大Z高さに達したが、部品接触がまだ検出されています。プローブが実際に部品に触れていない場合、プローブのメンテナンスが必要かもしれません。触れている場合、部品を下げるか最大Z高さを増やしてください。
812 入力範囲外
900 RS232オーバーランエラー(送信側システムのボーレートがCNCと異なる可能性)
PARMS-CTRLのRS-232ボーレートパラメータを確認してください。
901 RS232パリティエラー(送信側システムのパリティがCNCと異なる可能性)
PARMS-CTRLのRS-232パリティパラメータを確認してください。
902 RS232フレーミングエラー(リモートシステムとCNCのライン設定が異なるか、ケーブルが緩んでいる)
PARMS-CTRLのボーレート、パリティ、ストップビットのライン設定を確認してください。
903 RS232ブレーク検出(RS232ケーブルが緩んでいる可能性)
ケーブルとコネクタの接触を確認してください。
950 このシステム向けでない旧コントローラソフトウェア
951 このシステム向けでない旧アクロループソフトウェア
952 このシステム向けでない旧キーボードソフトウェア
953 NCBコントローラ用旧ビットアクセス
954 コントローラ未検出
955 インターフェース未検出
CNCマシン
- Centroid Mシリーズ フライス盤 Mコード完全リファレンス
- Centroid CNC アラーム & エラーメッセージ ガイド: Tシリーズ/Mシリーズ制御装置対応
- Fadal PLCアラーム&メッセージガイド:FANUC 0i MC CNC搭載機対応
- 三角ヤスリの設計・用途・手入れ方法を解説
- 丸ヤスリ(ラウンドファイル)完全ガイド:円筒形内面仕上げ専用工具、目立てグレード、ハンドル必須の安全性
- C言語 ファイル入出力: fopen, fprintf, fread, fseek をマスターする
- C言語ヘッダーファイルの理解:種類、使い方、ベストプラクティス
- C言語エラーハンドリングのマスター:ベストプラクティスとテクニック
- VerilogファイルI/Oの完全ガイド:オープン、読み取り、書き込み、クローズ
- MATLAB Mファイル完全ガイド:スクリプトと関数で強力なプログラミング
- Javaファイル操作のマスター:java.ioによる作成・読み取り・書き込み・削除