



加工ニーズに最適な超硬グレードの選び方
Photo Credit: Getty Images
冶金学用語としての「超硬グレード」は、コバルトで焼結したタングステンカーバイド(WC)を具体的に指しますが、加工現場ではより広い意味で使われます:コーティングや後処理を施した焼結タングステンカーバイド。例えば、同じ超硬材料で作られた2つの旋削インサートでも、コーティングや後処理が異なれば異なるグレードと見なされます。しかし、超硬とコーティングの組み合わせには分類の標準化がなく、異なる切削工具サプライヤーが異なる名称と分類方法でグレードチャートを作成しています。これがエンドユーザーにとってグレード比較を困難にしており、超硬グレードの適否が切削条件と工具寿命に劇的な影響を与えることを考えると、特に厄介な問題です。
この迷路を抜け出すには、ユーザーがまず超硬グレードを構成する要素と、各要素が加工のどの側面に影響するかを理解する必要があります。
基材(サブストレート)とは?
基材は、コーティングと後処理の下にある切削インサートまたはソリッド工具の素材です。通常、80〜95%のWCで構成されます。基材に望ましい特性を与えるため、材料メーカーは様々な合金元素を添加します。主要な合金元素はコバルト(Co)で、コバルト含有量が多いほど靭性が高まり、少ないほど硬度が高まります。非常に硬い基材は1800 HVの硬度に達し、優れた耐摩耗性を発揮しますが、非常に脆く、非常に安定した条件でのみ適しています。非常に靭な基材は硬度1300 HV程度で、切削速度を低く抑える必要があり摩耗も早いですが、断続切削や不利な条件への耐性に優れます。
硬度と靭性の適切なバランスを見極めることが、特定用途のグレード選定で最も重要な要素です。硬すぎるグレードを選ぶと切れ刃に微細欠損や壊滅的破損が生じる一方、靭すぎるグレードは早く摩耗するか切削速度を下げざるを得ず、生産性が低下します。表1は適切な硬度選定の基本ガイドラインを示します。
| 被削材 | 旋削 | フライス | ||
|---|---|---|---|---|
| 連続切削 | 軽断続 | 重断続 | ||
| 鋼 | 硬 | 中 | 靭 | 靭 |
| ステンレス鋼 | 硬 | 中 | 靭 | 靭 |
| アルミニウム | 硬 | 中硬 | 中 | 中 |
| インコネル | 超硬 | 硬 | 中 | 靭 |
| チタン | 超硬 | 硬 | 中 | 中 |
超硬コーティングとは?
現代の超硬インサートとソリッド超硬工具のほとんどは、薄膜(3〜20ミクロン、0.0001〜0.0007インチ)でコーティングされています。コーティングは通常、窒化チタン、酸化アルミニウム、炭化窒化チタンの層で構成され、硬度を高め、切削部と基材の間に熱バリアを形成します。
切削工具コーティングは、主に2つの主要技術で施されます:
- CVD(化学気相成長法):CVDコーティング層は最大25ミクロン厚まで可能。この厚さが効果的な熱バリアを確保し、PVDコーティングより高切削速度を可能にします。一方で、同じ厚さのため極めて鋭い切れ刃へのコーティングは不可能で、クラックと破損のリスクが高まります。
- PVD(物理気相成長法):PVDコーティング厚は1〜8ミクロン。PVDコーティングインサートはCVD比で低切削速度で運転する必要がありますが、より靭で、鋭い切れ刃へのコーティングが可能、摩擦を低減する滑らかな表面が得られます。
表2は、用途別の最適コーティング選定の基本ガイドです。
| 被削材 | 旋削 | 突切り・溝入れ | フライス | |
|---|---|---|---|---|
| 高切削速度 | 低切削速度 | |||
| 鋼 | CVD | PVD | PVD | PVD / 薄膜CVD |
| ステンレス鋼 | 薄膜CVD | PVD | PVD | PVD / 薄膜CVD |
| アルミニウム | 無コーティング | 無コーティング | 無コーティング | 無コーティング |
| インコネル | 薄膜PVD | 薄膜PVD | 薄膜PVD | PVD |
| チタン | 薄膜PVD / 無コーティング | 薄膜PVD / 無コーティング | 薄膜PVD / 無コーティング | PVD / 無コーティング |
後処理(ポストトリートメント)とは?
約10年前から注目され始めたコーティング後の後処理は、現在業界標準となっています。これらは通常、サンドブラストやその他の研磨技術で最表面コーティング層を平滑化し、摩擦と発熱を低減します。価格差は通常微小で、ほとんどの場合、後処理付きグレードを選ぶことが推奨されます。
グレード選定チャート
特定用途の正しい超硬グレードを選ぶには、サプライヤーのカタログやウェブサイトのガイダンスを参照してください。正式な国際標準はありませんが、ほとんどのサプライヤーは、「適用範囲」を3文字の英数字組み合わせ(例:P05-P20)で表したチャートを使用して、グレードの推奨作業範囲を説明しています。
最初の文字は、ISO標準による被削材グループを表します。各材料グループには文字と対応する色が割り当てられています。
| 文字 | 材料 | 色 |
| P | 鋼 | 青 |
| M | ステンレス鋼 | 黄 |
| K | 鋳鉄 | 赤 |
| N | 非鉄金属 | 緑 |
| S | 超合金 | 橙 |
| H | 高硬度鋼 | 灰 |
続く2桁の数字は、グレードの相対的硬度レベルを05〜45のスケールで5刻みで表します。05は好条件・安定条件向けの非常に硬いグレード、45は不利・不安定条件向けの非常に靭なグレードを意味します。
ここにも標準はないため、これらの値は登場する特定のグレード表内での相対値として解釈すべきです。例えば、P10-P20とマークされたグレードが、異なるサプライヤーの2つのカタログで異なる硬度を持つ可能性があります。
また、旋削用グレード表でのP10-P20と、フライス用グレード表でのP10-P20でも硬度が異なる場合があります。これは、好条件が用途によって異なるためです。旋削は非常に硬いグレードで最適ですが、フライスは断続的な性質上、好条件でもある程度の靭性が必要です。
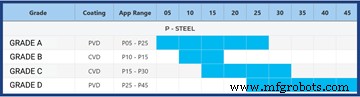
表3は、切削工具サプライヤーカタログに現れる可能性のある、旋削用途の難易度別グレードと用途の仮想チャートを示します。この例では、グレードAは幅広い旋削条件に推奨されるが重断続切削には不向き、グレードDは重断続旋削や極めて不利な条件に推奨されます。MachiningDoctor.comのGrades Finderなどのツールで、この指定システムに従ってグレードを検索できます。
超硬グレードの呼称体系
グレード適用範囲に公式標準がないのと同様、グレード呼称にも正式な標準はありません。しかし、主要超硬インサートサプライヤーの多くは、グレード呼称で共通のガイドラインに従っています。「クラシック」な呼称は6文字のBBSSNN形式で、以下を意味します:
- BB — ブランドコード:各主要サプライヤー固有の文字。
- SS — グレードシリーズ番号:通常2桁のランダムな数字。シリーズは通常、特定の被削材向けで共通のコーティングタイプを共有するグレードグループ。例:BB85(鋼旋削用CVD)、BB64(Ni基合金用PVD)、BB23(鋳鉄フライス用CVD)。
- NN — 硬度レベル:最後の2桁は、通常シリーズ内の各グレードの硬度レベルを反映。数値は通常、グレードチャートで説明した同じシステムで05〜45の範囲。例:BB8505(安定条件下の鋼旋削用超硬グレード)、BB8540(重断続鋼旋削用超靭グレード)。
上記説明は多くのケースで正しいですが、ISO/ANSI標準ではないため、一部サプライヤーは独自の調整を行っています。これらの変更に注意することが賢明です。
旋削グレード
グレードは、他のどの用途よりも旋削用途で重要な役割を果たします。そのため、どのサプライヤーのカタログを見ても、旋削セクションに最も多くのグレードが掲載されています。
なぜ旋削でグレードがこれほど重要なのか?
この広範な旋削グレード範囲は、旋削用途の広範な多様性に起因します。切れ刃がワークに常に接触し衝撃を受けないが発熱の多い連続加工から、大きな衝撃を伴う断続切削まで、すべてがこのカテゴリーに含まれます。
旋削グレードの広範さは、製造における膨大な径の多様性とも関係します。スイス型自動旋盤用の1/8インチ(3 mm)から、重工業用の100インチまで。切削速度も径に依存するため、低速または高速に最適化された異なるグレードが必要になります。
主要サプライヤーは通常、各材料グループごとに個別のグレードシリーズを提供します。各シリーズ内で、グレードは断続切削向けの靭いものから連続加工向けの硬いものまで範囲を持ちます。
フライスグレード
フライスでは提供されるグレード範囲は狭くなります。用途の根本的に断続的な性質上、フライス工具には高い衝撃耐性を持つ靭なグレードが必要です。同じ理由で、コーティング層は薄くなければなりません。厚ければ衝撃に耐えられません。
ほとんどのサプライヤーは、靭な基材と多様なコーティングを用いて、異なる材料グループ向けのフライスグレードを展開しています。
突切り・溝入れグレード
突切り・溝入れ用途では、切削速度要因によりグレード選択が限定されます。つまり、中心に近づくにつれ径が小さくなり、切削速度が徐々に低下します。中心まで突切りする場合、速度は最終的に切削終端でゼロになり、加工は切削ではなくせん断になります。
したがって、突切り用グレードは幅広い切削速度に対応でき、基材は作業終端のせん断を処理できる十分な靭性が必要です。
浅い溝入れは他のタイプの例外です。旋削と類似性を持つため、溝入れインサートの品揃えが豊富なサプライヤーは、通常、特定材料グループと条件向けにより幅広いグレードを提供します。
ドリルグレード
ドリル加工では、ドリル中心の切削速度は常にゼロで、外周部の切削速度はドリル径と主軸速度に依存します。高切削速度向けに最適化されたグレードは失敗するため、使用すべきではありません。ほとんどのサプライヤーはわずかなグレードのみを提供します。
産業機器
- ドリルパイプレンタルで効率最大化:究極のガイド
- 産業用バイブレーター設置・メンテナンスのエキスパートガイド
- オーバーヘッドクレーン安全の必須ガイド:作業員保護と事故削減
- 産業用ディスクブレーキキャリパー総合ガイド:設計、用途、業界への影響
- クレーン操作・メンテナンス完全ガイド:安全運用と長寿命化の実践ポイント
- モーターカップリング選定の決定版:長寿命化を実現するためのガイド
- リミットスイッチ完全ガイド:安全と効率を支える100年の技術
- 重量列車におけるダイナミックブレーキの理解
- 産業用ブレーキコンポーネント包括ガイド:構成部品と機能を理解する
- ローダークレーン完全ガイド:選定・メンテナンス・産業用途
- プロジェクトに最適なクレーン選び:完全ガイド