



適切な油圧ホースアセンブリ選定のための必須測定項目
油圧ホースアセンブリでは、正しいサイズ確保のために内径(ID)、外径(OD)、長さのいくつかの測定を考慮すべきです。
内径はホースの孔径で、流体が特定長を通過するオリフィスサイズ。ホース外径は、ホースがどこに収まるか、ホースがどれだけ強いか等で重要。非常に強力な高圧ホースは、IDに対する厚み比率が大きくなりがち。もちろん長さは、IDと合わせてどの程度の流量を扱えるかを決定。明らかに小径ホースは、大径ホースより高い圧力損失または全長でより大きな圧力損失を生じます。
ホースは、圧力損失を最小限に抑えて流量を処理できるよう適切にサイジングする必要があります。総圧力損失は、効率のためだけでなく、プライムムーバーに投入したエネルギーが最終的にアクチュエータ(モーターやシリンダー)で有用な仕事をするために、可能な限り最小であるべきです。
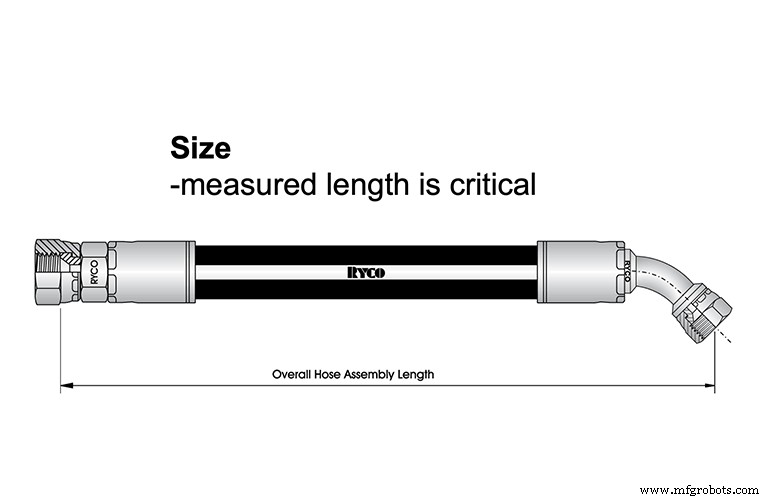
間違った長さ指定はよくあるミス。絶対に短すぎるホースは使えません — 適合しないか、過度に伸ばせば破断。長すぎると過度なたるみが生じる可能性。たるみのあるホースは擦れ、ほつれ、機械周りで過度に動くことで破滅的故障の原因に。これら長いホースはたるみ、カシミング部とホースインターフェースに力を生じさせ、時間とともに摩耗と漏れを招く。
さらに、ぶら下がり/たるみホースは何かに引っかかったり、転倒ハザードになったりします。わずかに長すぎるだけ(1インチ程度)なら、ボルト固定で安全確保可能。
全長はすべてのコンポーネントの先端から先端ではありません。真に重要なのは、アセンブリ上の継手間のインターフェースポイントを測定すること。例: スイベルJICがある場合、ナット先端まででなく、JICフェースにシートが接するポイントまで測定。図1の例ではオス継手を測定。ホース/チューブにオスJICがある場合、そのオスのインターフェースポイントまで測定。これにより正確なホース長が確保されます。
この手順は、45°や曲がり継手がある場合もう少し難しくなります。それらでは継手中央を測定必須。角度付きインターフェースがホース全長の様々なポイントを横切るため、中央点が明らかにその期間のホース伸びの平均長となるため。
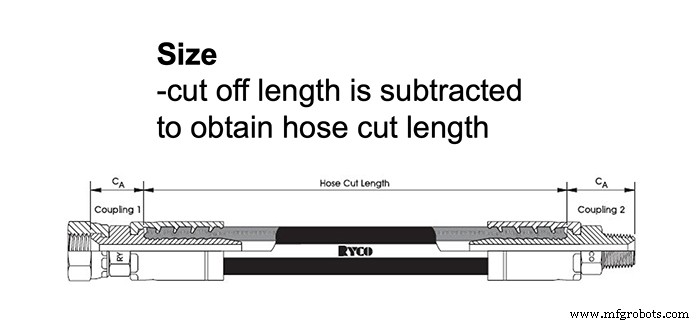
ホースアセンブリ製作時、カットオフ長を考慮必須(図2参照)。このホースアセンブリを見ると、ホースカット長がわかります。左側カップリングにはCA寸法があり、これがホースカットオフ長。意味は、全ホース長決定後、継手自体が占めるスペース分を実測長から差し引くこと。図ではJICメス部分まで。
カップリング2はオスNPTなので、カットオフ長は先端まで — オス継手先端を測定ポイントとするため、メス継手がインターフェースポイントになる。しかし、これら2つの寸法を全長から差し引く必要あり。各カップリングで同じと仮定できず、平均化も不可。ホース/継手サプライヤーのカタログ情報に基づき正確に把握する必要あり。
これにより総長から差し引き、片側1インチ、もう片側1 1/4インチなら、計2 1/4インチをカットオフ長から差し引いて実際の総ホース長を算出。
覚えておいてください: ホースアセンブリサイジングは、単に用途を測ってホースを長さ通りカットするだけではありません。圧力損失と継手サイズの考慮が不可欠です。
産業機器
- CNC工作機械が製造業に革命をもたらす:用途とメリット
- デッキスクリュー完全ガイド:種類・メリット・木ネジとの違い
- テクノポリマーとは:定義、特性、産業用途を徹底解説
- ダウェルピンがプロジェクトの精度を守る:家具・棚・機械での活用法
- スプリングエナジャイズドシール:設計、機能、産業メリット
- 空気圧アクチュエータ解説:タイプ、用途、主要アプリケーション
- エアコンプレッサー用パーティキュレートフィルターの理解:重要性と役割
- 産業用ブレーキライニング摩擦材の種類と選定:安全性を支える 3 大カテゴリー
- 金属加工現場の必須安全チェックリスト:作業員保護と生産性向上の両立
- 交流(AC)電力の現代システムにおける主要応用:発電・送電・変圧
- 組立工場(アセンブリプラント)とは:原材料から完成品までの効率的生産システム