



初心者向け:プラズマカッターのセットアップ、デバッグ、正しい使い方完全ガイド
プラズマカッターとは
プラズマカッターは、プラズマ切断技術を用いて、アルゴン、水素、窒素、酸素、空気、水蒸気、混合ガスなどのプラズマアークの熱で金属ワークの切断部を溶融・蒸発させ、切断溝を形成する電動工具です。
プラズマカッターの仕組み
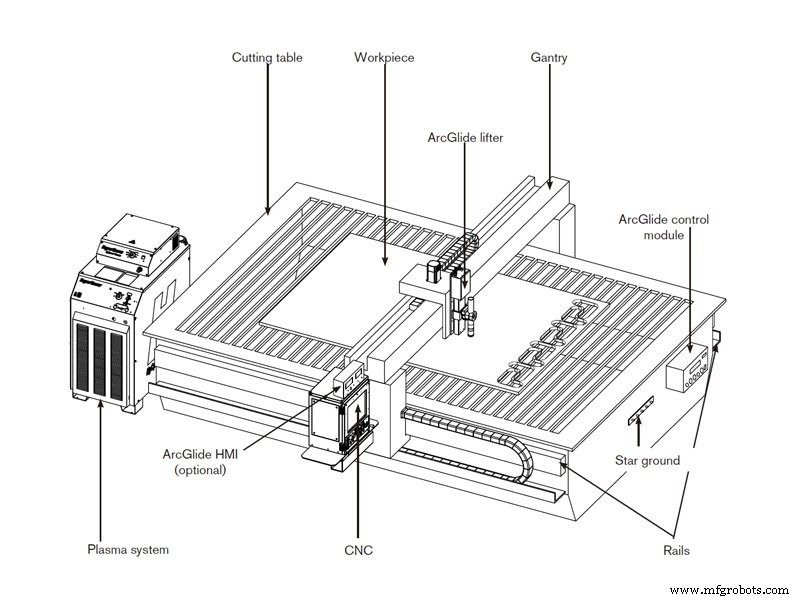
プラズマカッターには、ロボットアームで精密切断を制御する大型CNCプラズマ切断テーブルから、手作業工房用のスリムなハンドヘルドタイプまで、様々な形状・サイズがあります。しかしサイズに関わらず、すべてのプラズマカッターは同一原理に基づき、構造設計も概ね共通しています。
作動時、窒素・アルゴン・酸素などの圧縮ガスを狭い管路を通じて送出。管路中央に負極を配置し、負極に通電してノズル開口が金属に接触すると導電ループが形成され、電極と金属間に高エネルギー電気火花が発生。不活性ガスが管路を流れる際、電気火花がガスを加熱し、物質の第4状態(プラズマ)に到達させます。この反応で約16,649℃、流速6,096m/秒のプラズマ流が生成され、金属を瞬時にスラグ化。電流はプラズマ自体を流れ、電極への通電とプラズマの金属接触が継続する限り、アーク発生サイクルは持続します。この接触を確保しつつ、酸化などプラズマの未知特性による損傷を防ぐため、切断機ノズルには別系統の配管が設けられ、シールドガスを継続噴出して切断領域を保護。シールドガス圧力で柱状プラズマの半径を効果的に制御します。プラズマカッターの設置場所は、大型電気設備や頻繁な電気干渉のある場所から離す必要があります。
プラズマカッターの用途
炭素鋼、ステンレス鋼、鉄、アルミニウム、銅、チタン、ニッケルなどの金属材料を切断可能。自動車、鉄道車両、圧力容器、エンジニアリング機械、原子力、一般機械、造船、航空、鉄骨構造など幅広い業界で採用されています。
CNCプラズマカッターのセットアップ手順
日常生産では大量の粉塵が発生するため、CNCプラズマカッターの切断工程で発生する煙を排出する強力な換気装置を作業場に設置必須。機器通電前には、全スイッチがOFF、プラズマ電源背面のロータリースイッチが水平位置にあることを確認。
- メイン電源スイッチキャビネットの電源を投入し、2本のケーブルに通電。
- 機械制御ボックスのブレーカーをON位置に。
- キースイッチでCNCコントローラー電源を投入。メインインターフェースがディスプレイに表示。
- プラズマ電源背面のロータリースイッチを90°回転し垂直位置に。プラズマ電源前面の電源インジケーターが点灯することを確認。
- エアコンプレッサー起動(流量1m³/min)、圧力制御スイッチで出力圧力を6.1〜8.2 Barに調整。
・6.1 Bar未満:切断中に圧力低下し品質不安定
・8.3 Bar超過:プラズマ電源のエアフィルター破損リスク
プラズマ電源の圧力調整ノブで5.5〜6.0 Barに維持。電流調整/ガステストノブをガステスト位置に回し、圧力が5 Bar未満に低下しないか確認。5 Bar未満では切断品質深刻な影響、プラズマ電源停止の原因に。
作業環境で供給エアの清浄度が確保できない場合、プラズマ電源前段に多段複合フィルターシステムを設置必須。油分・水分・粉塵を含むエアは、切断中のアーク故障、切断トーチ損傷など深刻な結果を招きます。以上でプラズマ切断の起動準備は完了です。
プラズマカッターの正しい使い方:7つの鉄則
初心者でもCNCマシニストでも、プラズマ切断機操作時は以下7項目を厳守。
- 切断対象プレートをワークテーブルの適切な位置に配置。プレートがレールに接触しないよう注意。
- 図面またはソフトウェアに基づきプログラム作成。必要なら空走テストでプログラミング精度を確認。
- 切断時:まずプラズマカッター起動、進入点を見つけ、切断パラメータ調整、エアソースON、プラズマカッター起動、プログラム投入で切断制御開始。
- 切断中、切断プレートやラックレール上に立ち入らない。電気部品・伝動部品を妨げない。
- 伝動ラック、ガイドレール、伝動スチールベルトを常に清潔に保ち、動作精度を確保。
- コントロールコンソールの清掃・メンテナンスに特別注意。専門技術者の指導・補助下で加工・プログラミング実施。
- クレーンでプレート吊り上げ時、クレーン作業安全技術操作規程と地上(フック)作業規程を厳守、緊密に連携。
プラズマカッター使用時の注意点
操作中は切断機内の粉塵と部品の汚れを定期清掃、配線の経年劣化をチェック。
アース線とワークの接触不良対策
アースは切断前の必須準備。専用アース工具不使用、ワーク表面の絶縁、長期使用で劣化したアース線使用などが接触不良の原因。専用アース工具を使用し、アース線とワーク表面に影響する絶縁物の有無を確認、劣化したアース線は使用しない。
スパークジェネレーターの役割
プラズマ切断機はまずプラズマアークを着火させる必要あり。高周波発振器で電極とノズル内壁間のガスを励起し、高周波放電でガスを部分電離、小アークを形成。圧縮空気の作用でノズルから噴出しプラズマアークを着火。これがスパークジェネレーターの主任務。
- 正しいプラズマガス圧・流量の確保: 消耗部品寿命に直結。圧力過大→電極寿命大幅短縮、圧力過小→ノズル寿命に影響。
- 適切な切断距離の維持: 取扱説明書準拠。切断距離=切断ノズルとワーク表面の距離。穴あけ時は通常の2倍距離、またはプラズマアーク伝送最大高さを使用。
- 穴あけ厚みを許容範囲内に: システム許容厚を超える鋼板への穴あけ不可。通常穴あけ厚は通常切断厚の1/2。
- ノズル過負荷回避: ノズル過負荷(作業電流超過)でノズル即損傷。電流強度はノズル作業電流の95%に設定(例:100Aノズル→95A設定)。
- プラズマガスを乾燥・清浄に保つ: ドライで清浄なプラズマガス必須。汚れたガスはガス圧縮システムの問題で、消耗部品寿命短縮・異常損傷の原因。品質テスト:切断トーチをテスト状態にし、ミラーを下に置いてガス消費。水蒸気・霧がミラーに付着したら原因究明・是正。
- エッジスタートを基本に: 可能な限り穴あけ切断ではなくエッジから開始。消耗部品寿命延長。正しい方法:プラズマアーク起動前にノズルをワークエッジに直接向ける。
- プラズマアークの伸長・延長を防ぐ: アークが伸長・延長してワーク表面に接触すると、切断始末で異常延長が発生しノズル異常損傷。正しいエッジスタート技術と適切な「アークブレーク」信号時間選択で回避可能。
- 不要な「アーク起動(アークガイド)」時間を短縮: アーク起動時にノズル・電極消耗最大。起動前に切断トーチを切断金属の歩行距離内に配置。
- 保護シェルに飛散防止化学コーティング: スラグ蓄積低減に効果的。ただし塗布前にトーチから保護シェルを必ず取り外す。
- 保護シェルのスラグ除去: 定期的に実施。
CNCマシン
- カッターグラインダー技術の習得:実践ガイド
- プラズマ切断の仕組みとメリット・選び方完全ガイド
- 最適CNCカッター選定とプログラミングでピーク性能を引き出す
- DIYクラフター必見:プラズマ切断のエキスパートガイドライン7選
- プラズマカッターはどこまで高温になるのか?金属切断の裏にある極限温度を理解する
- 最適なプラズマカッター選び:高速・高精度切断ガイド
- 金属旋盤マスター:初心者のためのステップバイステップガイド
- Infineon XDPL8221:スマート照明およびIoT向け堅牢・コスト効率に優れたデュアルステージLEDドライバー
- VHDLのsigned/unsigned型マスター:実践ガイド
- VHDLのWait文を極める:Wait On、Wait Until、およびそれらの組み合わせ
- VHDLのLoopとExit構文をマスター:実践ガイド