



グリーン製造:収益と評判を高める持続可能な生産実践
「グリーン製造(Green Manufacturing)」は、アメリカ最大の産業界で広く使われる用語となりました。Goodwin Collegeの定義では、「製造分野における生産プロセスの刷新と、環境に優しい操業の確立」を指します。時代遅れのプロセスを見直す時間を取ることで、時間とコストの節約、最先端ビジネスとしての評判構築が可能になります。環境に優しい機械加工プロセスの確立は、エコフレンドリーなビジネス創出への大きな一歩です。
グリーン製造は業界にとって次の論理的な前進ステップです。
グリーン製造への第一歩
より持続可能な機械工場、グリーン製造へ向けた第一歩は、施設の環境影響評価です。製造プロセスの環境影響評価で最も一般的なのは、ライフサイクルアセスメント(LCA)です。ISO 14040では、LCAを「製品システムのライフサイクル全体を通じた投入・排出、および潜在的環境影響の集計と評価」と定義しています。
自問すべき4つの質問:
- 目標定義とスコーピング — この調査で何を達成しようとしているか?
- インベントリ分析 — 定量化された投入(エネルギー、水、材料等)と排出(大気排出、排水)は何か?
- 影響評価 — これらは環境にどう影響するか?
- 解釈 — プロセスをより効率的かつエコフレンドリーにするため、何を変えられるか?
インベントリ分析を助けるデータベースが存在します。これらは送り速度、切削速度、工具径、切削時間、クーラント特性等の情報を収集し、すべての材料・エネルギー投入と排出を算出します。
切削液の影響を理解する
切削液は、機械工場における第1位の汚染源であり、グリーン製造実現の最大の障壁になり得ます。Modern Manufacturing Processesによれば、北米製造業者の切削液消費量は2002年時点で20億ガロン(約75.7億リットル)を超え、市場はその後も拡大しています。切削液には切削領域の冷却、潤滑、チップ排出等のメリットがあります。
汚染物質
クーラントの性能を最大限引き出すことは、あらゆる機械工場のコスト効率の鍵です。そのため、直面する最大の問題の一つが、汚染物質による切削液性能の劣化です。主な汚染物質は以下の通り。
- フリーオイル(トランプオイル/サンプオイル) — CNC工作機械のギア・設備潤滑油が切削液に混入
- 粗大粒子 — チップ、切りくず等の比較的大きな固形廃棄物
- 微細粒子 — ワークや工具由来の極微小粒子。コバルト、カドミウム、クロム、アルミニウム、鉛等の重金属を含むことが多い
- 微生物 — CNC機械の壁面や配管内で繁殖するバクテリアと菌類
チップ・切りくず等の粗大粒子は、Hチェーン、チェーン&フライト、プッシュバー、フルームシステム等で比較的容易に除去可能です。微細粒子はより困難で、沈殿タンク、フォームセパレーター、遠心分離、磁気分離等の分離・ろ過が必要です。フリーオイルもろ過で除去可能ですが、スキマーで迅速・簡単に対処できます。
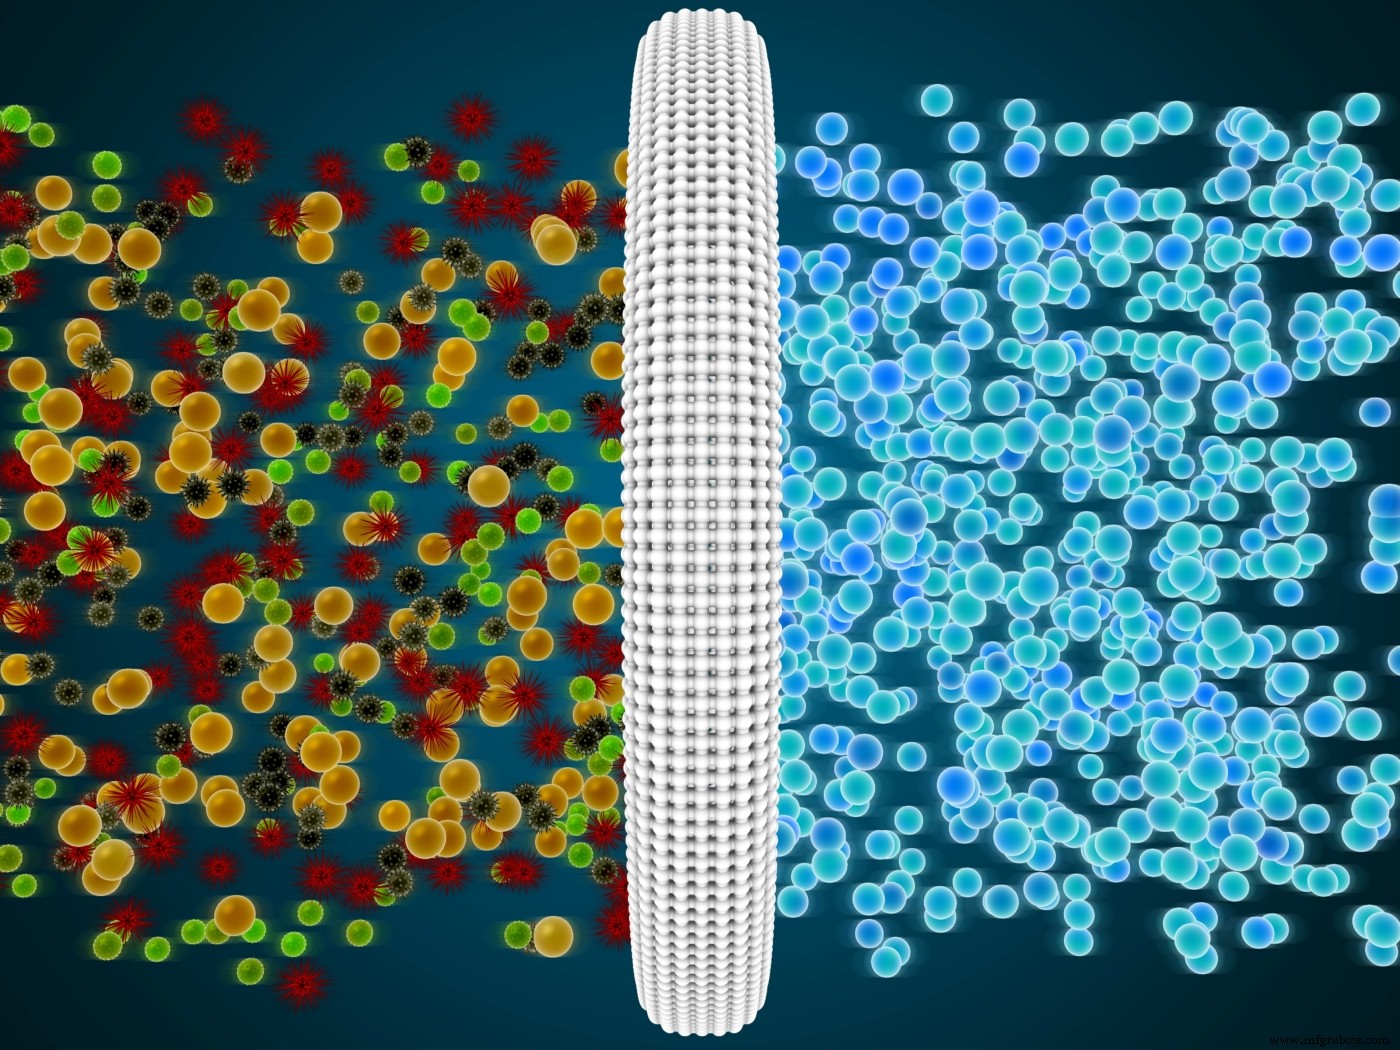
適切なろ過システムは、機械工場のコスト削減と環境保護の両立に貢献します。
微生物は最も除去が困難です。微細粒子の1/10程度のサイズだからです。「月曜朝の悪臭」は、嫌気性バクテリアが代謝過程で硫化水素を排出することによる一般的な副作用です。これら微生物が、クーラントを数ヶ月ごとに排出・交換しなければならない主因の一つです。過去数十年の技術進歩により、メンブレン微細ろ過システムでバイオマスとオイルをクーラントから分離可能になりました。これらシステムなら、環境と従業員双方に健康被害を及ぼす問題のある殺菌剤(バイオサイド)を使わずに済みます。ただし、ほとんどの微生物は切削液内ではなく、機械の壁面/配管や、タンク底部のチップ残渣に潜んで繁殖している点に注意が必要です。
工場内の微生物繁殖を抑える方法:
- 機械を清潔に保つ — スラッジ、切りくず、チップはバクテリアの温床
- 有機汚染を減らす — 唾液、汗、タバコの汁、有機物はすべて微生物の栄養源
- トランプオイルを減らす — これも栄養源になり得る
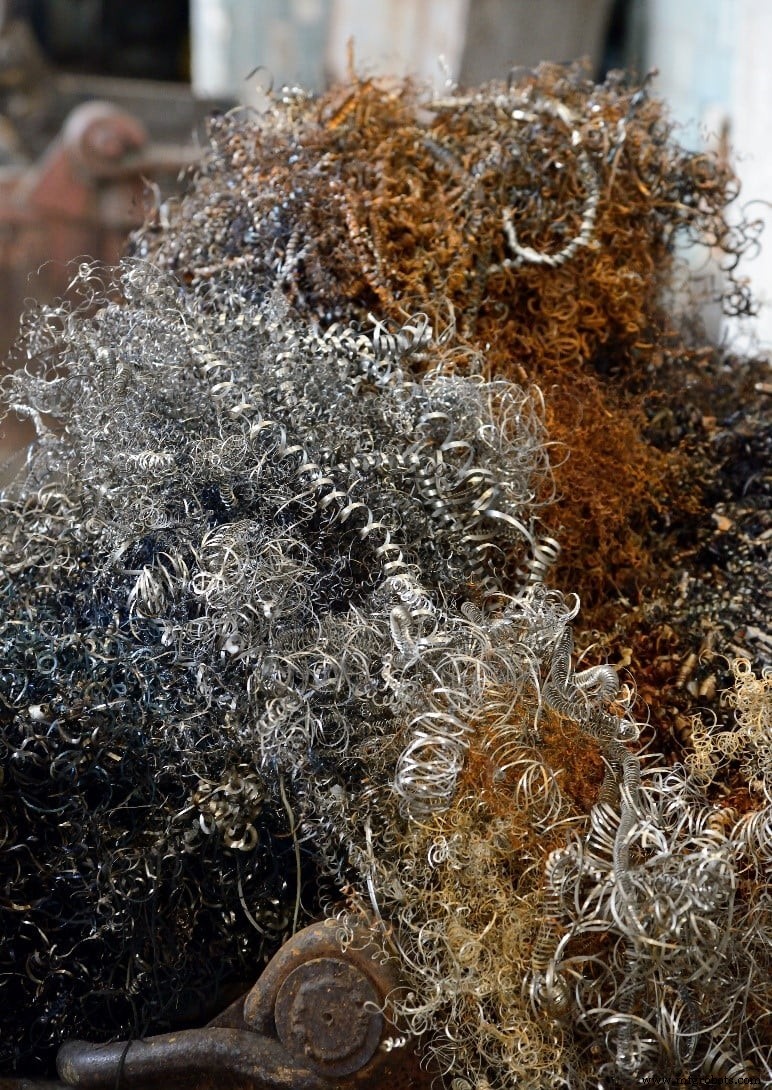
バクテリアが繁殖し、機械を悪臭で満たす汚れたチップの山。
切削液の種類
優れた切削液には、高引火点、良好な付着性、高熱安定性、高酸化安定性が求められます。高引火点は高温で発火しないために必要(ガソリンは引火点が低い)。良好な付着性でワーク表面に液膜を形成し、工具とワークを分離して摩擦を低減。摩擦増大は切削力増大、ひいては切削温度上昇を招きます。
高切削温度は問題で、工具摩耗を加速し、ワークの加工硬化を誘発します。高熱安定性とは、高温で低粘度を維持すること(高粘度の例:常温の蜂蜜)。切削領域の低粘度は摩擦を減らし、熱と切削力を低減します。酸化安定性がその切削液の使用可能期間を決めます。時間経過でオイルが酸化すると、粘度とスラッジ堆積量が上昇します。
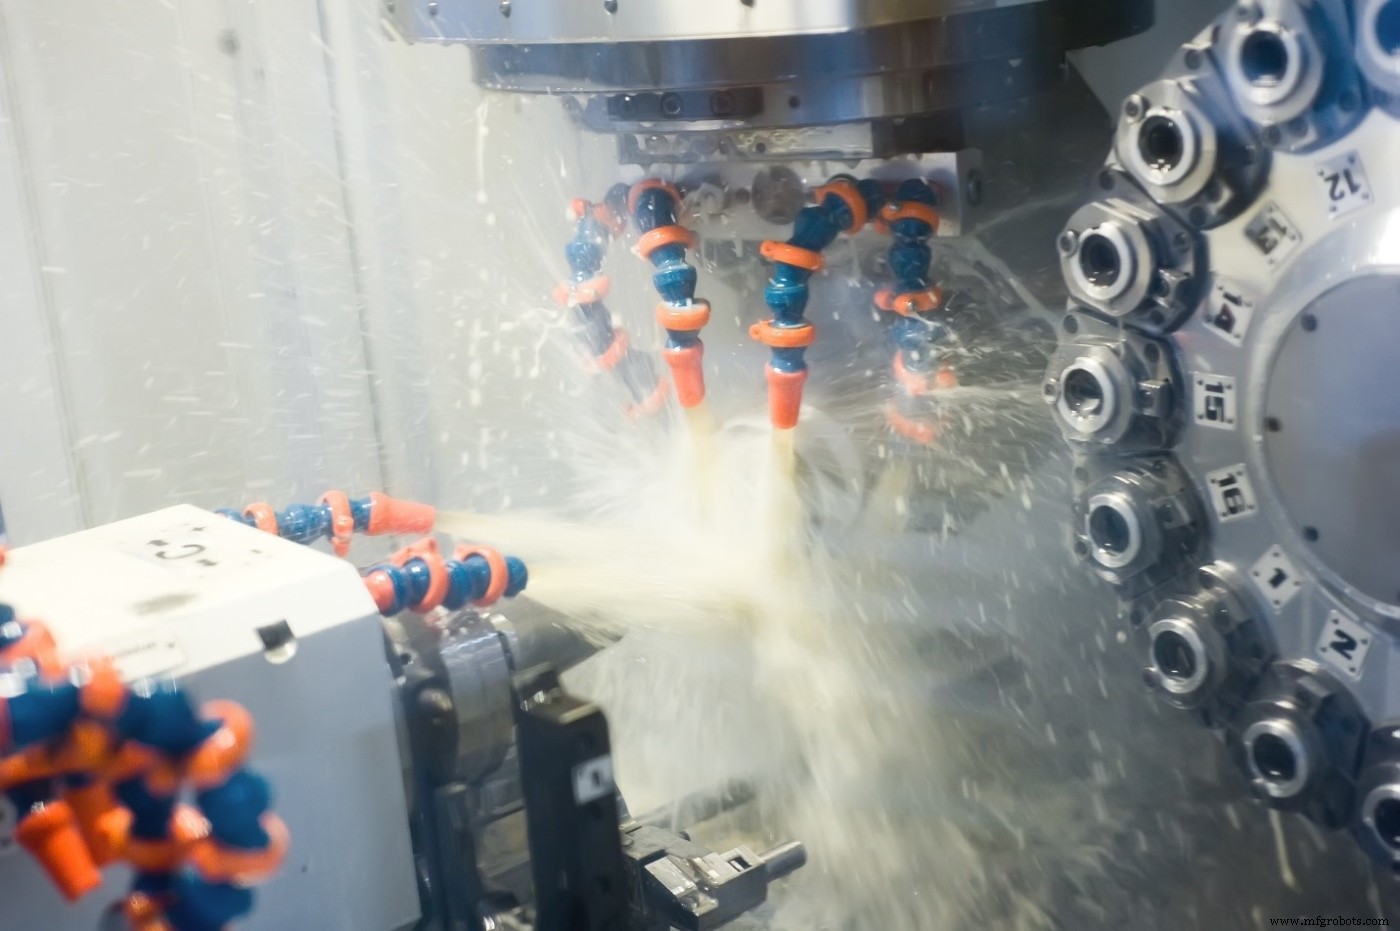
過剰なクーラントは過剰な廃棄物を意味します。
本記事では、切削液を「生分解性」と「非生分解性」の2大カテゴリに分類します。
非生分解性クーラント
石油系です。ヒトと生態系への毒性が高く、職業的健康リスクを伴います。廃棄プロセスも複雑です。
生分解性クーラント
植物系です。大豆、ココナッツ、菜種等の食用植物、またはネム、カランジャ、ジャトロファ等の非食用植物から製造されます。再生可能資源であり、ヒトと環境への毒性が低いです。
近年、一部の改良植物油は、仕上げ面、発熱抑制、潤滑性の面で石油系オイルを上回る性能を示しています。Science Direct掲載の研究(SUS304ステンレス鋼の旋削)では、ホウ酸添加ココナッツオイルが、他2種の切削液と比較して工具逃げ面摩耗と面粗度の面で有意に優れていました。植物系溶液の高熱安定性が要因です。
IOP Science掲載の別研究では、ネム油とカランジャ油の混合が、SAE 20W40(石油系オイル)を潤滑性で上回り、軟鋼ドリル加工で切削力を低減、結果として仕上げ面を改善しました。植物系オイルの高粘度と付着性が寄与しています。
コスト効率の良いクーラント改善策まとめ
- 機械を清潔に保ち、外部汚染を減らして微生物繁殖を抑制
- メンブレン微細ろ過システムを導入
- より効率的で生分解性の切削液へ切り替え
ドライ加工がもたらすグリーンな効果
機会があれば積極的にドライ加工を採用すべきです。切削液の調達、管理、廃棄に伴うコストと環境負荷をゼロにできるからです。ドライ加工のもう一つのメリットは「熱衝撃」の不在です。工具が切削から離れてもクーラントが吹き付けられていると、大きな温度変動(熱衝撃)が発生し、切れ刃が連続高温運転より早く劣化します。ドライ加工は、断続切削や焼入れ鋼加工で特に普及しています。高速・高送りフライス加工でも人気です。高切削条件なら大半の熱がチップに逃げ、ワークへの熱流入を抑えられるためです。焼入れ鋼加工でも同様です。
ドライ加工に適した工具
理想的な切削工具は、耐熱性が高く、発熱が少ないものです。超硬は極めて硬く強靭なため良好な基材です。コーティング工具がドライ加工の最適解です。改善された熱絶縁性と自己潤滑性を備えるからです。
最小量潤滑(MQL)のポジティブな効果
- 流体消費量の大幅削減
- より安全な切削液・潤滑剤
- 従業員の健康リスク低減
- クリーンな工場環境
- メンテナンス削減
MQLでは極少量の流体しか使わないため、やや高価な植物系オイルを採用するのに最適です。MQLは、鋸切断とドリル加工で最も効果的とされています。
グリーン製造のメリット
現行の機械加工オペレーションを環境視点で見直すことで、時間とコストの節約、従業員にとってより安全な職場環境の実現が可能です。本記事の手法を用いれば、工場効率を概算し、現在および将来世代の利益のために適切な変更を実施できます。
CNCマシン
- 5軸ウォータージェット切断機が製造とDIYを変革:精度・汎用性・コスト効率の新標準
- ウォータージェット切断のメリットを発見:高精度・非熱・多材質対応の優位性
- あなたのショップに最適なCNCプラズマ切断機を選ぶ:実践ガイド
- ファイバーレーザー切断機:板金製造における精度と効率の解放
- CNC機械加工が大量生産の効率と品質を飛躍させる理由
- 精密CNC加工:航空宇宙製造の卓越性に不可欠
- 精密工作機械工場の多様な設備を探る
- プロジェクトに最適な高品質CNC工作機械工場の選び方
- オーランドの高精度CNCサービス – 迅速、ローカル、コスト効率
- 精密プロジェクトのための適切なCNC工作機械工場の選び方
- 地元工作機械工場との提携:試作から量産へ