



貴金属加工のエキスパートガイド:効率的・効果的な機械加工手法
貴金属は、幅広い材料特性と、部品スクラップ時の高コストにより、特に加工が難しい材料群です。本記事ではこれらの元素と合金を紹介し、効果的かつ効率的に加工するためのガイドラインを提供します。
元素について
「貴金属」と呼ばれることもあるこれらは、周期表の中央付近に位置する8元素で構成されます(下記図1の青枠内)。8元素は以下の通り。
- ルテニウム(Ru)
- ロジウム(Rh)
- パラジウム(Pd)
- 銀(Ag)
- オスミウム(Os)
- イリジウム(Ir)
- 白金(Pt)
- 金(Au)
これらは地球上で最も稀少な材料の一部であり、極めて高価です。金と銀は天然ナゲットとして産出されるため比較的入手しやすいですが、他の6元素は周期表で真下に位置する4元素(鉄Fe、コバルトCo、ニッケルNi、銅Cu)の原鉱に混在して産出されます。これらは貴金属のサブセットで、一般に「白金族金属(PGM)」と呼ばれます。原鉱で共存しているため採掘・抽出が困難で、コストが劇的に高騰します。高価なため、初回加工で成功させることが工場効率の観点から極めて重要です。
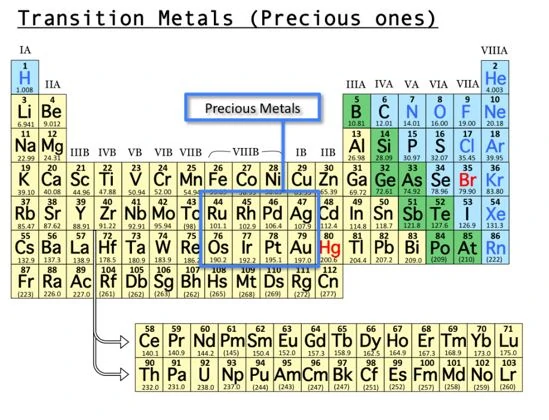
図1:8貴金属を青枠で囲んだ周期表。画像出典:clearscience.tumblr.com
貴金属の基本特性と組成
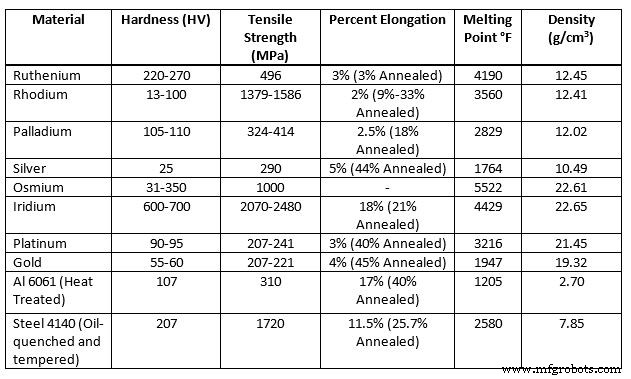
貴金属は、特性として軟らかく、延性が高く、酸化耐性に優れています。「貴金属(ノーブルメタル)」と呼ばれる所以は、ほとんどの化学的・環境的攻撃に耐えるからです。表1に、貴金属の元素形態における代表的材料特性を、比較用に6061アルミニウムと4140鋼と並べて示します。一般に、金と銀のみが純粋な形で使用され、白金族金属は主に白金(にRu、Rh、Pd、Os、Irを少量含む)合金として使用されます。貴金属は極めて高密度で融点が高く、多様な用途に適しています。
表1:貴金属、4140鋼、6061アルミニウムの加工硬化材料特性
貴金属の一般的な機械加工用途
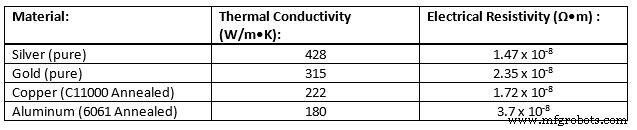
銀と金は特に優れた熱伝導率と電気抵抗率を持ちます。これらの値を、比較用にCC1000(焼鈍銅)と焼鈍6061アルミニウムと共に表2に示します。銅は電気抵抗率が比較的低いため一般的に電気配線に使われますが、銀の方が優れた代替材料になります。一般的でない理由は明らかに、銀と銅のコスト差です。前述の通り、銅は長期使用で酸化し抵抗率が低下するため、電気接点部では金メッキが一般的です。貴金属は酸化耐性を持つため、電子産業の陰極防食システムに用いられる主たる理由です。
表2:Ag、Au、Cu、Alの熱伝導率と電気抵抗率
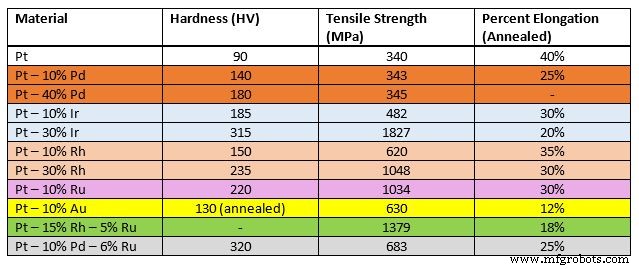
白金とその合金は、貴金属のメリット(高融点、延性、酸化耐性)を維持しながら、多様な機械的特性を実現できるため、最も用途が広いです。表3に、白金と多数のPGMをそれぞれの機械的特性と共に示します。これらの特性のばらつきは、白金に添加される合金元素、その割合、加工硬化済みか焼鈍済みかに依存します。合金化は引張強さと硬度を大幅に向上させ、同時に延性を低下させます。この強度/硬度向上と延性低下の比率は、添加金属の種類と量、さらに粒子サイズと天然結晶構造に依存します。ルテニウムとオスミウムは特定の結晶構造を持ち、白金に添加すると著しい硬化効果を示します。Pt-Os合金は極めて硬く実質的に加工不能で、実用用途は限られます。しかし、他の4PGM添加では、様々な機械的特性と用途が実現可能です。
表3:PGM材料特性(注:硬度と引張強さは加工硬化値)
白金とその合金は生体適合性を持ち、長期間人体内に留置しても副作用や中毒を起こしません。そのため、心筋固定スクリュー、ステント、血管形成デバイス用マーカーバンド等の医療機器に白金合金が使われます。金とパラジウムも歯科用途で一般的です。
Pt-Ir合金は他合金より顕著に硬く強靭で、自動車用スパークプラグ電極に最適です。ロジウムをPt-Irに添加すると、バネ特性を緩和(医療用バネ線として使用されるため)しつつ加工性を向上できます。PtとPt-Rh線対は極めて効果的に温度測定可能で、熱電対に使用されます。
貴金属の機械加工
加工に最も影響する2パラメータは硬度と伸び率です。硬度は製造業界で広く知られ、材料の変形・切削抵抗を示します。伸び率は材料延性を定量化する指標で、破断前の永久変形(塑性変形)度合いを設計者に伝えます。例:超高分子量ポリエチレン(UHMWPE)のような延性プラスチックは伸び率350〜525%、油焼き焼戻し鋳鉄(グレード120-90-02)のような脆性材料は約2%。したがって、伸び率が大きいほど材料は「ねばり(ガミー)」が強くなります。ガミーな材料はビルトアップエッジ(BUE)が発生しやすく、長いひも状チップを生成しやすい傾向があります。
貴金属加工用工具
材料延性の高さを考慮すると、鋭い切れ刃を持つ工具が貴金属加工には不可欠です。アルミニウム合金用不等リード工具は、純金、銀、白金等の軟らかい材料に使用可能です。

図2:アルミニウム合金用不等リードスクエアエンドミル
高硬度材料でも鋭い切れ刃が必要です。最善の選択はPCDダイヤモンド工具への投資です。PCDワイヤーは極めて硬い材料を切削しながら、標準HSSや超硬切れ刃と比較して比較的長期間、鋭い切れ刃を維持できます。
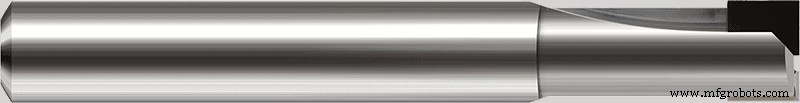
図3:PCDダイヤモンドスクエアエンドミル
切削条件表:
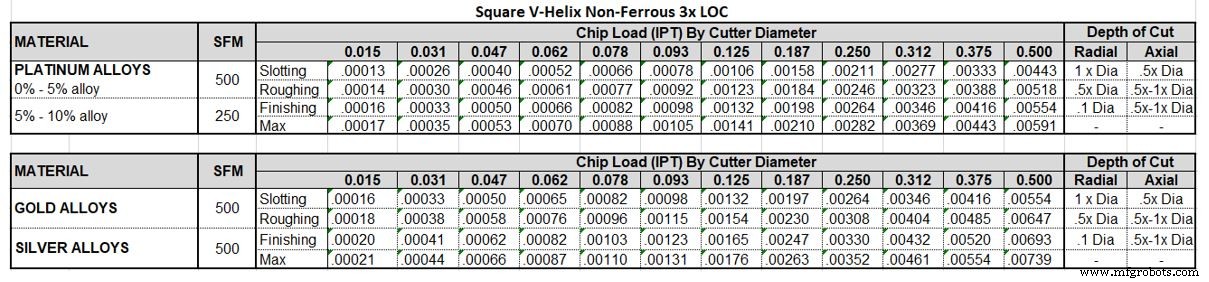
図4:スクエア非鉄・3倍刃長使用時の貴金属切削条件
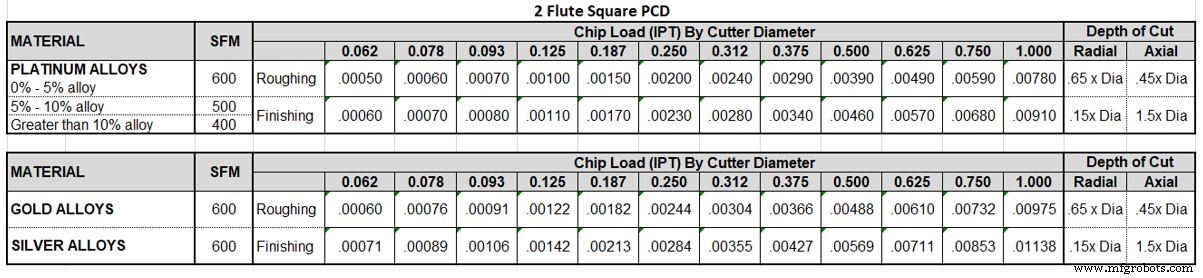
図5:2枚刃スクエアPCDエンドミル使用時の貴金属切削条件
CNCマシン