



ステンレス鋼ドリル加工のマスター:機械技師のための6つの実証済み技術
すべての機械技師はさまざまな材料の扱い方を知るべきですが、改善の余地は常にあります。医療、航空宇宙、一般エンジニアリング用途で広く使われる、より挑戦的な金属グループの一つであるステンレス鋼の穴あけに関するヒントとガイダンスを紹介します。
合金ごとの切削性の違いにより、穴あけ作業中の最適な送りと速度を決定するのは困難です。これはどの材料グループでも当てはまりますが、特にステンレス鋼で顕著です。セレン添加(303SE)や銅添加(304Cu)により、303と304のステンレス鋼では切削性が大きく異なり、これらの添加により両合金ともはるかに切削しやすくなります。
ステンレス鋼ファミリー内で同様の例が他にもあります。例えば、416ステンレスは440Cより遥かに切削しやすく、特に後者が焼入れ状態(岩石への穴あけのような)にある場合は顕著です。析出硬化(PH)系合金の13-8 PHや15-5 PHもステンレス鋼の傘下に入りますが、一部の超合金に匹敵する切削性を示します。
冶金学者は、こうした違いがこの広範な材料ファミリー内のさまざまな結晶構造と化学組成によるものだと説明します。クロムとニッケル含有量(切削性の2大決定要因)を指摘し、オーステナイト系、フェライト系、マルテンサイト系、二相系の4つのステンレス鋼クラスについて語ります。これらはそれぞれ異なる物理的特性と加工特性を持ちます。
技術的観点からは興味深いかもしれませんが、「このステンレス鋼部品に最適なドリルは何か、どのくらいの速度で回せばいいか?」という基本的な疑問を持つ人には、あまり重みを持ちません。
スティーブ・ジョージ氏にはいくつか提案があります。ケナメタルのグローバル製品エンジニアリングシニアマネージャーによると、生産的な穴あけは正しい工具選びから始まります。
ヒントNo.1:超硬ソリッドドリルを選ぶ
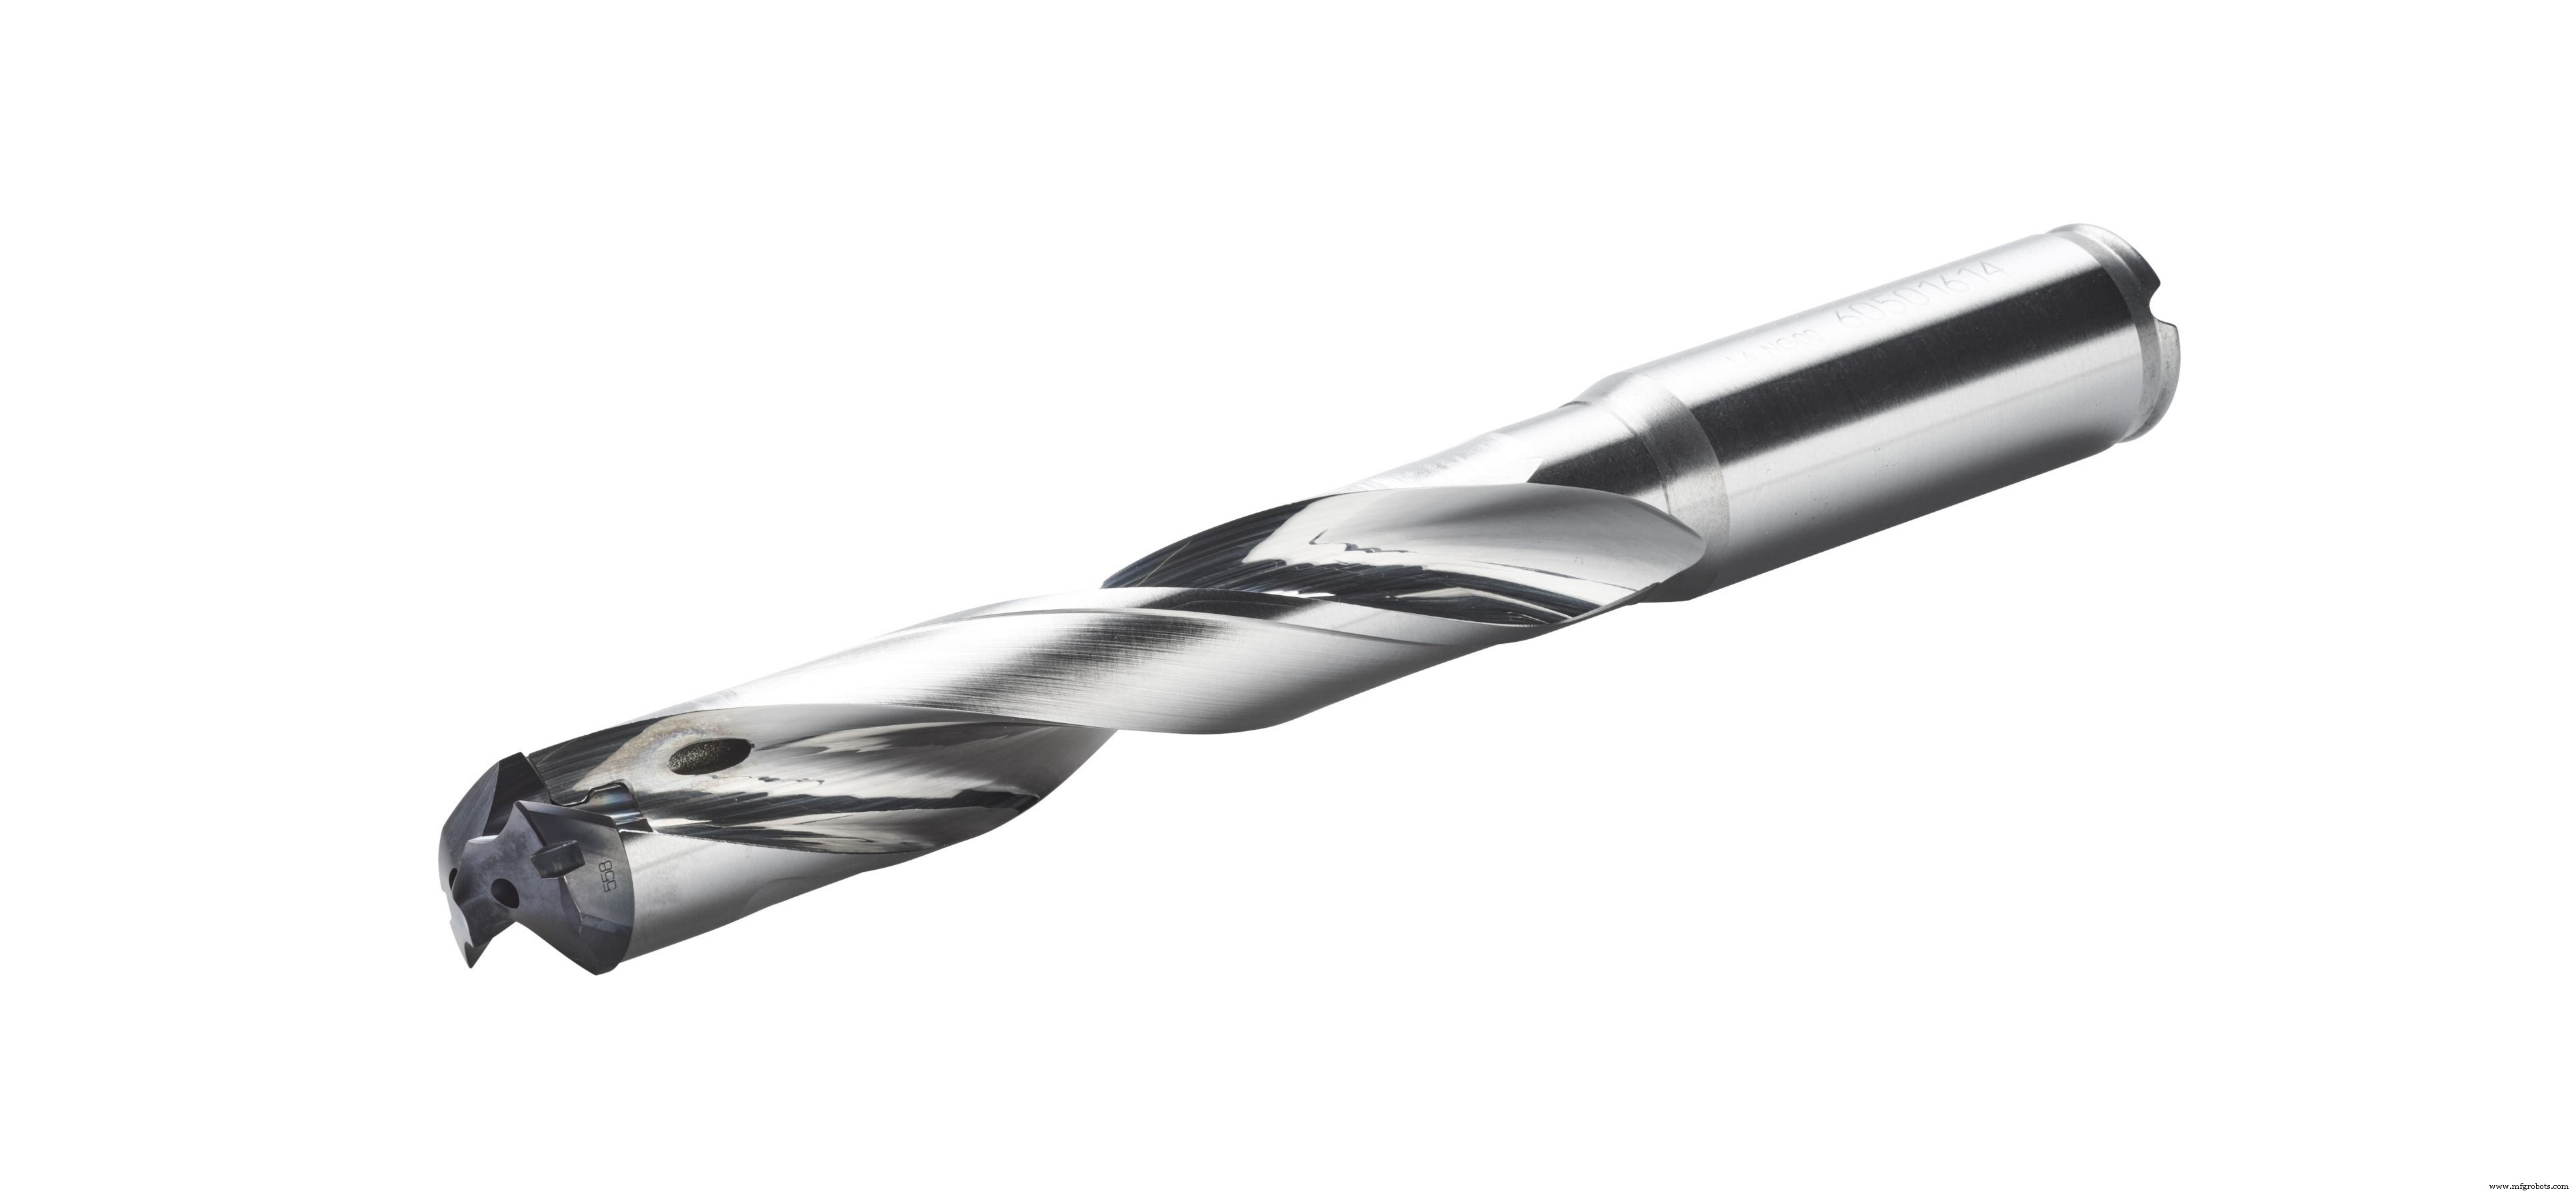
「ステンレス鋼は大量の熱を発生させます。超硬ソリッドドリルは、ハイス(HSS)やコバルトより耐熱性が高いだけでなく、より硬く、より強靭です」とジョージ氏。
「さらに、通常クーラントスルー仕様です」と続けます。「そのため、より速く、よりアグレッシブに推し進められ、より効率的なプロセス、そして最終的には部品あたりの利益向上につながります。ただし、セットアップパラメータがそれを支えなければなりません。剛性の低いワーク保持、摩耗したまたは不適切にメンテナンスされたツールホルダー、古く遅い工作機械を使っているショップでは、HSSの方が適しているかもしれません。」
ヒントNo.2:より強く押す(送りを上げる)
ケナメタルの地域製品マネージャー、キース・フーバー氏は、ステンレス鋼の合金元素が加工硬化を遥かに起こしやすくすると付け加えます。
「ステンレス鋼は比較的高い引張強度と降伏強度を持つため、一定の1回転あたりの送りに達しないと、適切な切りくずを生成するために必要な貫入率が得られません」とフーバー氏。「良好なクーラントフローがあっても、意図せず加工硬化表面を作り、貫通しにくくなる可能性があります。そのため、ステンレス鋼のタイプにもよりますが、一般的に推奨切削速度範囲の下限から始め、かなりアグレッシブな送り速度を使うことを提案します。」
ヒントNo.3:具体的に(材料特化型工具を選ぶ)
グーリング社の製品管理・ビジネス開発担当副社長、ブランドン・ハル氏は、クーラントスルー工具への完全同意を示します。ステンレス鋼は一般的に粘着性があり、ねばります。これによりドリルにビルトアップエッジが形成され、最終的に剥がれ落ちますが、その際通常超硬の一部も一緒に持って行かれます。十分なクーラント供給(好ましくは高圧)に加え、特定の被削材向けに設計されたドリルの選定が極めて重要です。
「通常、より鋭利な切れ刃と比較的軽いホーニングを求めます」と同氏。「適切なフルートプロファイルと先端形状、熱を減らし切りくず排出を促進するコーティングと合わせて、超硬ドリルは大量生産用途では必須です。」
ヒントNo.4:正しく把持する(ツールホルディング)
ハル氏は、長年の油圧式vsメカニカル式vsシュリンクフィットのツールホルディング議論に割って入り、ホルダーが高品質で適切にメンテナンスされていれば、これらすべてが超硬ドリルの把持に完全に適していると述べます。優れたERコレットにも問題ないと提案します。
「通常油圧ホルダーを推奨しますが、ERコレットも小径ドリル(例えば3/8インチ以下)なら問題ありません」と同氏。「ただし、人々は過度に締め付けがちで、同心度問題を引き起こします。常にトルクレンチを使用し、常にメーカー推奨に従ってください。メーカーによって異なるからです。」
ヒントNo.5:切りくずを制御する
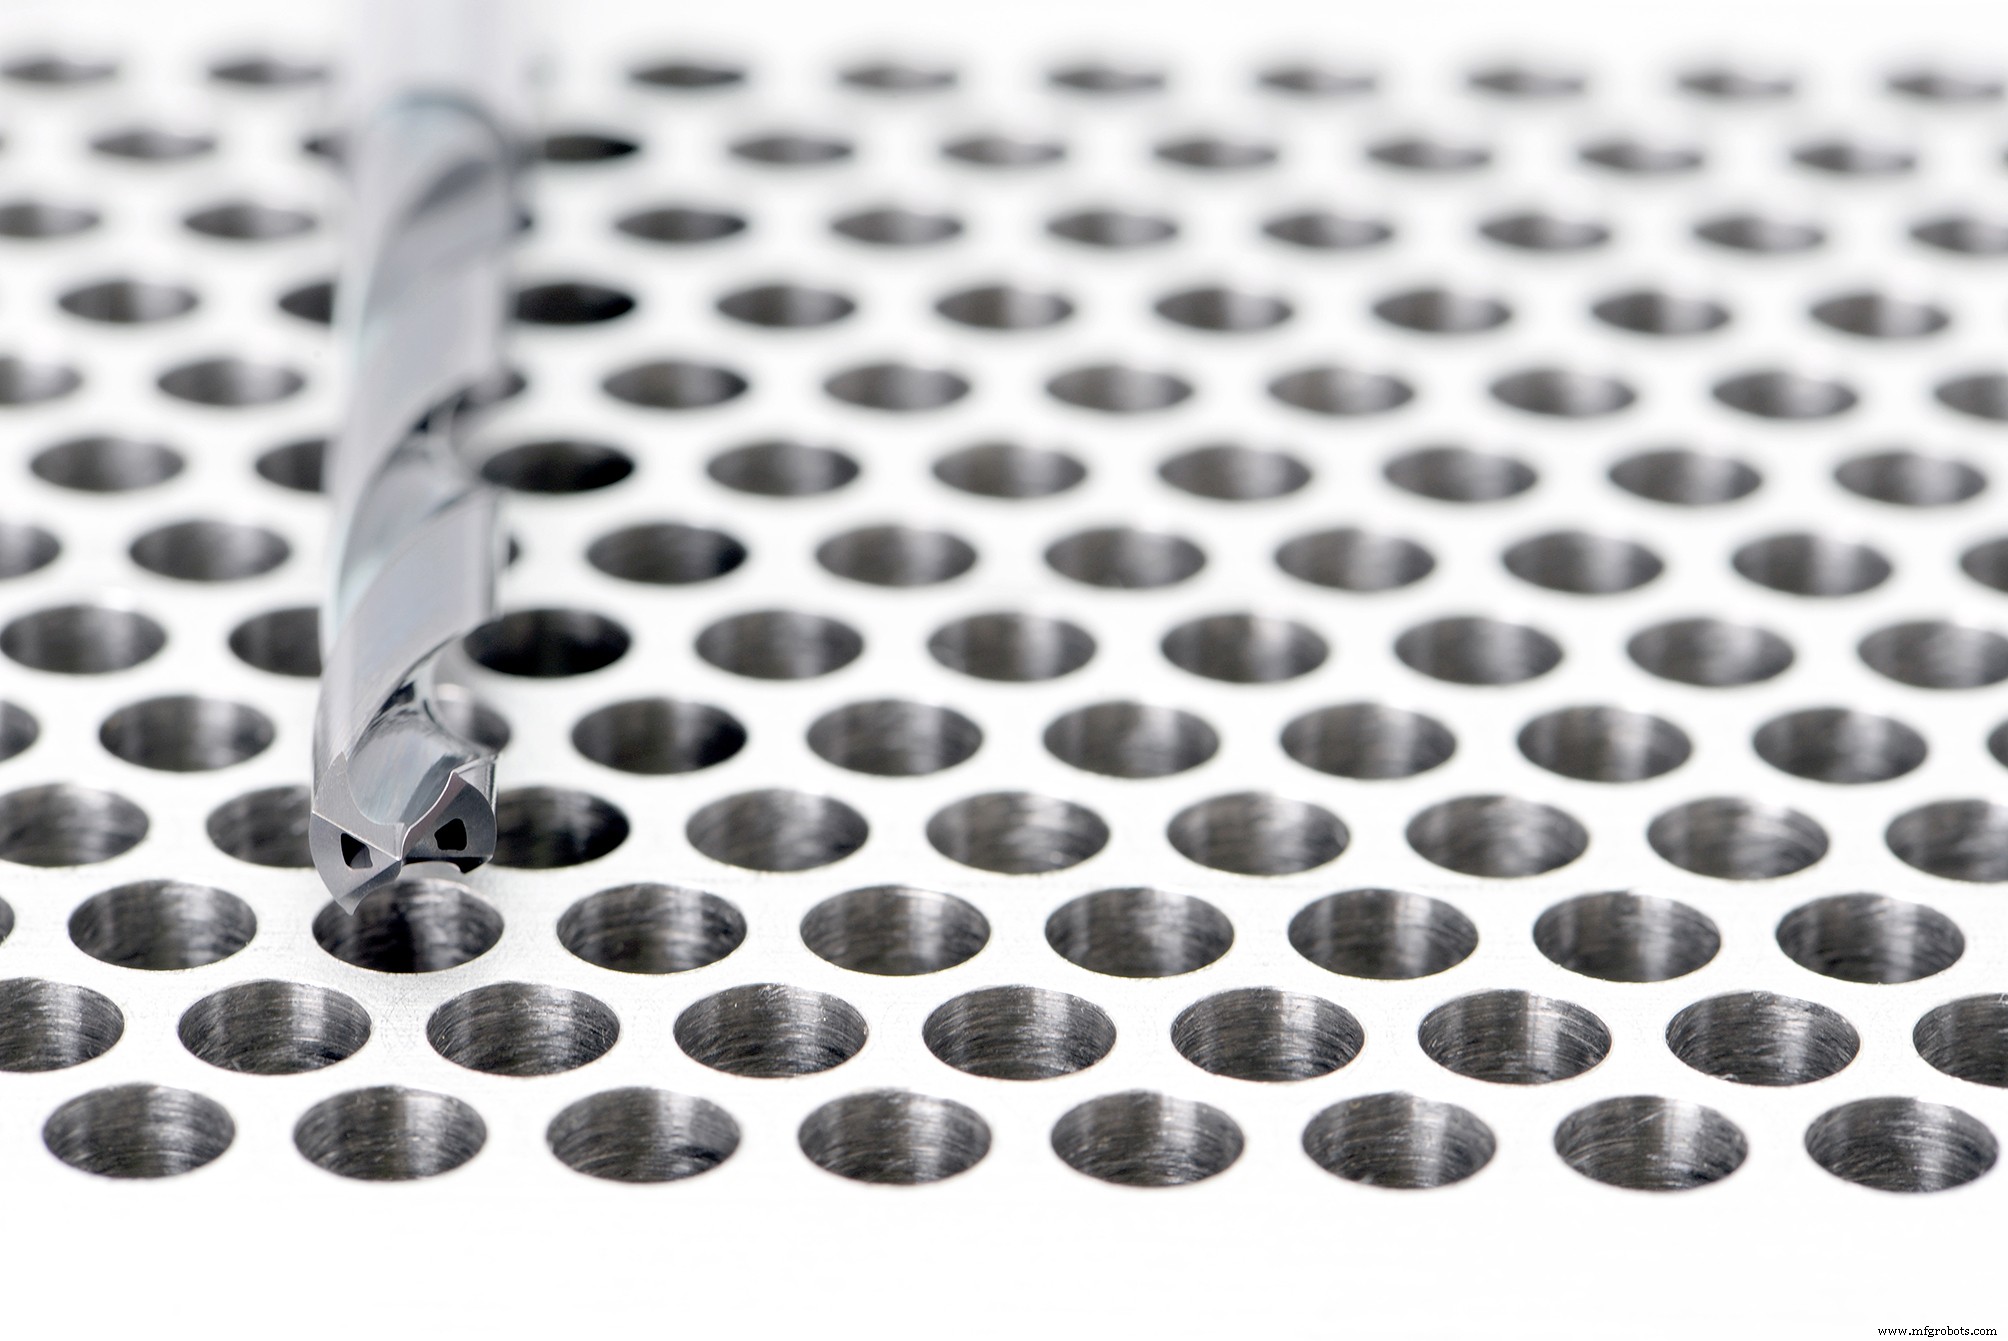
OSG Toolの地域アプリケーションエンジニア、ダニエル・ドミンスキー氏もすべての面で同様のアドバイスを提供します。彼はまた、ほとんどのステンレス鋼に適用される重要な点を指摘します:切りくずは長く、糸状で危険です。制御しなければ、作業スペースの詰まり、機械破損、切り傷による人身傷害による不必要なダウンタイムに直面します。
「これはステンレス鋼で最大の苦労の一つで、通常汎用ドリルを使っているためです」とドミンスキー氏。「強制的にステップ加工(ピックドリリング)することになりますが、これは加工硬化と工具寿命低下を招きます。ステンレス鋼専用ドリルを使えば、切りくずをきれいに丸める可能性がはるかに高まります。もちろん、304Lのような特に粘着性の高い材料では、切削速度を落とすか送りを上げる必要もあるでしょう。いずれにせよ、バードネスト(鳥の巣状の切りくず絡まり)で妥協すべきではありません。」
ヒントNo.6:計算する(コストパフォーマンスを評価)
多くの機械施設オーナーと調達担当者が証言する問題は、超硬の高コストです。この見方は特にジョブショップ生産や多品種少量生産メーカーで蔓延しています。ここでもHSSが適切な場合がありますが、ドミンスキー氏と同僚たちは、超硬がほぼ常に部品あたりのコストを下げることに同意しています。
「多くの人がまだ初期費用に固執し、超硬のために追加費用を払うメリットを見ていません」と同氏。「しかし、単一ジョブで工具代を回収できる複数の例を提示できます。例えば、最近φ4.42mm穴を304ステンレス鋼にあけるショップで、1工具あたり425穴から4,000穴へ超硬で向上しました。また、チタン加工の別の顧客では工具寿命が8倍以上延びました。」
これらの例はかなり典型的だと付け加え、超硬の更なる生産性向上(これは顕著です)には触れていません。すべての用途向けではないですが、ステンレス鋼や他の難削材では、超硬ソリッドドリルはノーブレーナー(迷う余地なし)です。
ステンレス鋼ドリル加工のヒントを共有してください。より挑戦的な金属グループの一つについて、あなたの考えと洞察をコメント欄に投稿してください。
ステンレス鋼ドリル加工:この6つのヒントのうち、最も有用なのはどれ?
より挑戦的な金属グループの一つであるステンレス鋼をドリル加工する最良の方法は?
超硬ソリッドドリルの使用から良好な切りくず管理まで、いくつかの重要な考慮事項があります。
以下のヒントのうち、どれを実施しましたか?投票であなたの洞察を共有し、他の人が何をしているか発見しましょう。
ステンレス鋼ドリル加工時にこれらのヒントのうちどれを実施しましたか?
産業技術