



エンドミル寿命を最大化:破損防止とコスト削減の実証済み戦略
エンドミルの破損・損傷は、多くの場合回避可能なミスですが、機械工場にとって極めてコスト高です。時間、コスト、工具を守るため、工具寿命を延ばすシンプルかつ確実なコツを学びましょう。
工具選定前の十分な準備
あらゆる加工ジョブの第一歩は、材料と用途に適したエンドミルを選ぶことです。しかし、だからといって「適切な工具選定のための十分な下調べ」を怠っていいわけではありません。Harvey ToolとHelical Solutionsには数千種類の工具があり、準備不足では最適でない工具を選びがちです。準備の第一歩として、「エンドミル選定前に問うべき5つの質問」に答え、選択肢を素早く絞り込み、真に必要な完璧な工具を理解しましょう。
工具要件を理解する
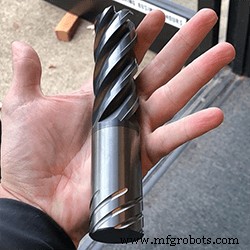
工具に何が必要かだけでなく、一般的な加工トラブルを避けるベストプラクティスを理解することが重要です。例えば、必要最小限の刃長の工具を使うべきです。刃長が長いほど、たわみや曲がりのリスクが高まり、実効寿命を縮めます。
もう一つの要因は工具コーティングの組成です。Harvey ToolとHelical Solutionsは、材料別に多様なコーティングを提供しています。潤滑性を高めて摩耗を遅らせるコーティング、硬度と耐摩耗性を高めるコーティングがあります。しかし、すべてのコーティングがすべての材料で工具寿命を延ばすわけではありません。ワーク材料で性能を発揮しないコーティングには要注意です。例えば、アルミニウム加工でのAlTiNコーティング使用(コーティングと材料がともにアルミニウム基で親和性が高く、ビルトアップエッジとチップ排出トラブルの原因になります)。
不等リード・不等分割形状の検討
弊社ハイパフォーマンスエンドミルの多くに搭載される特長が、不等リードまたは不等分割形状です。フルート間隔をあえて不均一にしています。切削時に、各回転で切れ刃が同時にワークに接触するのではなく、異なる時間間隔で接触します。この時間間隔の変化により共振(ハーモニクス)を低減し、チャタリングを抑制、工具寿命延長と良好な加工結果をもたらします。
確実な工具把持戦略を確立する
工具寿命延長のもう一つの要因は適切な工具把持です。不適切な把持は振れ、抜け、スクラップ部品を招きます。一般に、ツールホルダーと工具シャンクの接触点が多いほど確実な接続になります。油圧式とシュリンクフィットホルダーは、他の締付方式より高性能です。
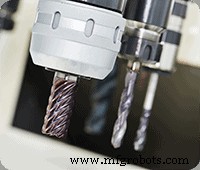
Helicalは、全標準在庫品と特注品に対してシャンク改造を提供しています。例えば、タフグリップシャンク(シャンクに摩擦を持たせホルダーとのグリップ力を向上)、ハイマーSafe-Lock™(シャンクに溝を設け、ホルダー内で確実にロック)等です。
切削条件とその情報源を信頼する
ジョブに適したエンドミルを選んだら、次は適切な切削条件で運転することです。
正しい回転数で運転する
機械の理想的な回転数を理解することは、工具寿命延長の鍵です。回転数が高すぎれば、不適切なチップサイズ、チップ排出不良、さらには工具全損を招きます。逆に低すぎれば、たわみ、悪仕上げ、材料除去率低下を招きます。
最適な送り速度で押す
工具寿命と工場効率最大化の両面から、ジョブに最適な送り速度を見つけることは極めて重要です。送りが過度にアグレッシブなら破損リスク、保守的すぎればチップ再切削と過剰発熱で摩耗が加速します。
工具メーカー提供の切削条件を使用する
メーカーの切削条件計算は、カタログに記載されない寸法を含め、工具のあらゆる寸法を考慮しています。そのため、工具メーカー提供の切削条件を信頼するのがベストです。Harvey Toolは、カタログ掲載の21,000種類以上すべての工具について切削条件表を提供し、技術者が初回から自信を持って工具を運転できるよう支援しています。
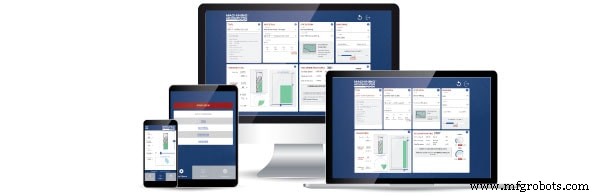
Harvey Performance Companyは、Machining Advisor Proアプリケーションを無料提供しています。これはHelical全製品に対応した最適化切削条件を生成する、最先端のリソースです。
最適なミリング戦略を選ぶ:クライミング vs 従来型
ミリングにはクライミングミリングと従来型ミリングの2通りがあります。従来型では、カッターが送り方向と逆に回転します。この方法ではチップが理論上ゼロから大きくなります。従来型は一般に、高靭性工具やケース硬化材の皮膜突破に推奨されます。
クライミングミリングでは、カッターが送り方向と同じ向きに回転します。ここではチップが最大幅から減少するため、発熱が工具やワークに残らずチップ側へ移ります。クライミングミリングはクリーンなせん断面を形成し、擦れを減らし、発熱を抑え、工具寿命を改善します。チップがカッター後方に排出されるため、再切削リスクも低減します。
高能率ミリング(HEM)を活用する
高能率ミリング(HEM)は、チップシニング理論を応用し、小さい径方向切込み深さ(RDOC)と大きい軸方向切込み深さ(ADOC)を組み合わせる荒加工技法です。HEMのパラメータは仕上げ加工に似ていますが、切削速度と送りを上げることで、より高い材料除去率(MRR)を実現します。HEMは切れ刃全長を活用するため、熱が切れ刃全体に分散し、工具寿命と生産性を最大化。加速摩耗と破損のリスクを低減します。
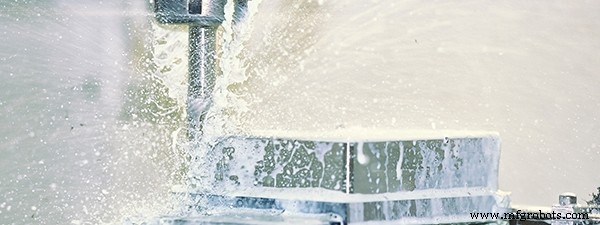
クーラントの使用と供給方法を決める
適切に使えば、クーラントは工具の早期摩耗と破損から守る極めて効果的な手段です。クーラントには多様な種類と供給方法があります。圧縮空気、水溶性、不水溶性(ストレートオイル)、水溶性切削油、合成・半合成タイプ。供給方法はミスト、フラッド、高圧、最小量潤滑(MQL)等です。
適切なクーラントタイプと供給方法は、用途と工具により異なります。間違った選択はワークや工具の損傷を招きます。例えば、微細工具に高圧クーラントを使うと、極小工具の脆さから破損を招きます。アルミニウム等、チップ排出が課題の軟質・ガミー材では、フラッドクーラントで長いひも状チップを洗い流し、再切削とビルトアップエッジを防ぎ、余分な摩耗を防止します。
工具寿命を延ばす
工具寿命を最大化する能力は、時間、コスト、頭痛の種を節約します。最高の成果を得るには、まずジョブに最適な工具を使っているか確認してください。工具が決まったら、切削条件が正確で、工具メーカー由来のものであることを確認してください。誰よりも工具を知っているのはメーカーです。最後に、工具の回し方を考えます:カッターの回転方向、HEMアプローチの採用可否、クーラントの導入方法。
CNCマシン