



CNC加工の表面仕上げ完全ガイド
CNC加工は、膨大な種類の金属とプラスチックから、厳しい公差(最大±0.025mm)と微細なディテールを持つ部品を生産できる減法製造プロセスです。しかし、CNCの減法的性質により(3Dプリントと積層造形と対照的に)、フライス盤と旋盤から出てきた部品には目立つ工具痕が残ることがよくあります。
ここで表面仕上げが役立ちます。適切な後処理と表面仕上げを適用することで、CNC加工部品の表面粗さ、外観・視覚的特性、耐摩耗性を改善できます。正しく適用された表面仕上げは、機能性と審美性の両方、多くの場合両方を向上させます。
この記事では、金属CNC部品で最も一般的な表面仕上げについて説明し、用途に適したものを選択するお手伝いをします。
Hubsが提供するCNC加工表面仕上げは?
Hubsプラットフォームで利用可能な最も一般的な表面仕上げを示します。これらはすべて金属部品向けであることに注意してください。
| 機械加工のまま | 機械加工直後の部品(マシンから直出した部品)には微細な工具痕が見え、標準的な表面粗さ (Ra) は 3.2 μm です。表面仕上げ要件を 1.6、0.8、0.4 μm に向上させることができます。 |
| ビーズブラスト | ビーズブラストされた部品は、軽いテクスチャーを持つマット仕上げになります。主に部品の視覚的外観を改善するために使用されます。 |
| アルマイトタイプII (クリアまたはカラー) | アルマイト (タイプII) は部品表面に耐食性のあるセラミック層を追加します。アルミニウムとチタンのみで利用可能で、アルマイト部品を複数の色に染色できます。 |
| アルマイトタイプIII (硬質アルマイト) | アルマイト (タイプIII) は部品表面に耐摩耗性・耐食性のあるセラミック層を追加します。タイプIIより高い保護性を提供し、異なる色に染色可能です。アルミニウムとチタンのみで利用可能です。 |
| 粉体塗装 | 粉体塗装は部品表面に耐摩耗性・耐食性のある仕上げを追加します。アルマイトより高い耐衝撃性を持ち、豊富な色展開があり、すべての金属に適用可能です。 |
表面仕上げ解説:機械加工のまま
すべてのCNC加工部品には、加工時に使用された切削工具の経路に沿った痕跡があります。表面品質は平均表面粗さ (Ra) で測定されます。Raは、加工プロファイルが理想的な表面から平均的にどれだけ偏っているかを測る指標です。
標準的な機械加工のままの表面粗さは 3.2 μm (125 μin) です。仕上げ切削パスを適用することで、表面粗さを 1.6、0.8、または 0.4 μm (63、32、16 μin) まで低減できます。追加の加工工程とより厳しい品質管理が必要になるため、部品製造コストが増加します。
機械加工のままの部品は、表面品質と視覚的外観を改善するために平滑化または研磨できます。平滑化と研磨は材料を一部除去するため、部品の寸法公差に影響を与えます。
メリット
最も厳しい寸法公差
追加コストなし (標準仕上げの場合)
デメリット
目立つ工具痕| 仕上げ | ★ ★ ☆ ☆ ☆ |
| 公差 | ★ ★ ★ ★ ★ |
| 保護性 | ★ ☆ ☆ ☆ ☆ |
| コスト | $ |
| 適合材料 | すべての材料 |
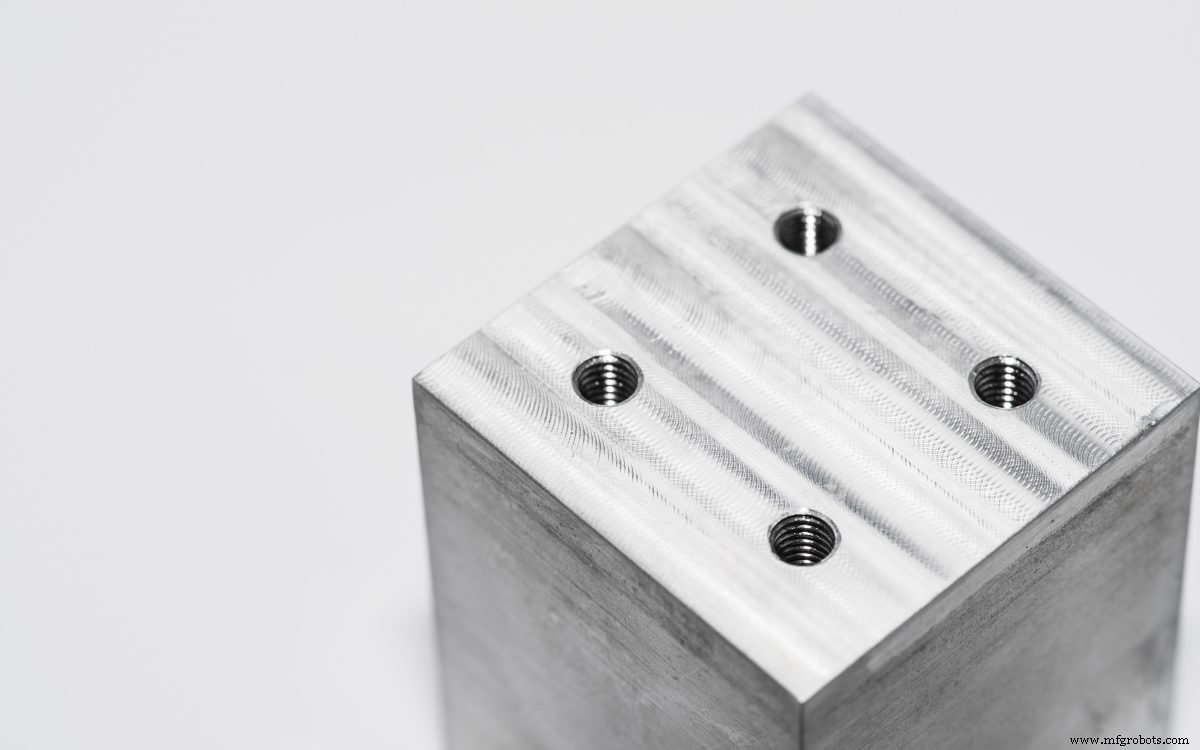
表面仕上げ解説:ビーズブラスト
ビーズブラストは、加工部品に均一なマットまたはサテン表面仕上げを追加し、工具痕を除去します。加圧空気ガンで小さなガラスビーズを部品に衝突させることで機能します。これにより余分な材料が除去され、部品表面が平滑化されます。重要な表面やフィーチャー(穴など)はマスキングして寸法変化を防止できます。
一般的に、ビーズブラストは機能性よりも部品の審美性向上のために使用されます。手作業プロセスであるため、結果はオペレーターの技術にある程度依存します。空気圧とガラスビーズのサイズが主なプロセスパラメータです。ガラスビーズは砂紙と同様に、粗いものから非常に細かいものまでさまざまなサイズがあります。
メリット
均一なマットまたはサテン仕上げ
低コストの表面仕上げ
デメリット
重要寸法と表面粗さに影響| 仕上げ | ★ ★ ★ ☆ ☆ |
| 公差 | ★ ★ ★ ☆ ☆ |
| 保護性 | ★ ☆ ☆ ☆ ☆ |
| コスト | $$ |
| 適合材料 | すべての材料 |
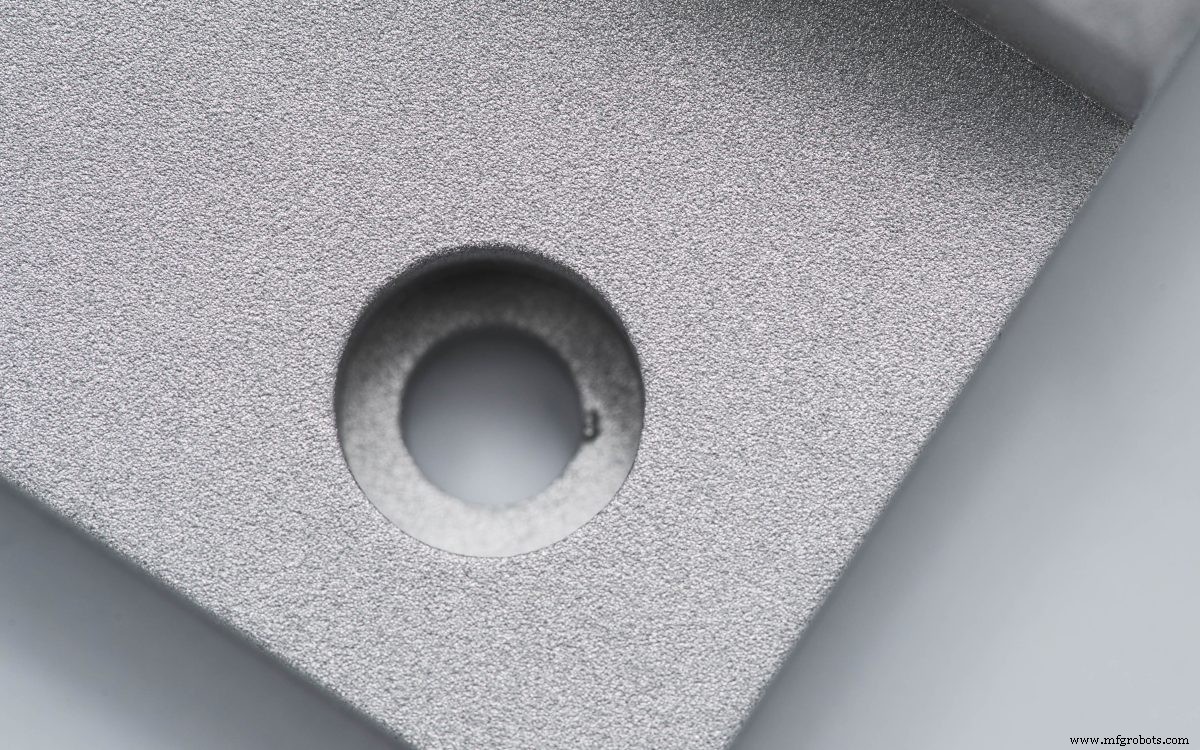
表面仕上げ解説:アルマイト (タイプII とタイプIII)
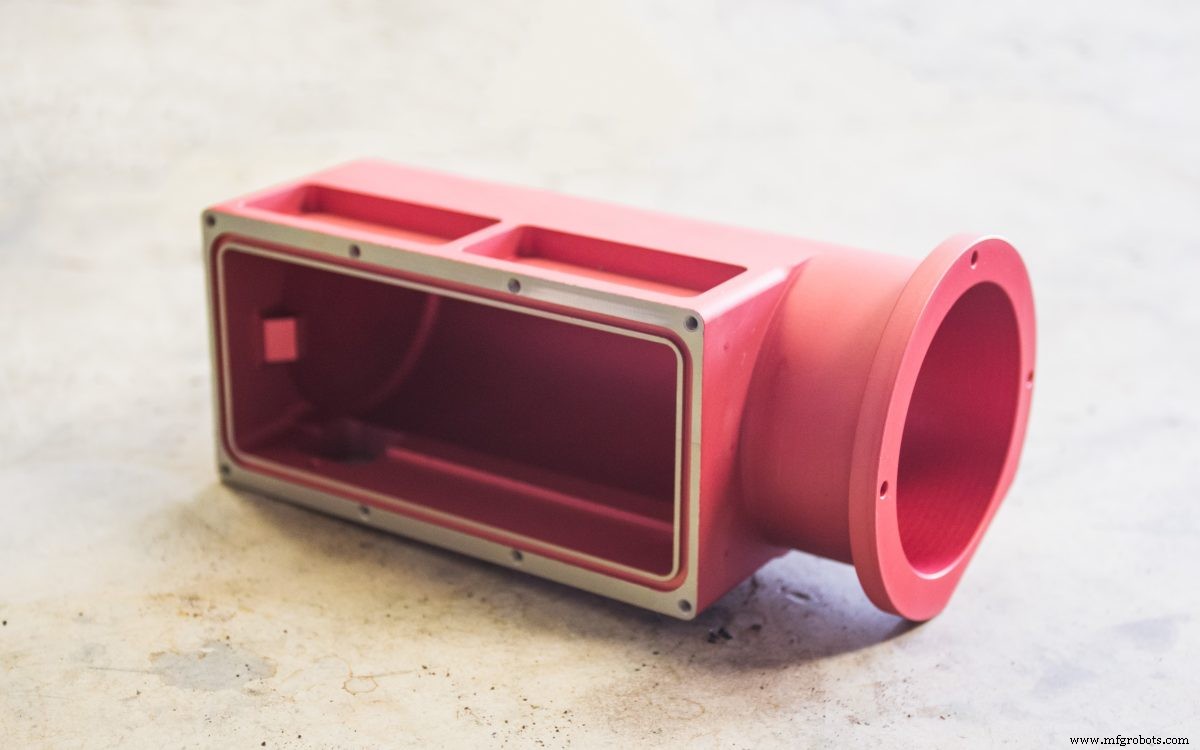
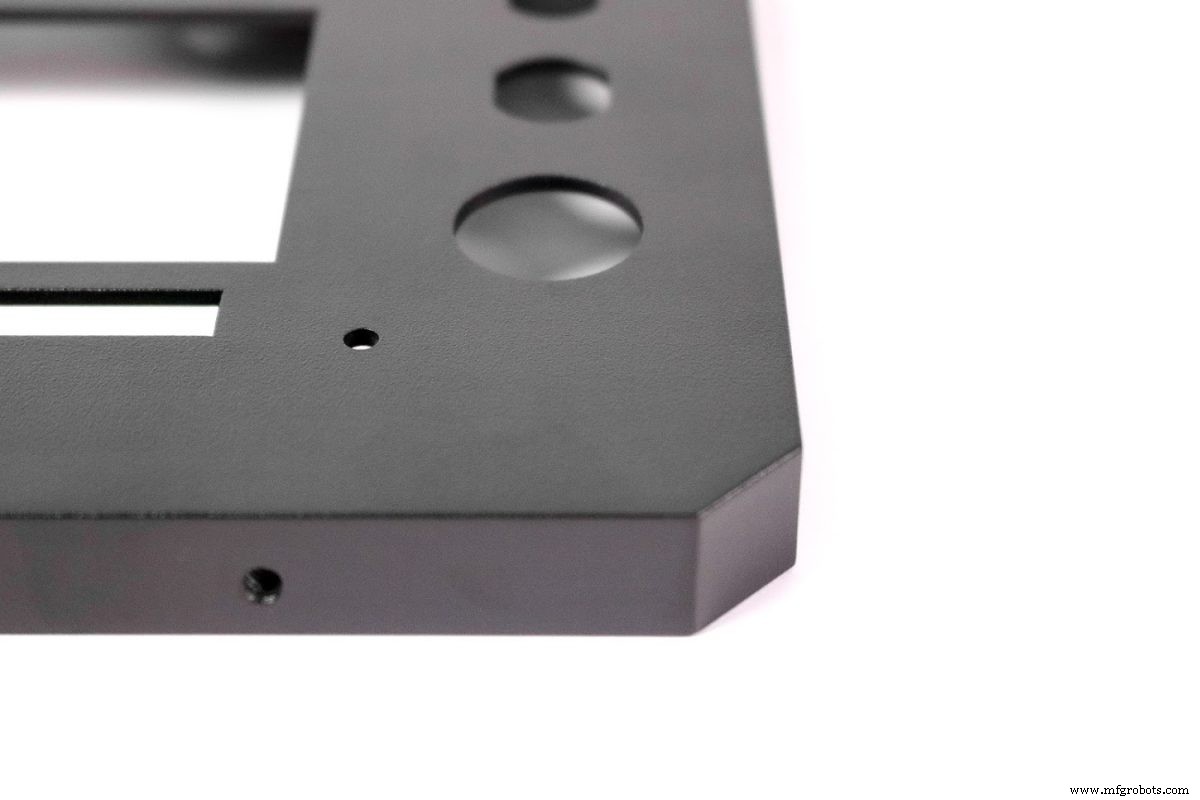
アルマイトは金属部品表面に薄いセラミック層を追加し、耐食性と耐摩耗性を付与します。陽極酸化皮膜は電気的に非導電性で、高硬度を持ち、さまざまな色に染色可能です。アルマイトはアルミニウムとチタンのみに対応しています。
タイプIIおよびタイプIIIアルマイトでは、部品を希硫酸溶液に浸し、部品と陰極の間に電圧を印加します。電気化学反応により部品の露出表面の材料が消費され、硬質アルミニウムまたはチタン酸化物に変換されます。重要な寸法を持つ表面(ねじ穴など)や電気伝導性を維持する必要がある表面には、アルマイトを防止するためのマスキングを適用できます。アルマイト部品はシーリング前にさまざまな色(赤、青、黒、金など)に染色できます。
電流、アルマイト時間、溶液の濃度と温度を変えることで、異なる厚さと密度の皮膜を作成できます。
タイプII (クリアまたはカラー) アルマイトとは?
アルマイトタイプIIは「標準」または「装飾用」アルマイトとも呼ばれ、最大25μmの厚さの皮膜を生成できます。典型的な皮膜厚は色によって異なり、黒色染色部品で8-12μm、クリア (無染色) 部品で4-8μmの範囲で変化します。
タイプIIアルマイトは主に、より滑らかな表面を持つ部品の製造に使用され、良好な耐食性と限定的な耐摩耗性を提供します。
タイプIII (硬質アルマイト) アルマイトとは?
アルマイトタイプIIIは「硬質アルマイト」とも呼ばれ、最大125μm厚の皮膜を生成できます。特に指定がない場合、典型的なタイプIII陽極酸化皮膜は50μm厚です。
タイプIIIアルマイトは高密度の厚いセラミック皮膜を生成し、優れた耐食性と耐摩耗性を提供するため、機能的用途に適しています。タイプIIアルマイトと比較してより厳密なプロセス制御が必要です (より高い電流密度と0℃付近の一定溶液温度)、そのためコストが高くなります。
アルマイトのプロ向けヒント
陽極酸化皮膜は両方向に均等に成長します。つまり、50μm厚の皮膜は元の表面から約25μm突出し、アルマイト前の直径1mmのシリンダーはアルマイト後に1.05mmの直径になります。詳細についてはMIL-A-8625規格をご参照ください。
メリット
耐久性のある装飾的コーティング
トップエンドエンジニアリング用途向けの高耐摩耗性・高表面硬度コーティング (タイプIII)
内部キャビティや小さな部品にも容易に適用可能
良好な寸法制御
デメリット
アルミニウムとチタン合金のみ対応
粉体塗装と比較して相対的に脆い
タイプIIIアルマイトはこの記事で議論されている仕上げの中で最も高価
| 仕上げ | ★ ★ ★ ★ ★ |
| 公差 | ★ ★ ★ ★ ☆ |
| 保護性 | ★ ★ ★ ☆ ☆ (タイプII); ★ ★ ★ ★ ☆ (タイプIII) |
| コスト | $$$ (タイプII); $$$$ (タイプIII) |
| 適合材料 | アルミニウムとチタン |
表面仕上げ解説:粉体塗装
粉体塗装は部品表面に薄い保護ポリマー層を追加します。粉体塗装は強力で耐摩耗性のある仕上げで、すべての金属材料と互換性があり、ビーズブラストと組み合わせて滑らかで均一な表面と優れた耐食性を持つ部品を作成できます。
粉体塗装プロセスはスプレー塗装に似ていますが、「塗料」が液体ではなく乾燥粉末です。部品はまず、オプションでリン酸塩処理またはクロム酸塩処理で下地処理されて耐食性を高め、静電「スプレー」ガンで乾燥粉末を塗布し、高温 (通常200℃のオーブン) で焼き付け硬化させます。
複数層を適用してより厚い皮膜を作成でき、典型的な厚さは約18μmから72μmの範囲です。豊富な色が利用可能です。
メリット
機能的用途向けの強力で耐摩耗性・耐食性のあるコーティング
アルマイトより高い耐衝撃性
すべての金属と互換性あり
複数の色が利用可能
デメリット
内部表面への適用が容易でない
アルマイトより寸法制御が劣る
小さな部品には不向き
| 仕上げ | ★ ★ ★ ★ ★ |
| 公差 | ★ ★ ★ ☆ ☆ |
| 保護性 | ★ ★ ★ ☆ ☆ |
| コスト | $$$ |
| 適合材料 | 熱硬化プロセスに耐えられるすべての材料 |
HubsのCNC加工表面仕上げ選択のトップヒントとコツ
すべての表面仕上げにはメリットとデメリットがあるため、適切なものを選ぶのは、どの特徴が部品の要件と用途に合致するかに依存します。
必要な機能的・審美的特性を評価し、部品が隣接コンポーネントとどのように相互作用するかを考慮することが不可欠です。部品が繰り返しまたは激しい摩擦を受けるかどうかが決定を左右する場合があります。
また、部品の動作環境を考慮に入れることも重要です。設計段階では部品に強固な耐性が不要だと考えていても、環境要因により以前考えていたよりも集中的な表面仕上げが必要になる可能性があります。
表面仕上げ別ベストプラクティス
ビーズブラスト:寸法公差を気にしない場合に適しています。部品をマットな均一仕上げにします。
アルマイト (タイプII):アルミニウムとチタン部品に、装飾性も兼ねた保護層を与えるために使用します。部品は天然のマットカラーで仕上がります。
アルマイト (タイプIII):高度なエンジニアリング用途に最適で、部品に高い耐摩耗性と表面硬度を与えます。
粉体塗装:高い耐衝撃性が必要な用途にこの表面仕上げを使用します。アルマイトできない部品にも適しています。
よくある質問
表面仕上げとは?
表面仕上げはCNC加工プロセスの最終段階です。表面仕上げを使用して、部品から欠陥や欠点を除去し、外観を改善し、特定のタイプの摩耗からの耐性を高め、導電性を調整するなどができます。
表面仕上げの目的は?
部品に表面仕上げを適用することで、摩耗から保護し、外観を改善しながら機能性を維持または向上させます。
表面仕上げの種類は?
Hubsプラットフォームで利用可能な表面仕上げには、ビーズブラスト、アルマイト (タイプII & タイプIII)、粉体塗装、ブラシ+電解研磨、ブラッシングなどがあります。
表面仕上げと表面粗さの違いは?
表面仕上げは加工後に部品に適用されるあらゆる後処理であり、表面粗さは表面の不規則性の量を定量化する方法です。Raパラメータは、与えられた表面領域全体で測定されたすべての表面高さの平均を表します。
表面仕上げ適用前の準備は?
多くの場合、マシンから部品を取り出してから表面仕上げを適用するまでにステップがあります。例えば、特定の仕上げは部品厚を増加させる (追加材料層) ため、ねじ穴や厳しい公差に干渉する可能性があるため、表面や穴を保護するために部品をマスキングする必要がある場合があります。
複数の表面仕上げを組み合わせられますか?
複数のタイプの表面仕上げを組み合わせて、さまざまな特性を活用できます。例えば、部品をアルマイトする前にビーズブラストして、より滑らかなマット仕上げを実現できます。
CNCマシン