



CNC加工マスター:最適パーツのための実証済み設計戦略
CNC(数値制御)加工向けに設計を最適化するための、いくつかの簡単なステップがあります。設計製造(DFM)ルールに従えば、CNC加工の幅広い能力を最大限に引き出せます。ただし、業界全体の統一規格が存在しないため、挑戦的でもあります。
本記事では、CNC加工のベスト設計プラクティスについて包括的なガイドを提供します。この広範かつ最新の情報をまとめるにあたり、業界専門家とCNC加工サービスプロバイダーからフィードバックを収集しました。コスト最適化を目指す場合は、CNC向けコスト効率の良いパーツ設計ガイドもご参照ください。
CNC加工プロセスとは?
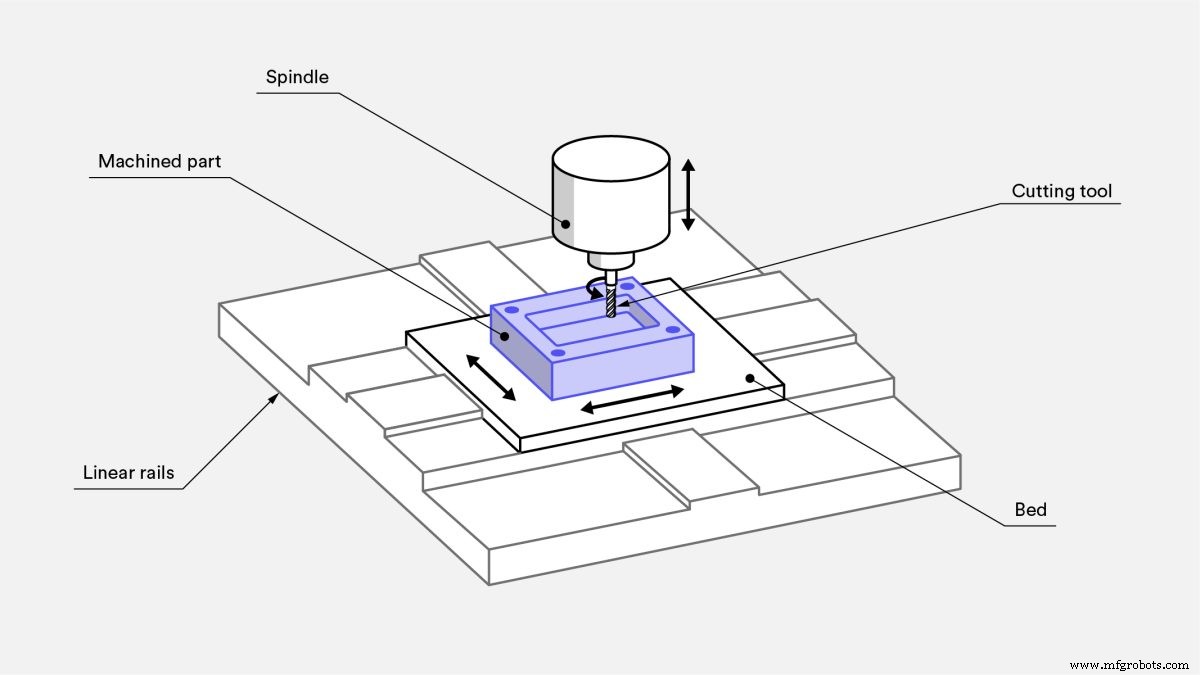
CNC加工は減法製造技術です。CADモデルに基づき、高速回転(数千RPM)する多様な切削工具で、ブロック材から材料を削り出してパーツを製造します。金属もプラスチックもCNC加工可能です。
CNC加工パーツは高い寸法精度と厳しい公差を実現します。大量生産にもワンオフにも対応可能。実は現在、金属プロトタイプ製造で最もコスト効率が良いのはCNC加工であり、3Dプリントよりも優れています。
CNC加工の基本原理入門もご覧ください。
CNC設計の主な制約とは?
CNCは高い設計自由度を提供しますが、いくつか制約があります。これらは切削プロセスの基本メカニズムに関わり、主に工具形状と工具アクセスに関係します。
工具形状
最も一般的なCNC切削工具(エンドミル、ドリル)は円筒形で、切削長に限りがあります。
ワークピースから材料が除去される際、工具の形状が加工パーツに転写されます。つまり、どんなに小さな切削工具を使っても、CNCパーツの内部コーナーには常に半径(R)がつきます。
工具アクセス
材料を除去するには、切削工具がワークピースに真上からアプローチします。この方法でアクセスできない形状はCNC加工できません。
例外はアンダーカットです。記事後半で解説します。
優れた設計プラクティスは、モデルのすべてのフィーチャー(穴、キャビティ、垂直壁など)を6つの主要方向のいずれかに合わせることです。ただしこれは推奨事項であり制約ではありません。5軸CNCシステムなら高度なワーク保持機能を提供するからです。
工具アクセスは、深さと幅の比率が大きいフィーチャー加工でも問題になります。深いキャビティの底に達するには、突き出しの長い工具が必要になり、エンドエフェクタの可動域が広がり、チャタリングが増えて達成精度が低下します。
可能な限り大径で、可能な限り短い工具で加工できるようパーツを設計すれば、生産がシンプルになります。
CNC設計ガイドライン
CNC加工向けパーツ設計で頻繁に直面する課題は、業界全体の統一規格が存在しないことです。CNC工作機械と工具メーカーが技術を継続的に改善し、可能な限界を広げています。以下の表は、CNC加工パーツで最も一般的なフィーチャーについて、推奨値と実現可能値をまとめたものです。
キャビティとポケット
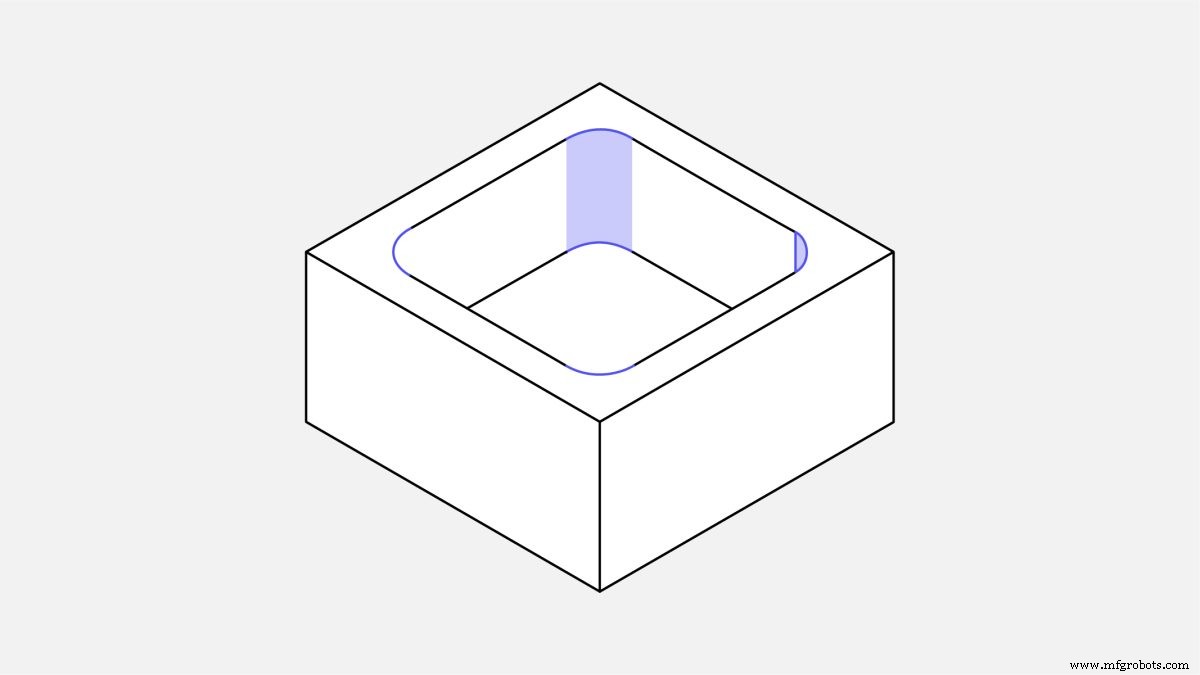
推奨キャビティ深さ: キャビティ幅の4倍
エンドミル工具の切削長は限られています(通常、工具径の3〜4倍)。キャビティの深さ/幅比が小さいと、工具たわみ、切りくず排出、振動が顕著になります。
キャビティ深さを幅の4倍以内に抑えれば良好な結果が得られます。
より深い加工が必要なら、可変深さキャビティの設計を検討してください。
深いキャビティ加工: 工具径の6倍超の深さは「深いキャビティ」と見なされます。専用工具を用いれば、工具径:キャビティ深さ比30:1まで可能(1インチ径エンドミルで最大深さ35cm)。
内部エッジ
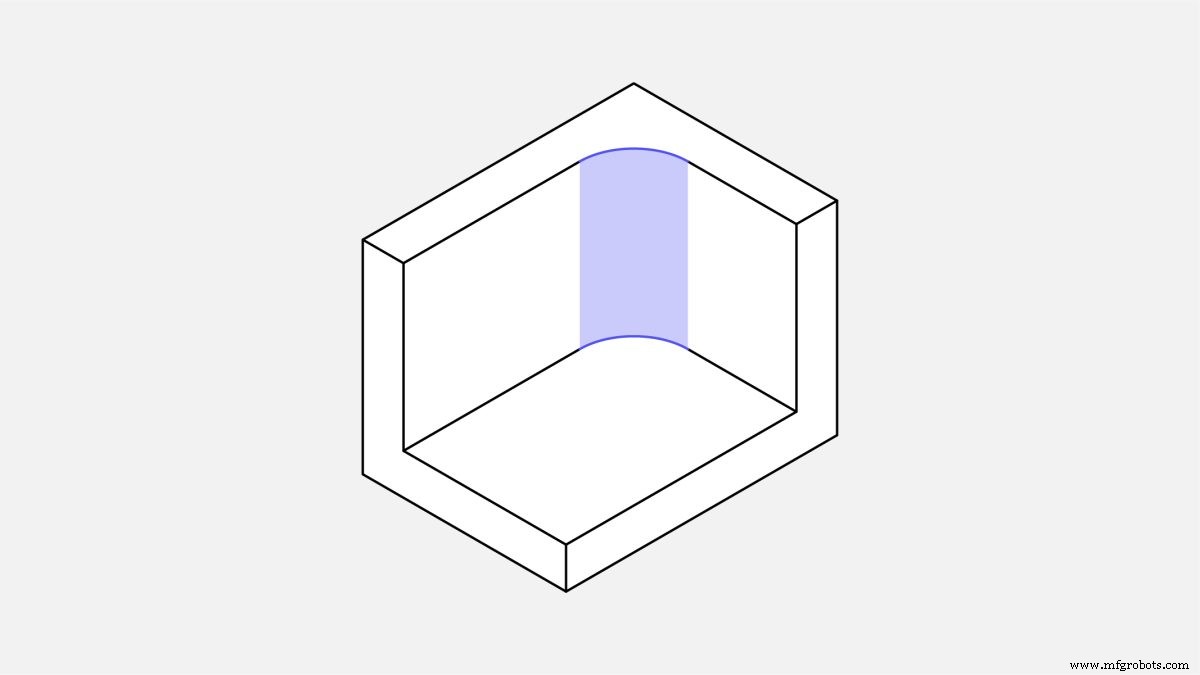
垂直コーナー半径
推奨: キャビティ深さの1/3倍(以上)
推奨値の内部コーナー半径を使えば、適切な径の工具が使用でき、推奨キャビティ深さガイドラインと整合します。推奨値よりわずかに大きく(例:1mm大きく)すれば、工具が90°角ではなく円弧軌道で切削でき、より高品位な仕上げ面が得られます。シャープな90°内部コーナーが必須なら、コーナー半径を小さくする代わりにTボーンアンダーカットを追加検討してください。
底面半径
推奨: 0.5mm、1mm、または半径なし
実現可能: 任意の半径
エンドミルの底刃はフラットかわずかに丸みを帯びています。他の底面半径はボールエンドミルで加工可能。推奨値を使うのが良い設計プラクティスです(機械加工屋が好みます)。
薄肉
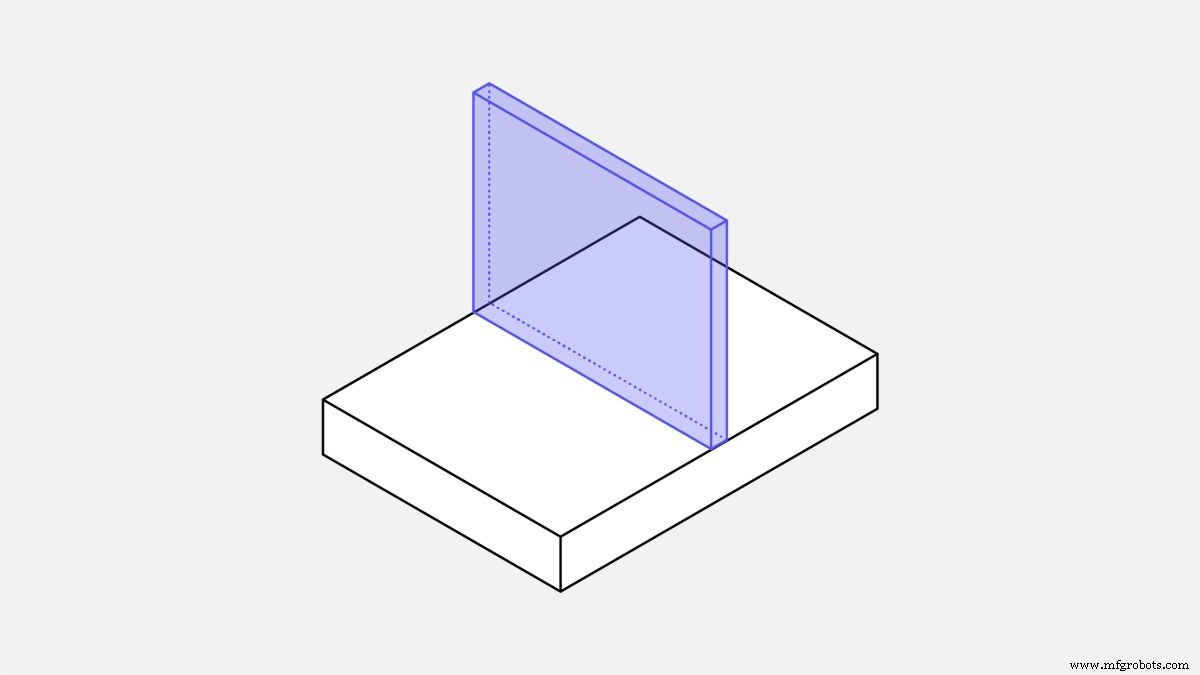
最小肉厚
推奨: 0.8mm(金属)、1.5mm(プラスチック)
実現可能: 0.5mm(金属)、1.0mm(プラスチック)
肉厚を薄くすると材料剛性が下がり、加工中の振動が増えて達成精度が低下します。プラスチックは残留応力による反りや、温度上昇による軟化しやすいため、より大きな最小肉厚を推奨します。上記実現可能値はケースバイケースで検証が必要です。
穴
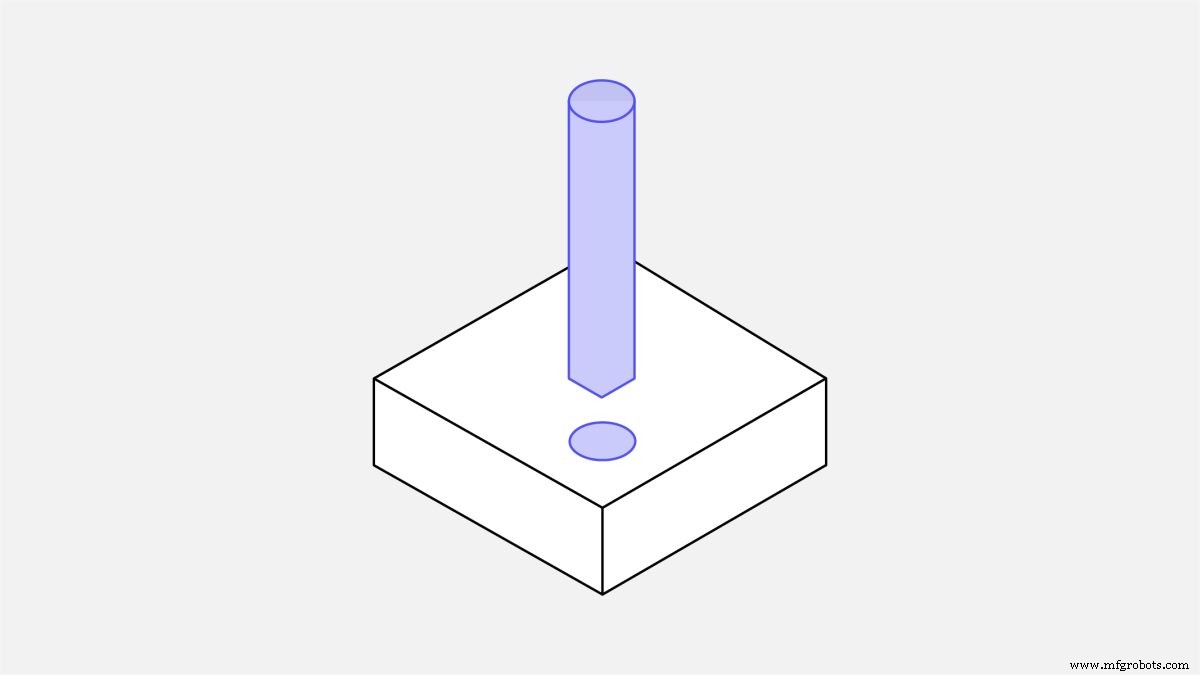
直径
推奨: 標準ドリルビット径
実現可能: 1mm超の任意の直径
穴はドリルビットまたはエンドミルで加工します。ドリルビットサイズは規格化されています(メートル法とインチ法)。リーマやボーリング工具で、厳公差穴を仕上げます。直径20mm未満の高精度穴では、標準径の使用を推奨します。
最大深さ
推奨: 公称直径の4倍
一般的: 公称直径の10倍
実現可能: 公称直径の40倍
非標準径の穴はエンドミルで加工するため、キャビティ最大深さ制限が適用され、推奨最大深さ値を使用すべきです。一般的値より深い穴は専用ドリルビット(最小径3mm)で加工。ドリルで加工した止まり穴の底は円錐形(135°)、エンドミルならフラット底面になります。貫通穴と止まり穴にCNC加工上の特別な優劣はありません。
ねじ
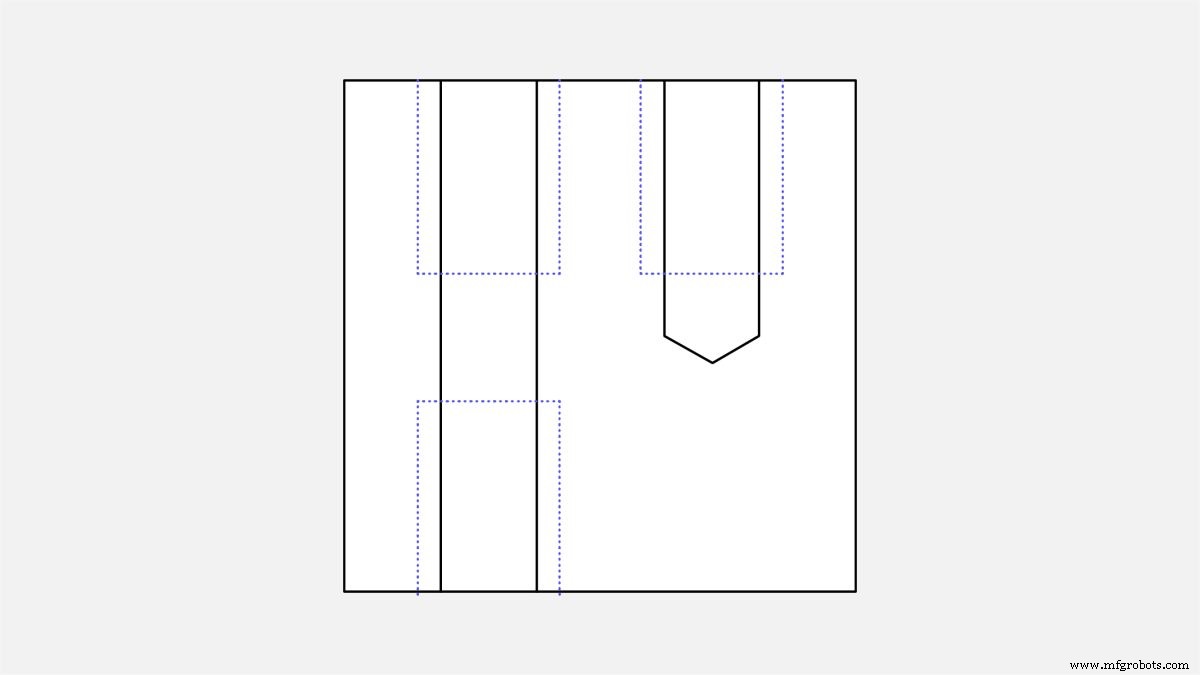
ねじサイズ
最小: M2
推奨: M6以上
ねじはタップ(内部ねじ)とダイス(外部ねじ)で切削します。M2まで対応可能。CNCねじ切り工具は一般的で、タップ折損リスクを抑えられるため機械加工屋に好まれます。CNCねじ切り工具ならM6まで対応可能。
ねじ長さ
最小: 公称直径の1.5倍
推奨: 公称直径の3倍
ねじにかかる負荷の大半は、最初の数山(公称直径の1.5倍まで)で担われます。公称直径の3倍超のねじ長は不要です。
タップで切る止まり穴ねじ(M6未満のすべて)には、穴底に公称直径の1.5倍分の非ねじ部を追加してください。CNCねじ切り工具が使える場合(M6超)、穴全長にわたってねじ切り可能です。
微小フィーチャー
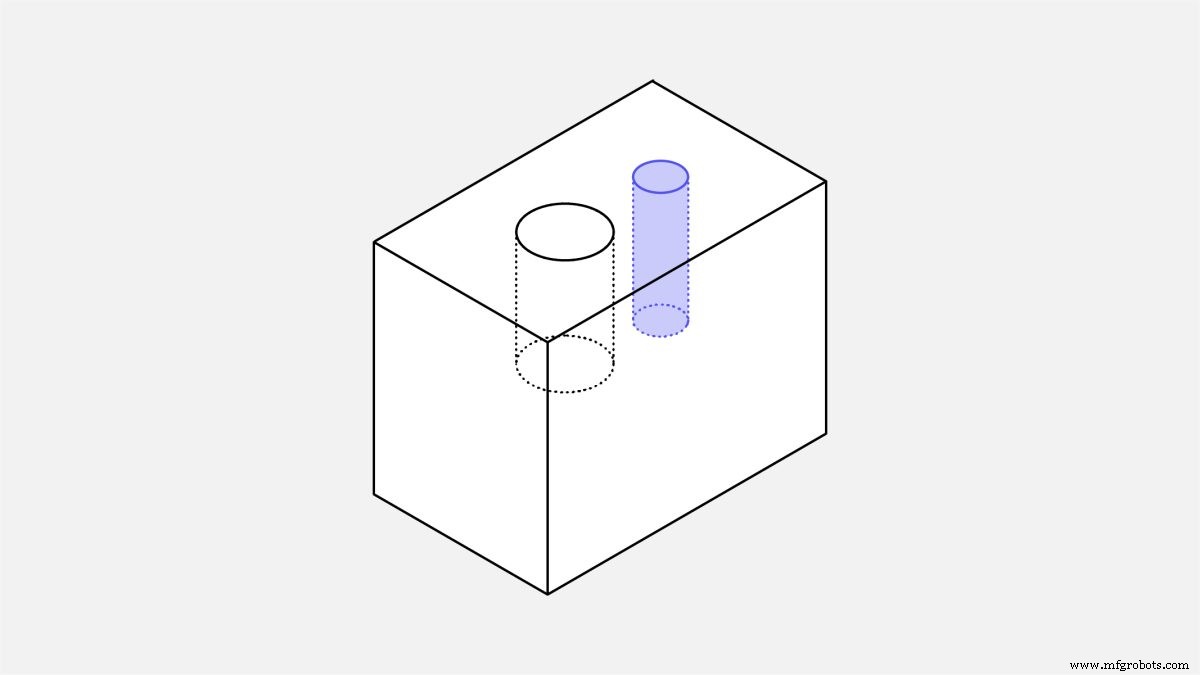
最小穴径
推奨: 2.5mm(0.1インチ)
実現可能: 0.05mm(0.005インチ)
ほとんどの機械加工屋は、径2.5mm(0.1インチ)までの工具でキャビティと穴を精密加工できます。これ未満は微細加工と見なされます。専用工具(マイクロドリル)と専門知識が必要で、このスケールでは切削プロセスの物理が変わるためです。絶対必要でない限り、避けることを推奨します。
公差
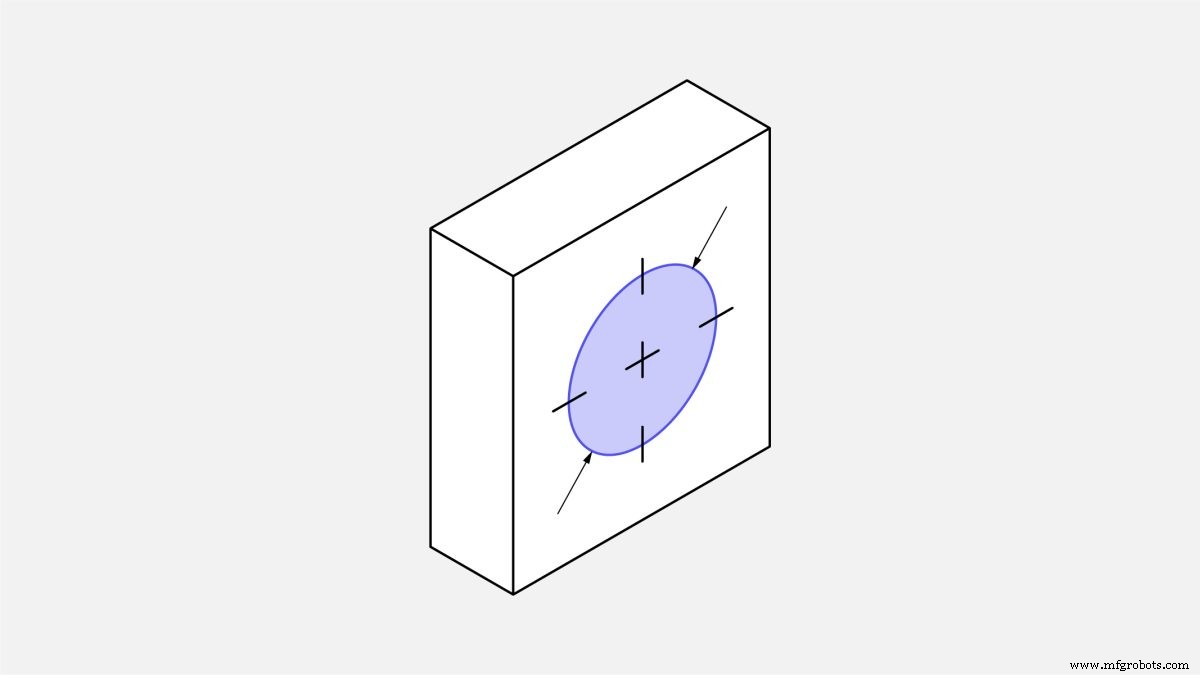
一般的: ±0.1mm
実現可能: ±0.02mm
公差グレードはISO 2768中級または精密です。公差未指定なら、選択した2768グレードが適用されます。公差は許容寸法の境界を定義します。達成可能公差は基準寸法とパーツ形状により変動します。上記値は合理的な目安です。
テキストと文字
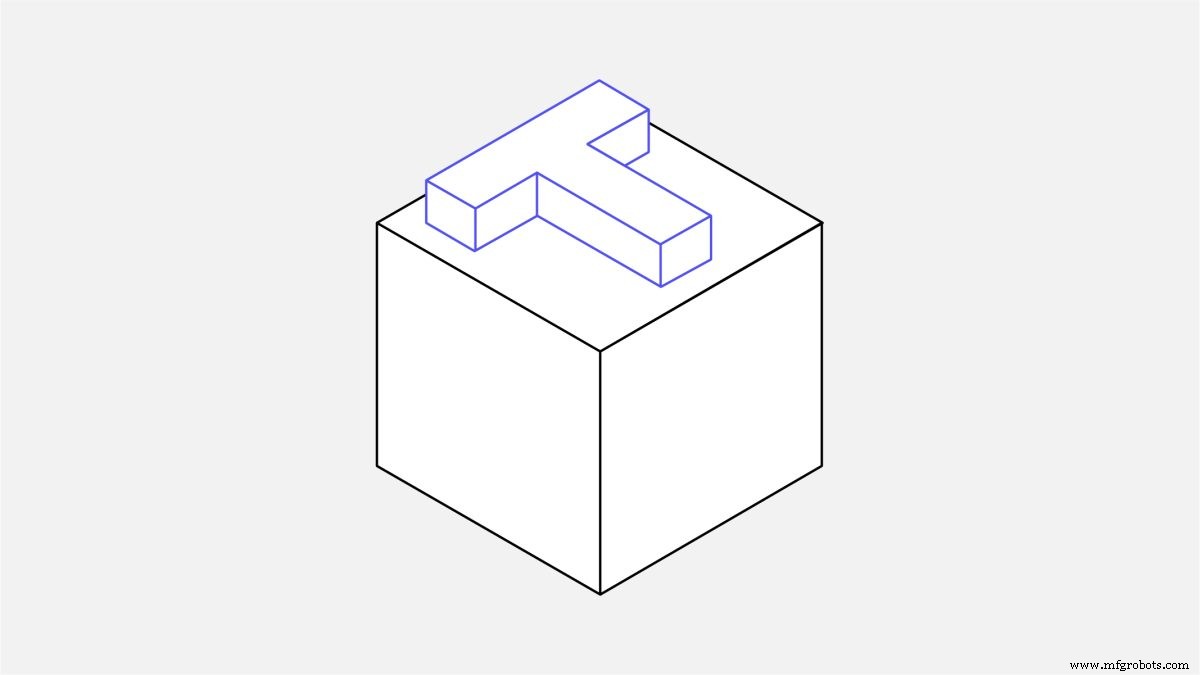
推奨: フォントサイズ20(以上)、彫り深さ5mm
彫り文字は盛り文字より好まれます(除去材料が少ないため)。サンセリフフォント(Arial、Verdana等)で最小サイズ20を推奨。多くのCNCマシンにこれらフォントのプリプログラムルーチンがあります。
CNCマシンセットアップとパーツ姿勢
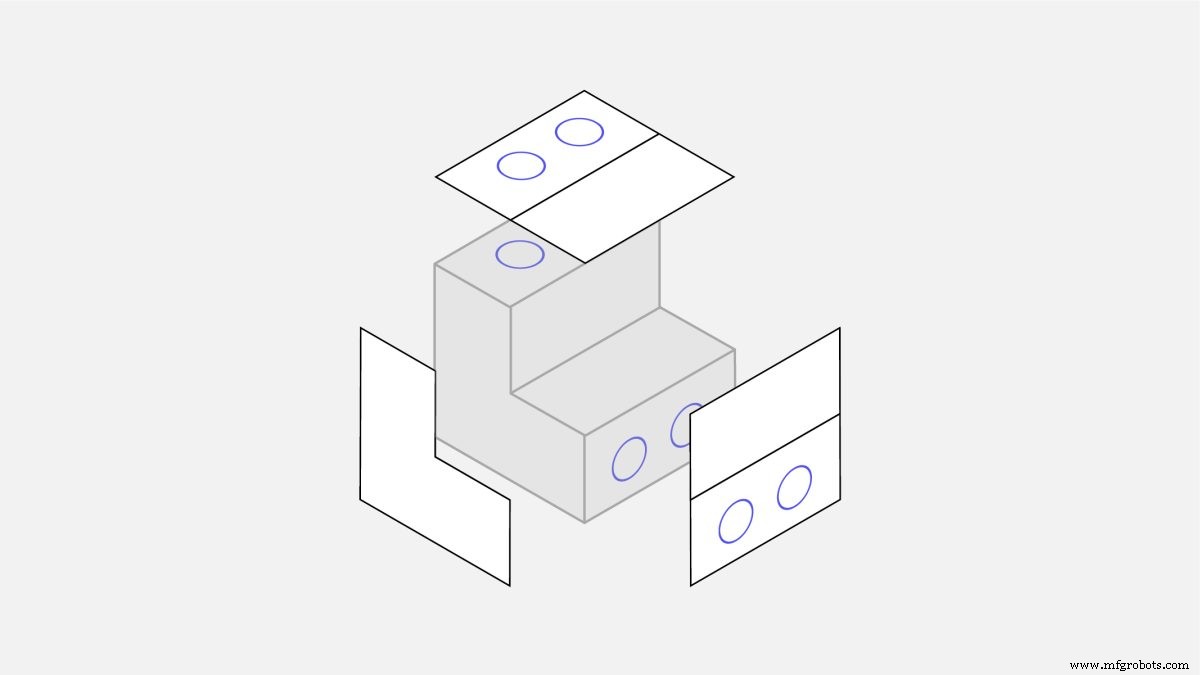
工具アクセスはCNC設計の主要制約の一つです。モデルの全面に到達するには、ワークピースを複数回回転させる必要があります。
ワークピースを回転させるたびに、マシンの再キャリブレーションと新しい座標系定義が必要です。
設計時、マシンセットアップを考慮することは2つの理由で重要です:
総セットアップ数がコストに影響します。パーツの回転と再アライメントには手作業が伴い、総加工時間が増えます。3〜4回程度までなら許容されますが、それ以上は過剰です。
最大相対位置精度を得るには、2つのフィーチャーを同一セットアップで加工しなければなりません。新しいキャリブレーションステップで微小(しかし無視できない)誤差が生じるからです。
5軸CNC加工とは?
5軸CNCマシンは、切削工具またはパーツを5軸同時に動かせます。多軸CNCマシンは2つの追加回転軸を備え、複雑形状パーツを製造可能。複数セットアップの必要性を排除します。
5軸CNC加工のメリットと制約
5軸CNC加工では、工具を切削面に常時接線方向に保てます。工具パスをより複雑かつ効率的にでき、より良い仕上げ面と短い加工時間を実現します。
ただし、5軸CNCにも制約があります。基本的な工具形状とアクセス制約は依然適用されます(内部形状を持つパーツは加工不可など)。また、コストは高くなります。
CNC加工におけるアンダーカット
アンダーカットは、一部の面が真上から直接アクセスできないため、標準切削工具では加工できないフィーチャーです。
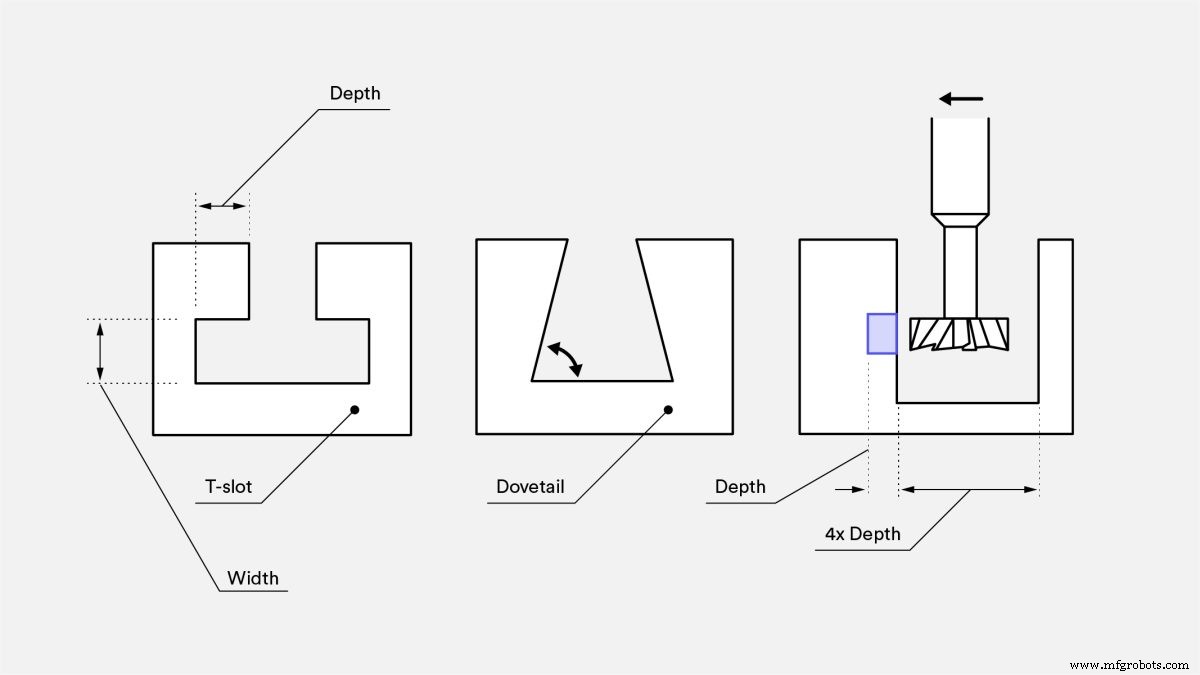
主なタイプはTスロットとダブテイル(燕尾溝)です。アンダーカットは片側または両側で、専用工具で加工します。
Tスロット工具は、垂直シャフトに水平切削ブレードが取り付けられた形状。アンダーカット幅は3〜40mmの範囲で変えられます。標準サイズ(整数ミリまたは標準インチ分数)を推奨します。適切な工具がすでに入手可能な可能性が高いためです。
ダブテイル工具では角度が特徴サイズを定義します。45°と60°は標準的。5°、10°、最大120°(10°刻み)も存在しますが、あまり一般的ではありません。
CNC加工向けアンダーカット設計
内部壁にアンダーカットを設計する際、工具クリアランスを十分確保してください。目安として、加工壁と他の内部壁の間に、アンダーカット深さの少なくとも4倍のスペースを設けます。
標準工具では、切削径とシャフト径の典型比が2:1であり、切削深さを制限します。非標準アンダーカットが必要な場合、機械加工屋が自社で専用アンダーカット工具を製作するのが一般的ですが、納期とコストが増えるため、可能なら避けてください。
技術図面の作成
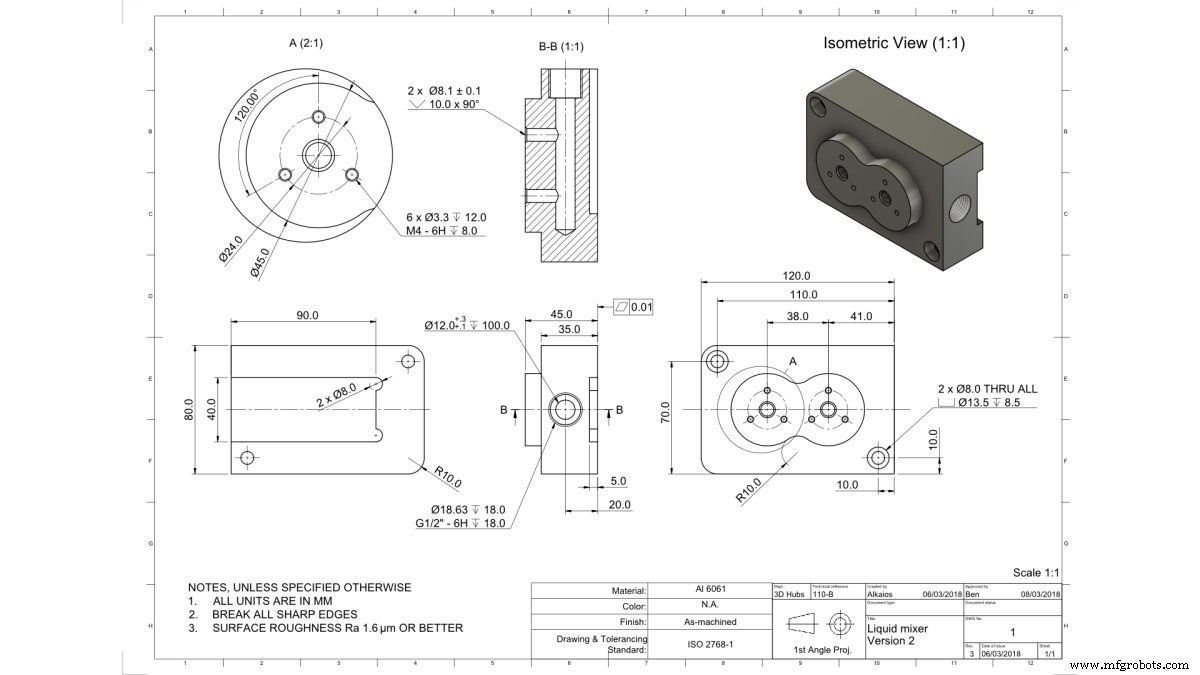
エンジニアが機械加工屋に特定の製造要件を伝えるため、技術図面を使うことがあります。興味があれば、技術図面の使い方・タイミング・理由についての記事をご覧ください。
Hubs見積もりへの技術図面添付
当プラットフォームの発注では通常技術図面は不要ですが、ケースによっては見積もりリクエストに貴重な文脈を加えられます。特定設計仕様はSTEPやIGESファイルに含められません。例えば、モデルにねじ穴・軸、または選択した2768グレードより厳しい公差寸法が含まれる場合、2D技術図面の添付が必要です。
技術図面を添付する場合、アップロードファイルの仕様と一致するよう確認してください。技術図面がアップロードファイルや見積もり仕様と一致しない場合:
見積もり仕様が、技術・材質・表面仕上げの基準となります。
技術図面が、ねじ仕様・公差仕様・表面仕上げ詳細・部品マーキング要求・熱処理仕様の基準となります。
CADファイルが、パーツ設計・形状・寸法・フィーチャー位置の基準となります。
詳細は仕様ポリシーをご覧ください。
HubsのCNC加工ベストプラクティス
可能な限り大径工具で加工できるようパーツを設計する。
すべての内部垂直コーナーに大きなフィレット(キャビティ深さの1/3以上)を追加する。
キャビティ深さを幅の4倍以内に制限する。
設計の主要フィーチャーを6主要方向のいずれかに合わせる。不可能なら5軸CNC加工を検討する。
設計にねじ、公差、表面仕上げ仕様、機械オペレーターへの指示がある場合、技術図面を添付する。
CNC加工が必要なパーツがありますか? 設計をアップロードすれば、DFMツールが最適化を提案し、即座に価格提示します。
CNCマシン
- CNC加工におけるコーナーラジアスの影響:精度・コスト・仕上げ品質を最適化
- CNC加工コストを品質落とさず削減する7つの設計・仕様戦略
- 木工旋盤マスター:初心者向けステップバイステップガイド
- CNC加工における工具たわみの理解と対策
- CNC加工の表面仕上げ完全ガイド
- CNC加工のための正確な技術図面作成:ステップバイステップガイド
- 信頼できるCNC加工ショップの選び方:確実な部品調達のためのガイド
- 精密CNC加工によるカスタム部品製造:迅速・高精度・最適なソリューション
- 大型部品のCNC加工:サイズ制約を克服する戦略
- CNC加工で厳しい公差を達成する:10年の実証済みプロセス
- CNC加工に最適な材料選定ガイド:実務で押さえるべき5つの判断基準