



精密機械加工所におけるブローチ加工の極意
ブローチ加工は、前から後ろへ向かって歯の大きさが増す切削工具を用いる機械加工プロセスです。多くの場合、ブローチ加工では1パスで表面全体(または複数の表面)を仕上げられます。この技術は、穴、スプライン、平面の仕上げに最もよく適用されます。
ブローチ加工は比較的新しい機械加工プロセスで、1850年代に金属専用の応用として開発されました。当初は、プーリーやギアのキー溝のような内部特徴の加工に用いられました。20世紀には火器への応用でさらに発展し、その後の開発で公差が劇的に向上し、現代の機械加工所でより汎用性の高いものとなりました。
ブローチ加工の仕組み
ブローチ加工で使用される切削工具を「ブローチ」と呼びます。このリニアな歯付き切削工具はプロファイルでは鋸に似ていますが、幅と歯の配置は大きく異なります。ブローチの歯は、各歯が前の歯よりわずかに高くなるよう精密に設計されています。ブローチがワークピースに沿って通過すると、各歯が表面に小さな切削を行い、チップをワークピースから運び去ります。最初の歯と最後の歯の高さの差を「ライズ」と呼び、ブローチが除去できる最大材料量を表します。
ブローチ加工に使用される切削工具
ブローチ加工のプロセス自体は比較的シンプルで、ブローチ盤がブローチをワークピース表面に沿って直線的に、材料を除去するのに十分な力で移動させます。しかし、ブローチ自体は多くの切削工具より複雑です。ブローチは特定のジョブ向けに設計されることが多く、多様な形状とサイズを取り得ます。実行される作業とブローチを動かすブローチ盤に関連するいくつかのブローチカテゴリがあります。
- プッシュブローチ: ブローチ盤によって押されるように設計された工具
- プルブローチ: ブローチ盤によって引かれるように設計された工具
- 固定ブローチ: 固定されたまま、機械がワークピースを動かすように設計された工具
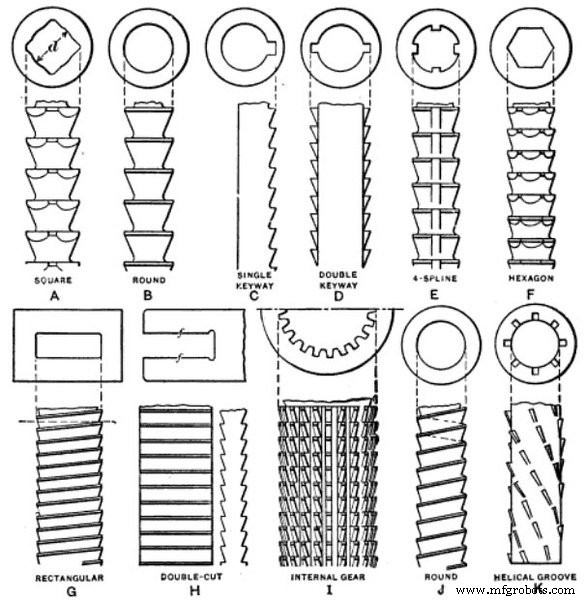
これらのサブタイプの中で、ブローチは歯の配置と断面形状の面から変化し得ます。単一面を切削する最もシンプルなブローチは、長方形の断面に単一セットの切削歯を持つ場合があります。ブローチは内部特徴を切削することが多いため、実行される作業に応じて断面形状は広範に変化します。この記事のトップ画像は、ブローチの断面形状と歯配置のいくつかの例を示しています。
さらに、ブローチ自体を製造する方法もいくつかあります。ソリッドブローチが最も一般的で製造コストも最も低く、単一材料から機械加工されたブローチで構成されます。他のブローチは、強力なシャフトに切削歯を周囲に取り付けた構造です。これらの歯は取り外し可能で、シャフトを異なる歯配置で再利用できます。大型ブローチはセクションごとに組み立てられることが多く、一部の列を研磨や交換のために分離しながら、他の列をシャフトに取り付けたままにできます。
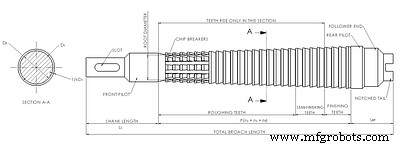
各ブローチの様々な構成要素は特定の目的を果たします。ワークピースに最初に接触する数列の歯は「チップブレーカー」と呼ばれ、最後の数列の歯はしばしば「仕上げ歯」です。中間の歯は、荒取りから半仕上げまで様々な目的で指定されます。
以下の図は、クリエイティブ・コモンズ 表示-継承 3.0 非移植ライセンスで共有されており、プルブローチの構成要素を示しています。
ブローチ盤の種類
シンプルなブローチ加工はアーバープレスで実行できますが、より複雑な操作には専用のブローチ盤が必要です。前述の通り、ブローチのいくつかの特性は、ワークピースを横切って動かすために使用される機械に依存します。一部のブローチ盤は切削工具を引き、他は押します。従来のブローチ盤は垂直方向に配置され、ブローチを上下方向に動かします。他は水平配置で、切削工具をブラケットで保持するため、大きな曲がりなしに長い長さに対応できます。ブローチ盤の種類には以下があります:
- 垂直プルダウンブローチ盤: ブローチの先端がワークピースの下に取り付けられ、チップブレーカーがワークピースの上に位置します。機械がブローチを下方に引き、すべての歯がワークピースに沿って通過します。
- 連続表面ブローチ盤: ブローチは固定され、ワークピースが歯の列に沿って引かれたり押されたりします。
- ロータリーブローチ盤: ワークピースは回転テーブル上の治具に保持され、固定ブローチの前を通過します。適切な構成であれば、旋盤でもロータリーブローチ加工が可能です。
ブローチ加工の利点
ブローチ加工は多くのCNC機械加工アプリケーションにとって理想的なプロセスとなり得ます。ブローチ加工の主な利点の一つは、機械オペレーターがほとんど訓練なしでブローチ操作を実行できることです。複雑さが工具自体に組み込まれているため、生産中に調整が必要なパラメータはごく少数です。おそらく最も重要なのは、ブローチ加工が切削プロセス自体が迅速で容易に繰り返せるため、時間を節約できることです。
しかし、鋸引きや研削と比較すると、ブローチ加工はワークピースにより大きな力で作用することが多々あります。機械加工の専門家は、ワークピース材料がブローチ加工に伴う力に耐えられるほど強いかを確認する必要があります。さらに、内部ブローチ加工が必要な場合、ブローチ加工の前に鋳造やドリリングでワークピースに穴を開けておく必要があります。
最終的に、ブローチ加工を他の機械加工プロセスより選択するかどうかは、多くの場合、生産量、設備、切削形状の3要因に帰着します。標準ブローチ設計が使用できる場合もありますが、カスタムブローチは製造コストが高いため、経済的に成り立たせるには大量生産が必要です。ブローチ盤はフライス盤、旋盤、ドリル盤ほど機械加工所に普及していないため、外注や新規設備導入を避けるために他のプロセスが選ばれることもあります。それでも、ブローチ加工以外では所望のパターンで材料を切削できないケースが多々あります。工具調整をしても、フライス盤、旋盤、ドリル、ボーリングではブローチ加工で可能なすべての特徴を生み出せません。
「精密機械加工所の仕事」シリーズの他の記事
- はじめに
- フライス加工
- 旋削加工
- 穴あけ加工
- ドリリング
- 鋸引き
- ブローチ加工
無料電子書籍『CNC加工プロセスガイド』でCNC設備と技術についてさらに詳しく
CNCマシン