



CNCねじ切りチップ型式命名法の理解:実践ガイド
今日はCNC工作機械でねじ切りに使用されるチップの型式命名法を説明します。ねじ切りチップには多くの種類があり、それに対応して複数の命名法が存在します。ここではその一つを説明します。少し複雑に見えますが、覚えるのはそれほど難しくありません。新しい工具を選定する際にも命名法の理解は役立ちます。
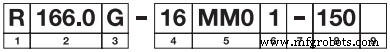
CNC初心者のためのねじ切りチップ型式命名法
ねじ切りチップ型式命名法の解説
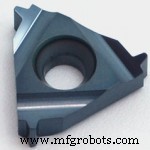
ねじ切りチップ
- チップの勝手(スタイル)を示す
- R = 右勝手ねじ切りチップ
- L = 左勝手ねじ切りチップ
- チップのメインコード
- 加工タイプ
- G = 外径ねじ切り用チップ
- L = 内径ねじ切り用チップ
- チップ寸法。寸法は11、16、22、27など
- ねじ山形状
- VM0 = V形 60°
- MM0 = メトリック 60°
- UN0 = ユニファイ 60°
- WH0 = ウィットワース 55°
- 切れ刃あたりのコーナー数
- 1 = 1コーナー
- 2 = 2コーナー
- 3 = 3コーナー
- 切れ刃状態
- − = 丸め刃(ホーニング)
- F = シャープ刃
- C = チップブレーカー形状
- ピッチ
- mm:ピッチ × 100
- inch:山数/インチ × 10
- 補助コード
すべて自明です。
ねじ切りチップ型式のフィールド1は、チップが右勝手か左勝手かを示します。これは右勝手チップが右ねじのみに使えるという意味ではありません。左ねじも右勝手チップで加工可能で、送り方向を変えるだけです。別記事で詳述予定。
ねじ切り加工では、適切なチップを使用しているか確認必須です。内径ねじ用チップを外径ねじに使うことはできません。フィールド3が内径用か外径用かを示します。
小径ボアでねじ切りする場合、大きなチップは使えないため、小型チップを選びます。フィールド4がチップサイズ(11、16、22、27)を示します。
ねじ山形状は明確でしょう。ねじ種類ごとに角度と形状が異なり、60°用チップで55°ねじは切れません。適切なプロファイルチップを使用することが必須です。フィールド5がこれを示します。
1コーナーのチップもあれば、2〜3コーナーのものもあります。コーナー数を増やすことで微細ねじ加工や正確なねじプロファイル形成に役立ちます。
一般旋削チップ型式命名法(CNC初心者向け)も参考にしてください。
CNCマシン
- CNC工作機械選定の必須基準
- CNC予防メンテナンスのベストプラクティス
- CNC工作機械故障の一般的原因と予防策
- CNC加工用クーラント選定ガイド:種類、メリット、メンテナンス
- 木工に最適なCNCルーター:適切なマシン選びのエキスパートガイド
- CNC加工チュートリアル:旋盤実機デモ動画
- Fanuc G76 ねじ切りサイクル完全ガイド:CNC機械技師のための総合解説
- CNCチップ摩耗を防ぐ:オペレーター必見のポイント
- 旋削チップ型式命名法マスター:CNCオペレーターのための明確なガイド
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- DCMT CNC旋削チップ:優れた仕上げ面を実現