



ハース CNC G10:G コードによる精密な工具・ワークオフセット設定
通常、NC オペレータは NC 機制御パネルから手動で工具オフセットを入力/設定します。
しかし、プログラム内で工具オフセットとワークオフセットを設定したい場合は、ハース CNC G10 プログラマブルオフセット設定 G コードを使用できます。
プログラム内に工具とワークオフセットを持たせるのは便利です。他のオペレータが自分の用途で工具オフセットを変更しても、G10 オフセット設定コードがプログラムされたオフセット値で古い値を上書きするため心配ありません。
関連:ファナック G10 G コード ― CNC 工作機械プログラマブルオフセット設定
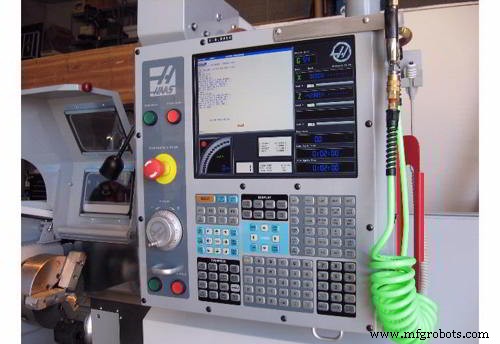
ハース CNC 旋盤 G10 プログラマブルオフセット設定
G10 を使用すると、プログラマはプログラム内でオフセットを設定できます。G10 を使用すると、オフセットの手動入力(工具長・径、ワーク座標オフセット)が不要になります。
ハース CNC 旋盤 G10 オフセット設定プログラミング
G10 L P Q R
L ― オフセットカテゴリ選択。
- L2 共通および G54-G59 のワーク座標原点
- L10 ジオメトリまたはシフトオフセット
- L1 または L11 工具摩耗
- L20 G110-G129 の補助ワーク座標原点
P ― 特定のオフセット選択。
- P1-P50 ジオメトリ、摩耗、ワークオフセット参照(L10-L11)
- P51-P100 シフトオフセット参照(YASNAC)(L10-L11)
- P0 共通ワーク座標オフセット参照(L2)
- P1-P6 G54-G59 ワーク座標参照(L2)
- P1-P20 G110-G129 補助座標参照(L20)
- P1-P99 G154 P1-P99 補助座標参照(L20)
Q ― 想定工具ノーズチップ方向
R ― 工具ノーズ半径
U ― X 軸オフセットへの増分加算量
W ― Z 軸オフセットへの増分加算量
X ― X 軸オフセット
Z ― Z 軸オフセット
ハース CNC G10 オフセット設定プログラミング例
G10 L2 P1 W6.0
座標系 G54 を右へ 6.0 単位移動
G10 L20 P2 X-10. Z-8.
ワーク座標 G111 を X-10.0、Z-8.0 に設定
G10 L10 P5 Z5.00
工具 #5 のジオメトリオフセットを 5.00 に設定
G10 L11 P5 R.0625
工具 #5 のオフセットを 1/16 インチに設定
CNCマシン
- CNC旋盤:歴史、タイプ、現代アプリケーション
- G10プログラマブルデータ入力による効率的な工具・ワークオフセット設定
- CNC旋盤加工操作:精密機械加工のマスター
- CNC旋盤チャックジョー:機能・設計・選定ガイド
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNC旋盤工具タレット:高度な機械加工を支える精密工具装置
- 公式Haas CNC旋盤オペレーターズマニュアル無料ダウンロード – 包括的ガイドとプログラミング例
- Fanuc制御CNC旋盤での精密工具オフセット技術
- SINUMERIK 808D 旋盤での工具オフセット設定マスター
- Haas フライス盤 Mコード完全ガイド: 機能・設定・使用法
- Trak TRL 1540V CNC旋盤 – 加工のための精度と柔軟性