



G10プログラマブルデータ入力による効率的な工具・ワークオフセット設定
G10プログラマブルオフセットは、CNC工作機械において工具データ入力(工具オフセット)と治具オフセットデータ入力(ワークオフセット)に使用されます。この方法ではオフセット取得が非常に容易です。G10は基準位置プログラムで使用されます。同じ工程を複数の治具で繰り返し行いたい場合、このコードは非常に有用です。このコードを使用することで、オフセット設定に要する時間を節約できます。
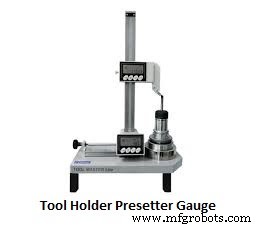
1] 工具オフセットデータ入力 (工具オフセット) - 工具ホルダプリセッタゲージを使用して工具オフセットを取得します。XとYの値(工具の径と長さ)が求められ、その値を直接オフセット画面に入力できます。
G10 L10 P1 R200 (プログラマブルオフセット、L10=工具長、P1=工具オフセット番号、R200=長さ値)
G10 L11 P1 R195 (プログラマブルオフセット、L11=工具摩耗長、P1=工具オフセット番号、R195=摩耗長さ値)
G10 L12 P1 R50 (プログラマブルオフセット、L12=工具半径、P1=工具オフセット番号、R50=半径値)
G10 L13 P1 R47 (プログラマブルオフセット、L13=工具摩耗半径、P1=工具オフセット番号、R47=摩耗半径値)
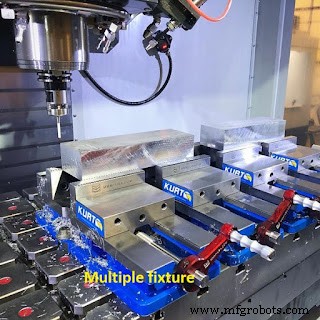
2] 治具オフセットデータ入力 (ワークオフセット) - 複数の治具オフセットを取得する場合です。ワークオフセット番号は通常P1〜P6として与えられ、治具のワークオフセット座標を機械に理解させます。
P1- G54 (ワークオフセット座標)
P2- G55 P3- G56 P4- G57 P5- G58 P6- G59
ブロック :G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ; (プログラマブルオフセット、L2=治具オフセットデータ、P1=ワークオフセット座標。必要に応じて使用、測定オフセット値X、Y、Zを入力、A0.0=一部機械にA、B、C軸があるがここではゼロを設定)
例 : O0123 ;
N10 M06 T01 ;
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
N30 G43 H01 ;
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120 ;
N70 G98 G90 G80 G00 Z100 ;
N80 M05 M09 M30 ;
CNCマシン
- 組織の優位性を最大化:データを戦略的インサイトに変える
- 機械データで工具寿命を最適化:モダンガイド
- NC StudioでマスターするCNCルーター操作:ステップバイステップ完全ガイド
- 精密加工を成功させる工具エントリー技法:完全ガイド
- Fanuc制御CNC旋盤での精密工具オフセット技術
- Sinumerik 840D $TC_DP工具データ変数をマスター:精密CNCプログラミングへの鍵
- SINUMERIK 808D 旋盤での工具オフセット設定マスター
- Haas CNCでG10 Gコードを使って全オフセットをリセット
- 工具オフセット値の理解:定義とCNC加工での役割
- MEDLI2センサーがパーサヴィアランスの火星着陸時の重要データを取得
- 「信頼性のインターネット」におけるデータ活用:効果的管理のための戦略