



ファナック サブプログラム例:サブルーチン技法で CNC プログラミングを簡素化
ここでは、NC オペレータがサブプログラミング手法を用いて NC プログラムをより簡単に作成・保守する方法を示すファナックサブプログラム例を紹介します。
CNC サブプログラム
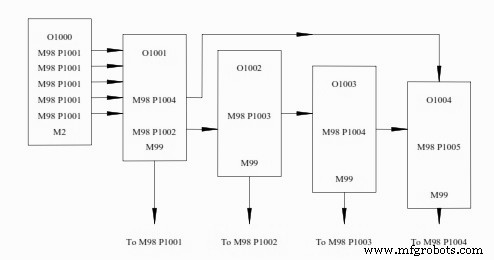
サブプログラミングとは、NC 工作機械に格納された他の NC プログラムを、自分のプログラム(メインプログラムと呼ばれる)から呼び出す方法です。
「ファナック サブプログラミングの方法」を参照してください。
このサブプログラミングプロセスにより、NC プログラマ/オペレータは、繰り返し使用可能な有用なコードの小さな断片にプログラムを分割することで、NC プログラムをコンパクトに保つことができます。
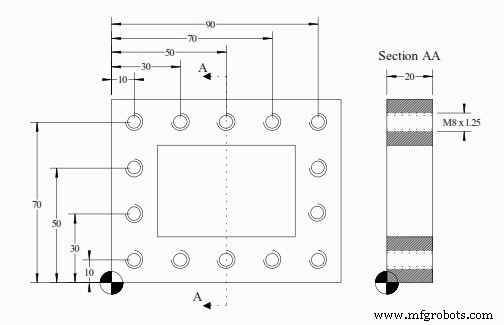
以下の NC プログラム例が示すように、
NC オペレータはいくつかの穴をドリル加工し、その後同じ穴をタッピングしたいと考えています。
ファナックサブプログラム呼出しなしの例
最もシンプルなプログラミング方法は「G81 ドリルサイクル G84 タッピングサイクル NC プログラム例」を参照してください。
ファナックサブプログラム呼出しありの例
以下は同じプログラム例ですが、今度はサブプログラミング技法を使用しています。
ファナックサブプログラム例
O1000 ;
N1 T1 M6 ;
N2 G0 G90 G40 G21 G17 G94 G80 ;
N3 G54 X10 Y10 S? M3 ;
N4 G43 Z100 H1 ;
N5 Z5 ;
N6 G81 R3 Z-20 F? M8 ;
N7 M98 P1001 ;
N8 G0 G90 Z100
N9 T2 M6 ;
N10 G0 G90 G40 G21 G17 G94 G80 ;
N11 G54 X10 Y10 S? M3 ;
N12 G43 Z100 H1 ;
N13 Z5 ;
N14 G84 G99 G95 R3 Z-20 F1.25 M8 ;
N15 M98 P1001 ;
N16 G0 G90 Z100 ;
N17 T0 M6 ;
N18 M30 ;
サブプログラム
O1001 ;
N101 Y30 ;
N102 Y50 ;
N103 Y70 ;
N104 X30 ;
N105 X50 ;
N106 X70 ;
N107 X90 ;
N108 Y50 ;
N109 Y30 ;
N110 Y10 ;
N111 X70 ;
N112 X50 ;
N113 X30 ;
N114 G80 ;
N115 M99
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- CNC Engineering社:北米最大のFanuc制御リトロフィットプロバイダー