



Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
Fanuc G75溝入れサイクルについて解説します。Fanuc G75溝入れサイクルには複数のパラメータがあり、ニーズに合わせて設定可能です。ここではG75 Fanuc溝入れサイクルのCNCプログラム例を紹介します。シンプルな例ですが、容易にニーズに合わせて変更可能です。
Fanuc G75溝入れサイクルの概要はこちらの記事を参照ください。以下にCNCプログラム例と解説を示します。
Fanuc G75溝入れサイクル CNCプログラミング例
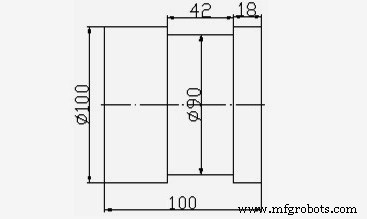
Fanuc G75溝入れサイクル CNCプログラム例
N10 T0202
N20 G92 S500 M42
N30 G97 S400 M03
N40 G00 X110 Z0 M08
N50 G01 Z-22 F0.5
N60 G75 R1
N70 G75 X90 Z-60 P2000 Q3000 R0 F0.1
N80 G00 X120 Z100
N90 M30
注:溝入れ工具幅は4mmのため、Z-22から開始しています。
毎回、溝入れ工具はX軸方向に2mm(P2000)切り込み、1mm(R1、ピックアップ)退避します。
X軸方向の溝が完了すると、次の溝へZ軸方向に3mm(Q3000)ステップ移動し、同様に繰り返します。
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- 最適化されたFanuc G75溝入れサイクル:1行形式ガイド
- G75溝入れサイクル: CNCプログラミング例と解説