



CNC サブプログラム活用術:G91 インクリメンタルモードで Z 軸精密制御
投稿: マシニスト
工程図
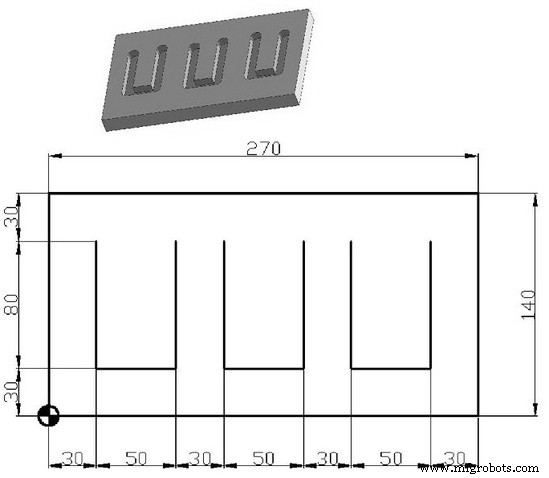
CNC プログラム
;メインプログラム
O777
G91 G28 Z0
M06 T01
M03 S1200
G90 G54 G43 H1
G00 X30 Y110 Z2
M98 P030888 (サブプログラム O888 を 3 回呼び出し)
G28 Z0
M30

;サブプログラム
O888
G91
G01 Z-9 F200
Y-80
X50
Y80
G00 Z9
G00 X30
M99
解説ポイント
- G91 インクリメンタルモードで相対座標指定
- M98 P030888 P アドレスで繰り返し回数(3)とサブプログラム番号(888)を同時指定
- サブプログラム内では G91 継続、Z 軸 -9mm 送り込み後、XY 平面で矩形ポケット加工
- G00 Z9 で Z 退避、G00 X30 で X 原点復帰、M99 でメイン復帰
- メイン側 G28 Z0 で Z 原点復帰後 M30 終了
この構造により、同一形状の繰り返し加工をコンパクトに記述できます。
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- G81ドリルサイクルとG91インクリメンタルモード活用: 実践的リピート穴あけ例
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- CNC ドリル加工の最適化:グリッドプレートへの G81 サイクル活用 ― 実践サンプルプログラム
- G81 ドリルサイクルと G91 インクリメンタルモードの習得:ステップバイステップ例題プログラム
- G82 ドリルサイクル(ドウェル付き)をマスター ― CNC フライス加工例題プログラム
- ハース M98 サブプログラム呼出し:実践ガイド & サンプルコード
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード