



ファナック 21TB CNC 旋盤 G20 旋削サイクルをマスター
ファナック 21 TB NC 制御の G20 縦削りサイクルはモーダル G コードです。
G20 旋削サイクルは直削りとテーパー削りの両方に使用可能です。
G20 旋削サイクルはプログラミングと習得が容易です。
G20 旋削サイクルはシンプルな旋削用ですが、X 軸の追加パス位置を指定することで複数パスも可能です。
以下の NC プログラムコードは、G20 旋削サイクルの非常に強力な機能、すなわち NC オペレータが G20 旋削サイクルの各パスの切込み深さを制御できることを示しています。これは G71 荒削りサイクルなどの他の旋削固定サイクルでは不可能です。
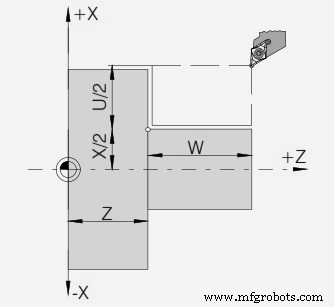
直削り用 G20 旋削サイクルフォーマット
G20 X… Z… F…
または
G20 U… W… F…
X ― 切削径(絶対)
Z ― Z 軸エンドポイント(絶対)
F ― 送り速度
U ― 切削径(増分)
W ― Z 軸エンドポイント(増分)
テーパー削り用 G20 旋削サイクルフォーマット
G20 X… Z… R… F…
または
G20 U… W… R… F…
X ― 切削径(絶対)
Z ― Z 軸エンドポイント(絶対)
R ― X 方向の増分テーパー寸法(符号付き)
F ― 送り速度
U ― 切削径(増分)
W ― Z 軸エンドポイント(増分)
NC オペレータは輪郭値に X または U を、同様に Z または W を使用でき、絶対(X, Z)と増分(U, W)を混在させることも可能です。
G20 旋削サイクル例題 NC プログラムコード
G96 S200 M03
G00 X56.0 Z2.0
G20 X51.0 W-20.0 F0.25
X46.0
X41.0
X36.0
X31.0
X30.0
G00 X100 Z100
M30
NC プログラムコード解説
上記 NC プログラムコードから分かるように、
工具は X56 Z2 位置にあり、
第 1 切削は X51 で行われ、Z 軸方向に W-20 移動。
第 2 切削は X46
第 3 切削は X41
…
最終切削は X30
G20 旋削サイクル機能
上記 NC プログラムコードを検討すると、
1 ― G20 で絶対値(X51.0)と増分値(W-20.0)の両方を使用して切削を行っています。
2 ― 非常に強力な機能として、NC オペレータが G20 旋削サイクルの各パスの切込み深さを制御できることが分かります。これは G71 荒削りサイクルなどの他の旋削固定サイクルでは不可能です。
最初の 5 回切削は 5 mm ずつですが、最後の 1 回はわずか 1 mm です。
G20 旋削サイクルのキャンセル
G20 旋削サイクルはモーダル G コードです。
「モーダル」G コードとは、キャンセルまたは矛盾する G コードで置き換えられるまで有効なままであることを意味します。
つまり、G00、G01 などの他の移動指令が与えられるまで G20 旋削サイクルはアクティブなままです。上記例では G00 G コードでキャンセルしています。
CNCマシン
- ターニングセンタ(CNC旋盤・複合加工機)の定義・特長・周辺技術・導入メリット完全解説
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- Fanuc G73パターン繰り返しサイクル:包括的ガイド
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- Fanuc制御CNC旋盤での精密工具オフセット技術
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- CNCターニングセンター vs CNC旋盤:違いを徹底解説