



CNC旋盤でのG71サイクルを使用した精密輪郭加工 – 実践例
概要
ワーク全体の外形加工をG71旋削サイクルで行うCNC旋盤プログラムです。G71サイクルを2回使用しています。
図面/イメージ
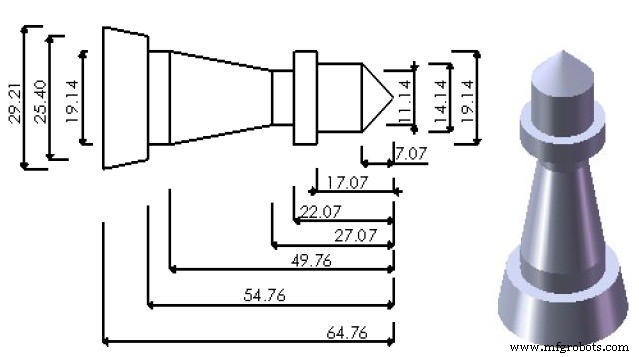
CNCプログラム
G90 G21 G18 G55;
T0400 M06 S2000 M03;
G00 Z0.0;
X31.0;
G01 X30 F60;
G71 U0.5 R0.2;
G71 P2 Q3;
N2 G01 X0.0;
X14.14 Z-7.07;
Z-17.07;
X19.14;
Z-54.76;
X25.4;
N3 X 29.21 Z-64.76;
G00 X 30.0;
G28 X0.0;
G28 Z0.0;
T0800 M06;
G56;
G00 Z-22.07;
X30;
G01 X19.14;
G71 U0.5 R0.2;
G71 P4 Q5;
N4 G01 X11.14;
Z-27.07;
N5 X19.14 Z-49.76;
G00 X30.0;
G28 X0.0;
G28 Z0.0;
M02;
解説
このプログラムでは、最初の工具(T0400)でワークの主要な外形をG71粗加工サイクルで削り出し、2番目の工具(T0800)で別の領域を同様にG71サイクルで加工しています。G71のUとRパラメータはそれぞれ切込み量とリトラクト量を指定します。PとQで加工形状の開始・終了ブロック番号を指定し、その間のパス(N2〜N3、N4〜N5)が粗加工の対象となります。
CNCマシン
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- ファナック 21TB CNC 旋盤 G20 旋削サイクルをマスター
- G71 縦荒削りサイクルをマスター:マザック CNC プログラミングガイド
- CNC 旋盤ドリル サイクル例: シーメンス CYCLE81 で効率的な加工
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例