



ハース G76 ねじ切りサイクル:外径・内径ねじ対応の多パス切削
ハース G76 ねじ切りサイクルは、外径ねじ、内径ねじ、直ねじ、テーパーねじに使用できます。
ハース G76 ねじ切りサイクルを使用すると、プログラマはねじ長さ方向に複数の切削パスを簡単に指令できます。
工具負荷と摩耗の性質は P コードで制御できます。P コードで工具がどちらの側で切削するか、および切削量を指定できます。
ハース G76 ねじ切りサイクル用途
ハース G76 ねじ切りサイクルは以下に使用可能:
- 内径ねじ切り (I.D. ねじ切り)
- 外径ねじ切り (O.D. ねじ切り)
- 直ねじ切り
- テーパーねじ切り
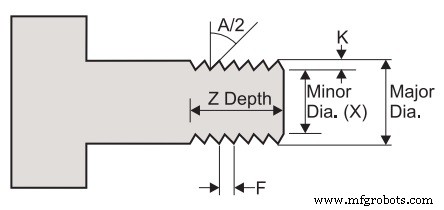
ハース G76 ねじ切りサイクルフォーマット
G76 X(U) Z(W) K D A F(E) I P Q
パラメータ
X ― X 軸絶対位置、最大ねじ深さ径(省略可)
Z ― Z 軸絶対位置、最大ねじ長さ(省略可)
K ― ねじ高さ、ねじ深さを定義、半径値
D ― 第 1 パス切込み深さ
A ― 工具ノーズ角度(値:0~120 度)
F(E) ― 送り速度、ねじリード
U ― X 軸増分距離、開始から最大ねじ深さ径(省略可)
W ― Z 軸増分距離、開始から最大ねじ長さ(省略可)
I ― ねじテーパー量、半径値(省略可)
P ― 単一切れ刃切削(負荷一定)(省略可)
Q ― ねじ開始角度(小数点使用不可)(省略可)
機械設定
設定 95 ― ねじ逃げサイズ
設定 96 ― ねじ逃げ角度
設定 86 ― ねじ仕上げ代
M コード
M23 ― 面取り ON
M24 ― 面取り OFF
ハース G76 ねじ切りサイクルパラメータ解説
K - ねじ高さ
ねじ高さは、ねじ山からねじ谷までの距離として定義されます。
計算されるねじ深さ (K) は、K の値から仕上げ代(設定 86、ねじ仕上げ代)を引いた量になります。
D ― 第 1 パス切込み深さ
ねじの第 1 切削深さは D で指定します。最終切削深さは設定 86 で制御可能です。
ねじ逃げ
ねじ末端でオプションの面取りが実行されます。
面取りサイズと角度は設定 95(ねじ逃げサイズ)と設定 96(ねじ逃げ角度)で制御します。
P ― 単一切れ刃切削(負荷一定)(省略可)
G76 複数ねじ切削には 4 つのオプションがあります:
- P1: 単一切れ刃切削、切削量一定
- P2: 両切れ刃切削、切削量一定
- P3: 単一切れ刃切削、切込み深さ一定
- P4: 両切れ刃切削、切込み深さ一定
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G76でテーパーねじ切りをマスターする:CNC旋盤プログラミング
- 工具寿命とねじ品質を最大化する最適ねじ切りインフィードパス数
- Fanuc G76ねじ切りサイクルでインフィード角度を制御する:最適角度選定ガイド
- Fanuc G76 ねじ切りサイクル完全ガイド:CNC機械技師のための総合解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- G76ねじ切りサイクル 1行形式 – Fanuc 10/11/15T ガイド
- G92による効率的なテーパーねじ切り: 完全CNCガイド
- Mach3 Turn G76 固定サイクルで楽々 CNC ねじ切り
- G76 ねじ切りサイクルをマスター:パス数と切込み深さの完全制御
- G76ねじ切りサイクルの極意:高度CNC技術