



Fanuc G76ねじ切りサイクルでインフィード角度を制御する:最適角度選定ガイド
Fanuc CNC制御でねじ切り加工を行う際のインフィード角度(切込み角度)制御について簡潔に解説します。
詳細については動画(Sandvik Coromant「ねじ切りインフィードのヒント」動画)をご覧ください。インフィード角度の違いと各手法のメリット・デメリットがわかります。
Fanuc G76ねじ切りサイクルは、インフィード角度を自由に制御できる高い柔軟性を備えています。
Fanuc G76ねじ切りサイクル パラメータPの構造
N5 G76 P010060 Q100 R0.05
N6 G76 X30 Z-20 P1024 Q200 F2
Fanucねじ切りサイクルG76によるインフィード角度制御
G76:ねじ切りサイクル パラメータP Pはねじ動作を制御する複数値の組み合わせです。
- 01:スプリングカット(仕上げパス)回数。任意変更可能。
- 00:ねじ逃げ角度 45°
- 60:ねじインフィード角度/フラングル角
Pの値は実際には3組の2桁値で、最後の組が各パスのインフィード角度を制御します。上記太字の「60」が該当します。
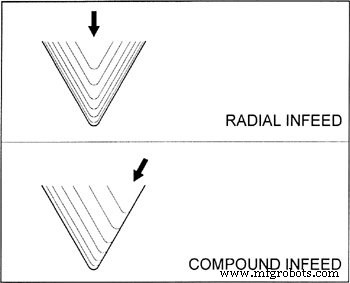
インフィード角度60°(60°ねじ用:コンパウンドインフィード/フラングインフィード)
60°を指定すると、切削負荷の大半がインサート前刃(フロントエッジ)にかかります。
インフィード角度55°(60°ねじ用:修正フラングインフィード)
55°を指定すると、前刃に主負荷がかかりつつ、後刃(バックエッジ)にもわずかな負荷が分散されます。
インフィード角度0°(ラジアルインフィード/プランジインフィード)
0°を指定すると、インサート全プロファイルに均等に負荷が分散されます。角ねじ(スクエアねじ)は必ず直線ラジアルインフィード(プランジ)が必要です。
G76ねじ切りサイクル 推奨インフィード角度
Fanuc G76ねじ切りサイクルで使用推奨されるインフィード角度:80、60、55、30、29、00
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Fanuc G76でテーパーねじ切りをマスターする:CNC旋盤プログラミング
- Fanuc G76 ねじ切りサイクル完全ガイド:CNC機械技師のための総合解説
- Fanuc CNCでG76サイクルを用いた効率的な多条ねじ切り
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- G76ねじ切りサイクル 1行形式 – Fanuc 10/11/15T ガイド
- G92による効率的なテーパーねじ切り: 完全CNCガイド
- Mach3 Turn G76 固定サイクルで楽々 CNC ねじ切り
- G76ねじ切りサイクルの極意:高度CNC技術