



Sinumerik 810 CNCフライス盤プログラミング:半径・面取り制御をマスター
CNCオペレータがコーナー半径を加工する方法を示す、シーメンスSinumerik 810プログラミング例です。
Sinumerik 810 CNC制御装置では半径にU+を使用します(下記例参照)。
Sinumerik 810 CNC制御装置では面取りにU-を使用します。
Uには任意の正の数値を指定可能です。例: U5 とすると半径5mmの円弧を描きます。
Sinumerik 810での工具オフセット設定については「Hermle UWF 851 CNCフライス盤でのワークオフセット設定(Sinumerik制御)」を参照してください。
このCNCプログラミング例は以下で動作します:
- SINUMERIK 810G
- SINUMERIK 820G
Sinumerik 810 プログラミング例
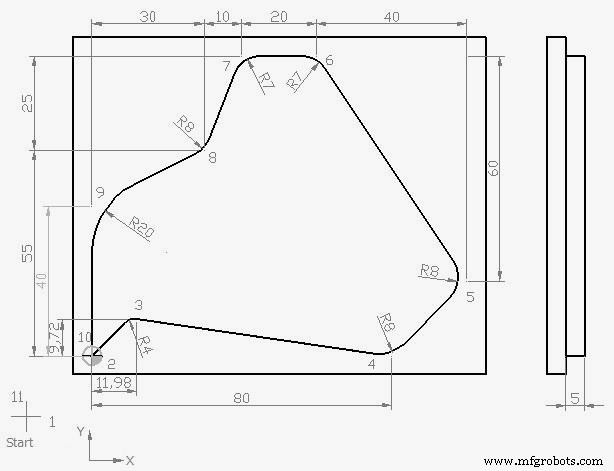
Sinumerik 810 プログラミング例
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50
N10 S450 M03 F250 D01 (12.5 MM DIA)
N15 C0
N20 Z5
N25 G01 Z0
N30 Z-5
N35 G42 X0 Y0
N40 X10 Y10 U4
N45 X80 Y0 U8
N50 X100 Y20 U8
N55 X60 Y80 U7
N60 X40 Y80 U7
N65 X30 Y55 U8
N70 X0 Y40 U20
N80 X0 Y0
N85 G40 X-20 Y-20
N90 G00 Z50
N95 Y100
N100 M30
Sinumerik 810 Gコードの説明
G00 : 急速移動
G54 : ゼロオフセット No.1
G64 : 連続パス動作
G90 : 絶対寸法系
G17 : X-Y平面選択
G42 : カッタ半径補正有効化 (右側移動)
G40 : カッタ半径補正無効化
S : 主軸回転数
F : 軸移動送り
M : カッタ運動 (3=時計回り, 4=反時計回り)
D : 工具番号
M30 : メインプログラム終了
CNCマシン
- CNCプログラミング入門:ステップバイステップ旋盤プログラム例
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- SINUMERIK 840D CNCプログラミング:WHILEループ活用術
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- Sinumerik 840D CNCプログラミング上級:高度なねじ切りサイクルを極める
- CNCテーパーねじ切りマスター:実践的G32プログラミングガイド
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- 初心者向けCNCマシニングセンタプログラミング ステップバイステップガイド
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間