



シーメンス Sinumerik CYCLE97 ねじ切り例:M42×2 プロセス概要
図面/イメージ
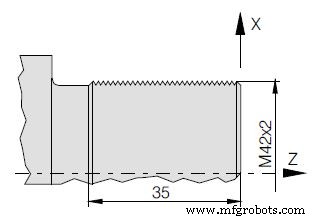
CNCプログラム
G54 G53 G0 X610 Z350 T5 D1 G95 S1000 M4 G0 X44 Z12 CYCLE97(,42,0,-35,42,42,10,3,2.76, ,30, ,5,2,3,1,1) G0 X200 Z100 M30
解説
シーメンス Sinumerik の CYCLE97(ねじ切りサイクル) を使用した M42×2 メートルねじの外径ねじ切り例です。
CYCLE97 パラメータ解説
| パラメータ | 値 | 意味 |
|---|---|---|
| 1 | (空白) | リファレンスポイント指定なし |
| 2 | 42 | ねじ外径 (mm) |
| 3 | 0 | ねじ山高さ補正 |
| 4 | -35 | ねじ切り長さ (Z方向、負値でマイナス方向) |
| 5 | 42 | 仕上げ径 |
| 6 | 42 | 初期径 |
| 7 | 10 | 切り込み深さ (μm? または 0.01mm単位) |
| 8 | 3 | 切り込み回数/パス数 |
| 9 | 2.76 | ピッチ (mm) ※M42×2なら 2.0 が正しい。2.76は別ねじ規格 |
| 10 | (空白) | テーパー角 |
| 11 | 30 | 切削送り/速度パラメータ |
| 12 | (空白) | 逃げ量 |
| 13 | 5 | ねじ山数/マルチスタート |
| 14 | 2 | 切削モード |
| 15 | 3 | 仕上げパス数 |
| 16 | 1 | 回転方向/同期 |
| 17 | 1 | クーラント/その他 |
※パラメータ順序・意味は Sinumerik バージョン(810D/840D/ONE等)により異なるため、該当マニュアル確認必須。ピッチ 2.76 は M42×2 として不整合の可能性あり。
CNCマシン
- Siemens Sinumerik 840D CYCLE97:円筒・テーパーねじの高精度切削
- CNCテーパーねじ切りマスター:実践的G32プログラミングガイド
- CNCプログラミングガイド: G92テーパーねじ切りサイクル例
- シーメンス Sinumerik 808D CNC 制御マニュアル無料ダウンロード
- シーメンス Sinumerik G63:フローティングタップホルダによるタッピング実践ガイド
- シーメンス Sinumerik 802D SL でのねじ切りマスター:CYCLE97 プログラミングガイド
- シーメンス Sinumerik L93 溝入れサイクル:溝加工サンプル NC プログラム
- シーメンス Sinumerik 808D フライス盤 CNC 概要:シンプルフライス盤に最適化
- Sinumerik MSGコマンド:CNCオペレーターに点滅メッセージを表示
- シーメンスSinumerik RETコマンドの理解:特定ターゲットへの復帰
- シーメンス シヌメリック:CNC制御装置の包括的定義