



Siemens Sinumerik 840D CYCLE97:円筒・テーパーねじの高精度切削
Sinumerik 840Dのねじ切りサイクルCYCLE97を使用すると、一定ピッチの円筒およびテーパーの外径・内径ねじを縦・端面加工で切削できます。ねじは単条または多条が可能で、多条の場合は個々のねじ山を順次加工します。
切り込みは自動です。切り込み量一定または切削断面積一定のいずれかを選択できます。
右ねじ・左ねじは、サイクル開始前にプログラムされた主軸回転方向で決まります。
ねじ切りブロックでは送りオーバーライドも主軸オーバーライドも無効です。ねじ加工中に主軸オーバーライドを変更してはいけません。
Sinumerik CYCLE97 形式
CYCLE97 (PIT, MPIT, SPL, FPL, DM1, DM2, APP, ROP, TDEP, FAL, IANG, NSP, NRC, NID, VARI, NUMT, _VRT)
Sinumerik CYCLE97 パラメータ解説
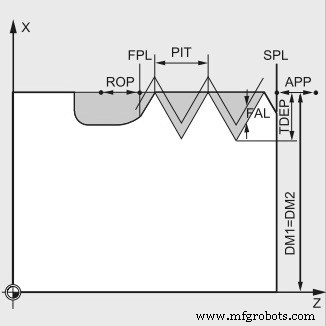
Siemens Sinumerik 840D ねじ切りサイクル CYCLE97
PIT(ねじピッチ)
ねじピッチを値で指定(符号なし)。ピッチは軸平行値で符号なしで指定。
MPIT(ねじサイズとしてのピッチ)
メトリック並目ねじの場合、ねじ山をねじサイズ(M3〜M60)で指定可能。
SPL(ねじ開始点 縦方向)
縦軸におけるねじ開始点。
FPL(ねじ終了点 縦方向)
縦軸におけるねじ終了点。
DM1(ねじ開始径)
開始点でのねじ径。
DM2(ねじ終了径)
終了点でのねじ径。
APP(走り込み長さ)
走り込み長さ(符号なし)。
ROP(走り出し長さ)
走り出し長さ(符号なし)。
TDEP(ねじ深さ)
ねじ深さ(符号なし)。
FAL(仕上げ代)
仕上げ代(符号なし)。荒加工後に一括で除去される。
IANG(切り込み角度)
切り込み角度(「+」で片面切り込み、「−」で交互切り込み)。
切り込みを切削方向に対して直角にする場合、このパラメータをゼロに設定するか、省略(デフォルトでゼロ)します。
山のフランカーに沿って切り込む場合、このパラメータの絶対値は工具のフランカー角度の半分を最大とします。
NSP(開始点オフセット)
最初のねじ山の開始点オフセット(符号なし)。最初のねじ山の最初の切り込みがワーク外周のどの角度位置から始まるかを指定。0.0001〜+359.9999度。省略時は0度から開始。
NRC(荒切り込み回数)
荒切り込み回数(符号なし)。
NID(空切り込み回数)
空切り込み(アイドルパス)回数(符号なし)。
VARI(加工タイプ)
ねじ加工タイプの定義(1〜4)。
VARIパラメータで内径/外径加工と、荒加工時の切り込み技術を指定。
1 = 外径 切り込み量一定
2 = 内径 切り込み量一定
3 = 外径 切削断面積一定
4 = 内径 切削断面積一定
NUMT(ねじ山数/多条数)
ねじ山数(符号なし)。多条ねじの条数を指定。
単条ねじの場合、このパラメータはゼロを割り当てるか、完全に省略します。
ねじ山はワーク外周に等間隔で配置され、最初のねじ山はNSPパラメータで決まります。
_VRT(逃げ戻り量)
初期直径に基づく可変逃げ戻り量、インクリメンタル(符号なし)。
_VRT = 0(未指定)の場合、逃げ戻り量は1 mm。
逃げ戻り量はプログラム単位系(インチ/メートル)に従います。
CNCマシン
- Sinumerik 840Dシステム変数命名規則マスター:覚えやすいルールとベストプラクティス
- Sinumerik 840D CNCプログラミング上級:高度なねじ切りサイクルを極める
- Sinumerik 840D オペレーターパネル完全ガイド:マスターへの道
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- Fanuc 21i/18i/16iでG76サイクルを用いた効率的な外径ねじ切り
- Sinumerik 840D CYCLE81:CNCプログラミングにおけるドリリング・センタリングサイクルのマスター
- シーメンス Sinumerik 808D CNC 制御マニュアル無料ダウンロード
- シーメンス Sinumerik 802D SL でのねじ切りマスター:CYCLE97 プログラミングガイド
- シーメンス Sinumerik 840D CYCLE81 ドリルサイクル:ステップバイステップ NC プログラミング例
- シーメンス Sinumerik L93 溝入れサイクル:溝加工サンプル NC プログラム
- シーメンスSinumerik RETコマンドの理解:特定ターゲットへの復帰