



溝フライス加工用サンプル ハイデンハイン CNCプログラム
図面/イメージ
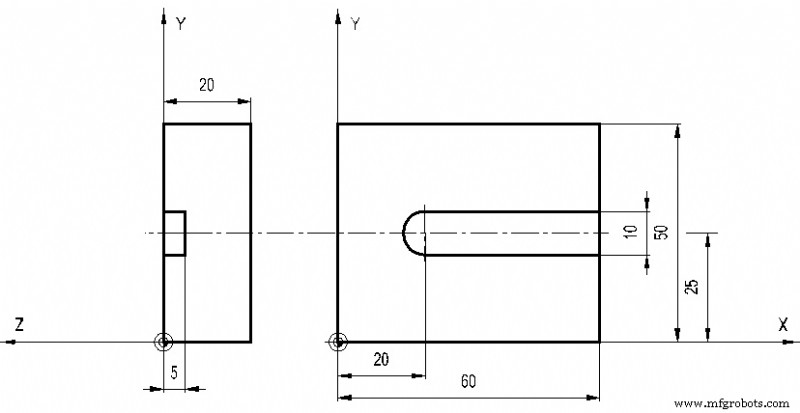
CNCプログラム
0 BEGIN PGM 1 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+50 Y+56 Z+0
3 TOOL DEF 1 L+0 R+5
4 TOOL CALL 1 Z S 2200
5 L X+57 Y+25 Z+2 R0 FMAX M03
6 L Z-5 R F80 M
7 L X+20 R F M
8 L Z+20 R F M
9 L X-40 Y+60 R F M02
10 END PGM 1
解説
ワーク中央付近 (X57 Y25) から X+20 方向へ直線溝を切削する最小構成プログラム。工具 φ10(R5)で深さ5mmの溝を1ストロークで加工します。
特徴
- 開始位置がワーク外 (X+57) にあり、溝開始点へ進入しながら切削
- 補正なし(Rのみ)で中心線パス
- ブロック8でZ+20まで一気に退避
実加工では溝幅=工具径の場合のみ有効。溝幅>工具径なら往復切削やサイクル機能が必要。また、X+57 は BLK FORM の X+50 を超えており、ワーク外からの進入を意図していると思われます。
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNCフライス盤の円弧補間:G02/G03 Gコード実践プログラム例
- CNCフライス盤プログラミング: 初心者向け実例ガイド
- Sinumerik 840/840C向け L930円ポケットフライス加工プログラム
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例
- ジーメンス シヌメリック 4軸フライスプログラム:実践的CNC例題
- CNCフライス盤 円弧加工例:G02 I・Jパラメータの使い方