



大量生産:プロセス、メリット、課題、未来トレンド
製品コンセプトを市場投入可能なアイテムへ変える—サイズに関わらず—のは複雑な旅路です。スーパーで同一の缶、家電、玩具が棚に並ぶ光景を見るとき、あなたは大量生産の力を目撃しています。
大量生産はアセンブリライン、自動化、標準化部品を用い、大量の均一製品を迅速かつ低コストで提供します。多くの製品へのアクセスを民主化する一方、品質管理、サプライチェーン強靭性、環境スチュワードシップへの注目ももたらします。
本ガイドでは、大量生産を駆動する原理、提供する具体的メリット、製造業者が直面する一般的障壁、新技術による業界再編について探ります。
大量生産とは
大量生産とは、アセンブリラインまたは高度自動化を用いた標準化アイテムの大規模製造です。材料フローを綿密に調整し、厳格な品質検査を実施し、労働を高度に専門化された役割へ分割することで、企業は同一製品を驚異的な速度で生産可能となります。
歴史的に大量生産のルーツは19世紀末〜20世紀初頭、弓製造と造船における標準化の出現に遡ります。今日、同じ原理がスマートフォンから自動車部品まで適用され、ロボティクス、CNC工作機械、産業用IoT(IIoT)により可能となっています。
大量生産 vs バッチ生産
バッチ生産は設定数量を1ランで生産し、柔軟性ある一方スループットは遅い。対照的に大量生産は連続稼働し、規模の経済を最大化し同一ユニットの安定供給を維持します。
大量生産 vs ジョブショップ製造
ジョブショップは専門スキル要求の小規模カスタムジョブを扱う。柔軟性を量より優先し、大量生産の高量・低コストモデルと比較し単位コスト高騰。
大量生産 vs マスカスタマイゼーション
マスカスタマイゼーションは大量生産の効率と製品パーソナライズ能力を融合。モジュラープラットフォームとデジタル設計ツール活用で、メーカーは規模犠牲なくバリエーション(色、機能)提供可能。
大量生産の歴史的進化
標準化の初期証拠は古代中国の弓部品とカルタゴ造船所に見られる。産業革命で蒸気動力と機械化工具が概念を加速し、1913年ヘンリー・フォードのアセンブリラインがモデルTを前例なき速度で生産する頂点に達しました。
現代工場ではロボティクス、CNC加工、IIoTを統合し、生産サイクル洗練、トレーサビリティ強化、リアルタイム予知保全を支援しています。
大量生産の発明者
ヘンリー・フォードがアセンブリラインを普及させた一方、互換部品の概念は彼より古く、19世紀銃器製造に起源。フォードの改良が自動車分野へスケールし、現在EV等へ応用されるモデル確立。
大量生産の初期形態
カルタゴやヴェネツィア工廠等の古代造船所は、反復プロセスと標準部品で艦隊建造—現代アセンブリラインの先駆け。これら実践は分業と部品均一性の効率向上を浮き彫りにしました。
産業革命の影響
蒸気動力と精密工学で互換部品実現、連続フロー生産への道開く。集中工場が調整促進し日産出力増大、現代大量生産原理の基盤築く。
工場電化
蒸気を電動モーターへ置換し、工場をよりコンパクトに、機械速度向上、精度改善。電化で各ステーションの独立かつ同期運転可能、スループット向上とダウンタイム削減。
現代技術変革
ロボティクス、CNC工作機械、3Dプリント、IIoTが生産加速しつつ精度確保。予測分析とリアルタイム監視で廃棄削減、スケジュール効率化、市場需要への迅速適応実現。
大量生産の主要原則
- 分業 — 特定タスク割当で速度最大化
- 標準化 — 統一部品で組立簡素化、エラー削減
- 機械化/自動化 — 機械が反復タスク実行、スループット向上
- 連続フロー — シームレス移動でボトルネック防止
- 品質管理 — 定期検査で一貫基準確保
- 規模の経済 — 大量で単位コスト低減
大量生産のメリット
- 高精度 — 自動化で安定品質
- 単位コスト低減 — 大量生産で費用圧縮
- 高速生産 — アセンブリラインでサイクル短縮
- 効率的資源活用 — 最適化プロセスで廃棄削減
- 拡張性 — システムが迅速に出力拡大可能
大量生産のデメリット
- 高い初期資本 — 自動化とプラント建設に高コスト
- 非柔軟性 — 設計変更に金型改修必要
- 品質波及 — 一欠陥が広範囲に拡散
- 作業者不満 — 反復作業でモラル低下
- 環境負荷 — 高資源消費と廃棄(未管理時)
大量生産の仕組み
大量生産は構造化ワークフローに従う:計画、設計、材料調達、生産、品質管理、包装、配送。ERP/MESシステムが各段階監視、リアルタイム調整とトレーサビリティ確保。
大量生産プロセスの主要段階
- 初期計画 — 目的とスケジュール設定
- 設計・開発 — 試作と設計確定
- 材料調達 — 原材料調達と検証
- 生産 — 自動化プロセスで組立
- 品質管理 — 複数段階で検査
- 包装・配送 — 出荷準備
設計と開発
- 目的と機能性定義
- 大量生産対応材料選択
- シームレス組立へ部品標準化
- 前サイクルからのフィードバック取り込み
- 効率的ライン組立計画
原材料調達
- コスト削減へバルク調達
- 到着時品質検査
- 信頼できるサプライヤー関係構築
- 生産スケジュールと物流調整
生産計画
- タスクスケジュールとワークステーション割当
- データ駆動型予測活用
- 能力計画統合
- サプライチェーン予備計画策定
- テストで設計検証
分業
- 作業者/機械へ特定タスク割当
- スキルとタスクマッチング
- 移行時間最小化
- 明確な指示提供
- 設計変更への柔軟性維持
機械化と自動化
- 専用ロボティクスとコンベア採用
- センサーとIIoTでリアルタイム監視実装
- 生産性向上と人件費削減
- 定期メンテナンススケジュール
- 継続的効率改善へ注力
品質管理
- チェックポイントでの継続検査
- マシンビジョンとAOIツール導入
- 三本柱アプローチ採用:入荷、工程内、最終QC
組立
- 順序立て標準化プロセス遵守
- ワークフローバランスで遅延防止
- デジタル作業指示活用
テスト
- 包括的機能テスト実施
- データ分析で不良管理
- 信頼性へストレステスト実施
包装と出荷
- 包装自動化で速度と一貫性確保
- パレットとバーコードでトレーサビリティ
- 自動仕分けで配送最適化
フィードバックと継続改善
- データ活用でプロセス洗練
- 作業者インサイト参画
- 定期プロセスレビュー実施
- リアルタイム分析でプロアクティブ調整
大量生産に依存する産業
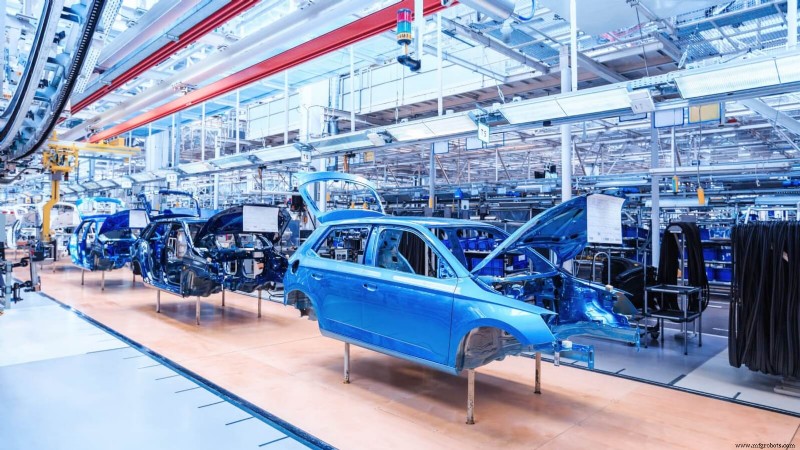
- 自動車・輸送 — 高量アセンブリライン
- 電子機器・消費財 — 高速高品質出力
- 食品・飲料 — 自動包装と加工
- 医薬品 — 厳格QCと法規制準拠
- 衣料・繊維 — 自動裁断と縫製
必須ツールと機械
- CNC工作機械、ダイカスト機、産業用ロボットで精密作業
- 溶接、組立、ピックアンドプレース用ロボットアーム
- 連続フロー維持の高度コンベアシステム
- 制御・監視機器 — SCADA、センサー、IIoTデバイス
- 製造実行システム(MES)でデータ統合
材料加工・成形ツール
- 金属・プラスチック用CNCフライス、旋盤、研削
- 大量プラスチック部品用射出成形機
- 複雑金属部品用ダイカスト機
- プレス機で打ち抜き、パンチ、曲げ
- 連続プロファイル用押出機
切削・溶接設備
- レーザー、プラズマ、ウォータージェットカッターで精密切削
- スポット、アーク、レーザー溶接機で強固接合
組立・自動化機械
- 反復作業用産業用ロボット
- 材料フロー用自動コンベアとAGV
- 精密組立用ロボットアーム
- 適度なカスタマイズ用プログラマブル組立ステーション
品質管理・検査ツール
- 高速欠陥検出用マシンビジョンシステム
- 寸法精度用三次元測定機(CMM)
- 内部検査用X線・超音波試験機
- 高速検査用自動光学検査(AOI)システム
- 早期欠陥検出用予測分析
包装・搬送設備
- 高速一貫性用自動包装機
- 効率スタック用パレタイジングロボット
- トレーサビリティ用ラベリング・バーコードシステム
- 配送効率用自動仕分け
- 正確な出荷予測用統合追跡
プロセス監視・制御ツール
- 集中制御用SCADAシステム
- リアルタイム監視用スマートセンサー
- 予測分析用産業IoTデバイス
- タスク自動化用PLCシステム
- ライン最適化用自動スケジューリング
主要業績指標
- スループット — 単位時間あたり生産数
- サイクルタイム — 1生産サイクル所要時間
- 総合設備効率(OEE) — 可用性、速度、品質を統合
- 不良率 — 不良品割合
- リードタイム — 受注から納品まで
- 在庫回転率 — 原材料と完成品移動速度
一般的課題
- サプライチェーン混乱で生産停止リスク
- 設備ダウンタイムでコスト増大
- 反復役割での作業者エンゲージメント困難
- 法規制変更で高コスト調整必要
- 過剰生産で余剰在庫発生
- 不十分QCでリコールリスク
- 不正確予測で需給ミスマッチ
大量生産は品質を損なうか?
適切に管理されれば、大量生産は高品質維持可能。自動検査、頻繁チェック、厳格QCプロトコルで広範囲欠陥防止、数千単位での一貫性確保。
効率に影響する要因
- プロセス最適化でボトルネック除去
- 信頼性機器でダウンタイム削減
- 熟練労働力で迅速トラブルシュート
- 連携サプライチェーンで遅延防止
- 高自動化レベルで精度と速度向上
大量生産のコスト
フル稼働施設は自動化レベルと規模により$500,000〜$1億超。初期投資大ながら、規模の経済と自動化で長期的に単位コスト低下。
- 機械と自動化
- プラントレイアウトと建設
- スタッフ教育
- 法規制準拠
- アセンブリライン精密工具
- 施設改修
- 標準化用工具
- 在庫と物流システム
労働者への影響
大量生産は機械操作からメンテナンスまで技術スキル要求の雇用創出。しかし反復作業でモラル低下懸念。企業はクロストレーニング、人間工学ワークステーション、高スキル役職へのキャリアパス提供で対策。
大量生産は賃金を下げるか?
自動化で低スキル労働依存度低下、機器プログラミング/保守の熟練技術者需要増大。労働保護強い地域ではこれら役職で賃金安定・上昇。
労働条件
高速ラインは厳格安全プロトコル必須。現代プラントは人間工学、定時休憩、継続安全教育投資で傷害リスク低減、生産性維持。
環境影響
- 高エネルギー消費、多くは化石燃料由来
- 産業廃棄物:スクラップ、不良品、包装材
- 輸送排出と潜在的過剰生産廃棄
多くのメーカーが持続可能実践—省エネ機器、リサイクル、エコ材料—採用で影響緩和。
廃棄物削減
- 過剰生産排除
- 厳格QCで不良最小化
- 精密加工で材料使用最適化
- スマート包装で過剰削減
グローバルサプライチェーン動態
大量生産はグローバル調達依存。地政学的緊張から自然災害まで、ジャストインタイム在庫依存ラインを停止させる混乱要因多数。強固なサプライヤー関係と多様化調達でリスク軽減。
法規制・コンプライアンス状況
メーカーは安全、労働者保護、環境規制準拠必須。違反は罰金、リコール、操業停止招くため、規制遵守は不可欠。
未来トレンド
次世代大量生産の中心は自動化、持続可能性、パーソナライゼーション。
- インダストリー4.0とスマートファクトリー — AI駆動自動化
- IIoTによる予知保全
- 持続可能性施策 — 省エネ、カーボン削減
- マスカスタマイゼーション — 標準生産とオンデマンドパーソナライズ融合
結論
大量生産はグローバルサプライチェーンの背骨であり続け、手頃で高品質な製品を大規模提供します。しかし速度だけでは不十分;品質、柔軟性、持続可能性も同等に重要です。
AI、自動化、予測分析を採用することで、メーカーは廃棄削減、効率改善、進化する消費者期待への対応が可能となります。
3ERPでは精密製造を専門とし、10万個超のCNC加工部品納入実績。厳格公差と厳しい検査で、全コンポーネントが最高基準を満たすことを保証。試作から本格量産まで、専門知識で設計を信頼性高い現実へ変換します。
CNCマシン
- 精密CNC G01角度プログラミング: 角度、半径、面取りのマスター
- 木工CNCルーターでツールセンサーを使う方法
- 航空宇宙向け精密レーザー彫刻:安全性と品質を確保
- AutoCAD解説:仕組みと産業応用
- 初心者向けCNCプログラミング: インタラクティブ ドラッグ&ドロップ ゲーム
- ハース財団、戦略的投資と奨学金で米国製造業を強化
- ECS G81 標準ドリリングサイクル:精密データ入力とパラメータ設定
- 直線・曲面エッジ対応プロフェッショナル手動エッジバンディングマシン─高品質木工ツール
- 高度なCNC加工サービスで精度と革新を実現:現代製造業の必須技術
- 一流メーカーがCNC工作機械メンテナンスを重視する理由:実証済み戦略とベストプラクティス
- CNC機械技師の安全:安全なワークショップのためのベストプラクティス