



ジュエリーにおける3Dプリント:技術がデザイン、生産、カスタマイズを変革
ジュエリーは芸術、技術、個性の融合です。3Dプリントがこれら要素を最先端テクノロジーと融合し、かつて不可能だったデザインを解き放ちます。
高解像度プリンターが複雑なコンセプトをより速く、より少ない廃棄物で具現化。かつて数週間の手彫りを要したデザインが、デジタル作成、プリント、仕上げで短時間に完結—顧客期待する職人的品質を維持しながら。
さらに3Dプリントは創造の地平を拡大し、デザイナーが複雑幾何学、ネガティブスペース、軽量ラティス等、従来工法では困難だった構造へ挑戦可能にします。
本記事では、3Dプリントがジュエリーデザイン、製造、パーソナライゼーションをどう再構築するか、熟練ジュエラーと新規イノベーター双方にとっての意味を探ります。
3Dプリント前の伝統的ジュエリー製造
歴史的にジュエリーは手彫り、ロストワックス鋳造、ダイストライキング、電鋳で手作業製作。これら技法は卓越した技術要求し、単一ピースに数日〜数週間費やす。設計の一貫再現は困難;ミスはしばしば最初からやり直し意味した。
これら職人技法は今も評価される一方、大ロットの初期コスト削減と生産効率化で現代アプローチが補完しつつあります。
デジタルアプローチと伝統ジュエリー製造の融合
3Dプリントは伝統ワークフローへシームレスに統合され、業界を定義する職人技を置換でなく拡張します。
デジタルツールで詳細なワックス/レジンパターンを数時間生成、手作業大幅削減。仕上げ段階—研磨、手作業ディテール—は依然熟練職人頼み、人間の手触り保持。
設計エラーは今や容易かつ安価に修正可能、伝統工法の高リスクなしで独立クリエイターも大手メーカーも自由に実験可能。
ジュエラーと顧客への主なメリット
3Dプリントは速度、カスタマイズ、コスト削減を提供。
- 試作時間が数日から数時間へ短縮、クライアント承認加速
- 複数複雑パターンを単一ランで製造、小ロットとマスカスタマイズ両対応
- 材料廃棄劇的削減、オーダーメイド品をより手頃に
- 高解像度プリンター(25ミクロンディテール)で手作業不可能なフィリグリー構造実現
- 迅速な反復でクライアントが複数バリエーションを短時間確認・調整、ロイヤルティとリピート促進
パーソナライズとオーダーメイド創作
3Dプリントでデザイナーは真に唯一無二のピース—婚約指輪、伝統品更新、記念品—をCADモデル調整のみで製造可能。複雑な刻印、フィリグリー、カスタム形状がルーチン化、独立ブランドに明確な優位性。
拡張された設計自由度
デジタル設計が幾何学的制約を多数除去、インターロック部品、中空コア、手作業では不可能な有機形状実現。0.5mm以下フィーチャー達成可能、美観損なわず最小材料使用実現。
高速試作と容易な修理
予備モデルを1〜2時間でプリント、即座フィードバック獲得。破損/変更箇所—クラスプ等—を精密再プリント、迅速正確な修理実現。
生産効率向上
小規模スタジオも大手メーカーも効率的スケール運用可能。複数ビルドで月産500〜2,000ピース達成。マスターモデルでゴム/シリコーン金型作成、高再現性鋳造実現し労働削減。
独立デザイナーの競争優位性
3Dプリントで参入障壁低下:工具投資減、学習曲線短縮、設計迅速反復可能。オンデマンドプリントサービスで初期コストさらに削減、設計と直販に集中可能。
材料選択
デザイナーは通常、ロストワックス鋳造で金、銀、真鍮、青銅鋳造時にクリーンに焼失しディテール保持するキャスタブルレジン使用。直接金属プリントには粉末床溶融で完全仕上げピース可能だが高コスト。プラスチックレジン/ナイロンは軽量試作に最適。
最適化された重量
壁厚と内部構造調整で金属使用量削減、コスト低減、より軽量快適なピース創出。ラティス構造で強度維持しつつ嵩張り削減。
3Dプリントジュエリーのプロセスと技法
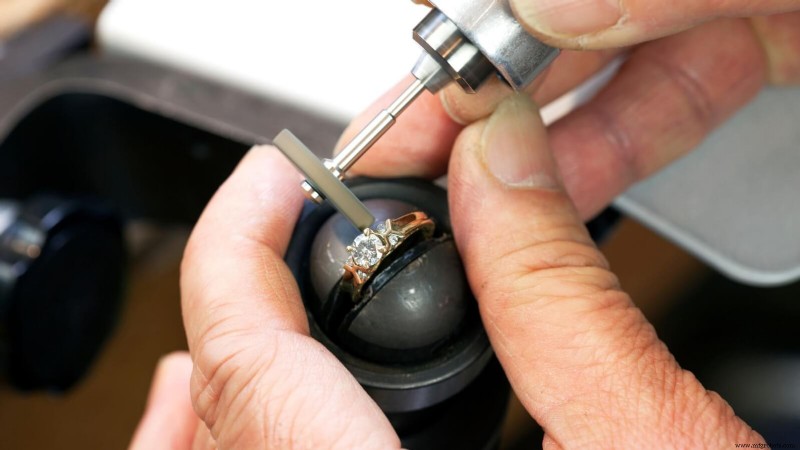
ワークフローはデジタル3Dモデルから開始、ワックス/レジンパターンとしてプリントしロストワックス鋳造へ。代替法に粉末床溶融による直接金属3Dプリント、大量生産用ゴム金型製造あり。
ジュエリー部品の直接3Dプリント
層積み金属プリントで金型製作バイパス、金/銀/プラチナで複雑デザイン実現。しかし細工ジュエリー基準満たすため大幅後処理—サポート除去、研磨—必要。
3Dプリントパターンによるインベストメント鋳造
3Dプリントワックス/レジンパターンが複雑ディテールを金属へ転写、廃棄物削減と迅速反復実現。クリーン焼失レジンで残渣防止、スムーズ金属流動確保。
ロストワックス鋳造と金型製作
高解像度マスターで170℃以上耐久のシリコーン/ゴム金型作成。複雑デザインの効率的反復生産可能。
金属3Dプリント(貴金属含む)
直接金属レーザー焼結で貴金属粉末からピース構築。コスト高ながら鋳造ステップ排除、前例なき設計自由度提供。
ジュエリー向けCNC vs 3Dプリント
CNCフライスは幾何学形状に優れるが廃棄物多;3Dプリントは層積みで材料追加、複雑内部構造と高速試作実現。多くのジュエラーが両者融合で最適結果獲得。
ジュエリーモデリング向け主要ソフトウェアと設計ツール
ジュエリー特化CADソフトはリングサイズテンプレート、プロングセッティング、フォトリアルレンダリング提供、デザイナーとクライアントが最終ピースを精密プレビュー可能。パラメトリック設計で意図保持しつつ寸法迅速変更可能。
適切なCADプログラム選択
直感的UI、ジュエリーライブラリ、STL/OBJエクスポート、リアルタイム材料シミュレーション搭載ソフト選択。トライアル/クラウドベース選択肢で初心者コスト抑制。
プリント前考慮事項
壁厚検証、サポート追加、アンダーカット回避、スライシングソフトでオリエンテーション/スケールチェック。適切シミュレーションで失敗防止、後処理削減。
プリンターと材料オプション
ディテールと鋳造性でレジンベースSLA/DLPプリンターが主流。金属粉末床溶融は直接金属プリント可能だが高コスト。FDMプリンターは大型シンプルピース向け。
レジンプリンターは今や8K解像度達成、設計境界拡大。ワックスライク材料ジェッティングで残渣削減、鋳造品質向上。
特殊ワックスとキャスタブルレジン
低灰分レジン(15〜30%ワックス)クリーン焼失、微細ディテール保持。機械的強度で繊細構造支える必要あり。メーカー指針に従い後硬化で安定化。
金属フィラメントと粉末
金属含有フィラメントは焼結必要;フルメタル粉末プリント(選択的レーザー溶融等)で完全仕上げピース。サポートと研磨が表面品質に必須。
ゴム金型レジンとその他材料
高温レジンでディテール捕捉の硫化ゴム金型製造。フレキシブルレジンでイヤリングバック等曲げ可能部品。高ワックス含有レジンで鋳造忠実度最適化。
プリンター選定基準
解像度(≤25µm)、バッチ生産用ビルドボリューム、材料互換性、メンテナンス容易性を優先。
インハウス vs 外注プリント
自社保有で完全管理可能だが初期コストと教育必要。外注で初期投資削減、材料多様性提供、新規デザイナーや少量ランに最適。ハイブリッド—試作インハウス、量産外注—で効率最大化。
実践ガイドライン、コスト分析、ベストプラクティス
3Dプリント成功統合のため以下ステップ実行:
- 効率化ワークフロー確立:CAD→3Dプリント→後処理→仕上げ
- 手彫りvs 3Dプリントの損益分岐分析、時間と廃棄物考慮
- 主要指標追跡:プリント単価、月産出力、リビジョン頻度
- ボトルネック回避へ生産段階スケジュール
成功のための必須要件
- ジュエリー特化CAD習熟とリングサイズ/ジェムセッティング理解
- 信頼性機器:適切3Dプリンター、焼失窯、研磨工具
- プリンター設定習熟—層高、露光—で失敗回避
- 一貫メンテナンス:清掃、レジン交換、キャリブレーション
一般的制限と落とし穴
- レジン臭対策;UV硬化と適切換気使用
- 反りリスクの過度薄肉部回避
- 焼失時ヒューム排気確保
- プリンター定期キャリブレーションと消耗品交換
時間とコスト削減の試算
- 人件費vsプリントコスト:手彫り時間×賃金率vs高速サイクルと材料費
- デジタル修正で高コスト手戻り排除
- 高バッチ出力で単価削減
- 再利用可能レジン/粉末で最小廃棄
試作からスケール生産へ
- 迅速試作、マスターパターンで金型複製し量産
- デジタルファイルで一点物から大量生産へ即座スケールアップ
- 需要増に合わせプリント能力増強や自動タンブラー段階的導入
経験則とプロのコツ
- 可視面へのサポート接触最小化へ設計配向
- 繊細部品に0.6〜0.8mm壁厚使用
- 材料別研磨調整;サンプルプリントでテスト
- 全プリントパラメータ文書化で一貫性確保
新進デザイナーへの機会
- オンデマンド製造で在庫リスク排除
- 迅速CAD編集でトレンド/クライアント要望対応
- Eコマースとクラウドファンディングで需要検証後量産
- 量産ブランドと競合する複雑パーソナライズ品に注力
創造的インスピレーションと未来革新
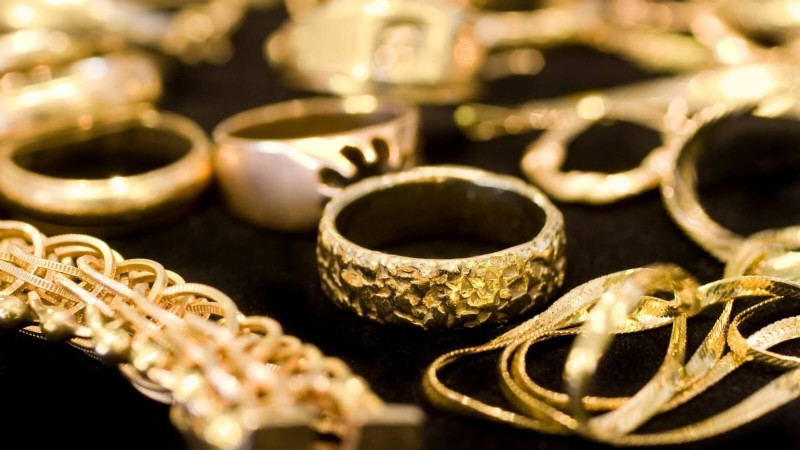
現代ジュエリーはラティス構造、自然着想フォルム、手作業不可能な複雑幾何学を採用。アルゴリズミックパターン生成とAI設計ツールで重量最適化、バリエーション提案、創造プロセス効率化。
マルチマテリアルプリントで剛性と柔軟要素融合、動的着用可能ピース実現。高度後処理—電鋳、ナノコーティング、精密研磨—で仕上げさらに洗練。リアルタイムセンサー搭載未来プリンターで偏差自動補正、精度向上へ。
3Dプリントジュエリーの耐久性は?
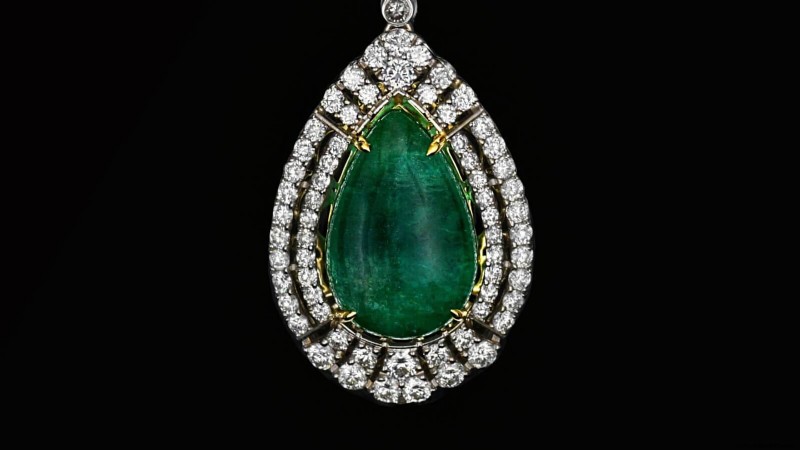
金属粉末溶融またはインベストメント鋳造でプリントされた貴金属は、伝統鋳造品と同等強度。研磨金属表面が日常摩耗耐性;保護コーティングで長寿命化。
レジンジュエリー耐久性は多様:キャスタブルレジンは鋳造前脆弱、高強度フォトポリマーは耐傷性あり。適切壁厚とサポートで長期性能向上。
アニーリング等後処理で内部応力緩和、耐久性向上。定期洗浄と適切保管で複雑デザイン保存。
3Dプリントは創造性を制限するか?
いいえ。積層造形は手彫りの限界を超え可能性拡大。サポート構造と最小壁厚が一部制約課すも、現代プリンターとスライシングソフトで緩和。反復テストで高品質最終品確保。
典型ピースのプリント時間は?
プリント時間は複雑度、層高、後処理依存。シンプルリング1〜2時間;複雑ペンダント/マルチコンポーネント設計で4〜8時間。洗浄、硬化、サポート除去で30〜60分追加。鋳造、研磨、石留めで追加時間必要だが、全体ワークフローは手彫りより高速。
結論
3Dプリントがジュエリー創造を再定義。伝統職人技と先端技術融合で、デザイナーは複雑カスタムピースをより速く、より少ない廃棄物で製造可能。結果、創造性と効率性報われるより豊かでパーソナライズされた市場誕生。
よくある質問
3Dプリントジュエリー市場規模は?
世界の3Dプリントジュエリー市場は着実成長、2020〜2024年で約20億ドル増予測。カスタマイズ需要と高速生産が拡大牽引、技術向上で更なる成長見込み。
金ジュエリーを3Dプリントできるか?
はい。最常用ルートは3Dプリントワックス/レジンパターン使用のロストワックス鋳造。金粉末直接金属プリントも可能だが専門機器と高コスト必要。後処理—タンブリング、研磨、メッキ—で完璧仕上げ確保。
肌接触に安全な金属/材料は?
医療グレードステンレス、スターリングシルバー、特定金合金は一般的安全。真鍮、青銅、銅は酸化し肌変色させるためコーティング(ロジウムメッキ等)必須。レジンジュエリーは密封/コーティングで刺激防止;一部キャスタブルレジンは生体適合性謳う。適切研磨で摩耗と異物混入低減、肌刺激最小化。
CNCマシン
- 2024年広交会 トップ10 CNCルーターメーカー
- プレミアムかつコスト効率に優れたプラスチック射出成形サービス
- レトロフィットCNCマシン選定の決定版ガイド
- 無垢材ドア向け全自動4面切断機─高速・精密・楽々搬入出
- ミニ6090 2×3フィート木工ホビーCNCルーター、ホンジュラスへ短納期納入
- ベラルーシのお客様レビュー:金属加工用トップファイバーレーザー溶接マシン - 信頼のサプライヤー
- CNC機械加工完全ガイド:現代製造における基礎から応用まで
- 米国の投資家、中国でプレミアムCO2レーザー彫刻マシンを探求
- 機械加工工場の生産性と収益性を実証済み戦略で向上
- GE シリーズ Fanuc 0-MC G/M コード 完全リファレンス - EMCO WinNC
- プラスチック射出成形サービスの主なメリットを発見