



ガルバニゼーション解説:プロセス、種類、メリット、用途
橋梁、自動車、果ては家を支える釘まで、驚異的ペースで腐食崩壊する光景を想像してください。ガルバニゼーション(亜鉛メッキ)がその脅威に対抗し、防錆・防食亜鉛被膜で鋼鉄寿命を延ばします。
建設、自動車、インフラ等多セクターでガルバニゼーション不可欠に。2023年世界亜鉛メッキ鋼市場988億ドル、2032年1,660.9億ドル到達予測—年率5.9%成長。亜鉛の犠牲陽極役割で優先腐食し、基材金属保護。
最広採用ホットディップガルバニゼーション、厚く耐久被膜でコスト効率良く、家庭用器具から巨大橋梁梁まで幅対応。
ガルバニゼーションとは
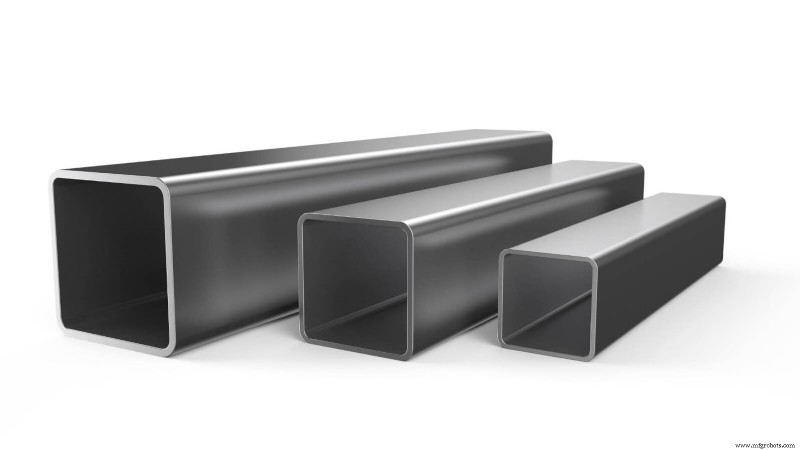
ガルバニゼーションは鋼/鉄へ亜鉛層適用し酸化防止。亜鉛が電気化学的に優先腐食し、基材守るバリア形成。ホットディップ主流ながら、電気ガルバニゼーション、シャーディング等他技法が特殊ソリューション提供。
保護被膜で建設梁から道路標識まで寿命延伸、特徴的「スパングル」模様は良形成亜鉛層示し、傷ついても保護継続。
ガルバニゼーション簡史
プロセスは1700年代半ば、ルイージ・ガルバーニの生体電気研究に因み命名。近代ガルバニゼーション初特許1836年スタニスラス・ソレル、英国ウィリアム・クロフォード追随。1850年亜鉛消費年1万トン到達、欧州急速工業化牽引。
初期例:英国博物館蔵17世紀インド鎧、亜鉛保護長期関連性実証。
ガルバニゼーション仕組み
油、汚れ、酸化物除去の徹底洗浄で開始。金属を約450℃(850°F)溶融亜鉛浸漬、冶金学的結合形成。亜鉛層傷ついても犠牲腐食で基材金属保護継続。
ガルバニゼーション背景化学プロセス
ガルバニック腐食利用:亜鉛電気化学的活性高く陽極役割、優先腐食。電解質で反応加速、酸化亜鉛パチナ形成で鋼さらに保護。
ガルバニゼーション段階
- 洗浄/脱脂:有機残留物除去
- 酸洗い:酸浴でミルスケール/酸化物除去
- 水洗:残留酸除去
- フラックス処理:酸化防止と密着促進
- 溶融亜鉛浸漬:核心結合ここ発生
- 冷却/焼入れ:亜鉛層固化
- 検査:均一性と厚み検証
ガルバニゼーションメリット
ガルバニゼーションはステンレス鋼凌駕する多シナリオでコスト効率良く低メンテナンスソリューション提供。亜鉛被膜が衝撃、輸送ダメージ、過酷環境耐性、ライフサイクルコスト削減。持続可能性支援:ガルバニゼーション鋼完全リサイクル可能、亜鉛強力密着で長期性能確保。
ガルバニゼーション防錆メカニズム
二重メカニズムで金属保護:
- バリア効果:亜鉛物理的に水分、塩分、酸素遮断
- 犠牲効果:被膜破損時亜鉛優先腐食、鋼保護
時間経過で酸化亜鉛パチナ形成、腐食さらに減速。傷後も周囲亜鉛保護継続。
ガルバニゼーション工法
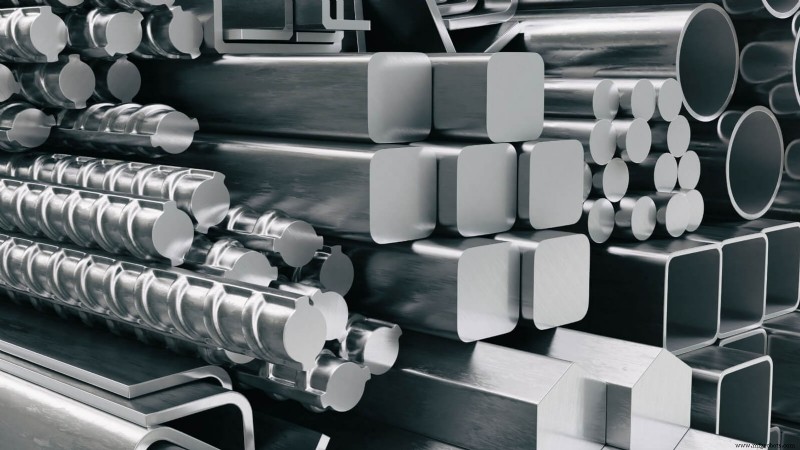
- ホットディップガルバニゼーション:溶融亜鉛浸漬
- プリガルバニゼーション:シートメタル連続被膜
- 電気ガルバニゼーション:電流で亜鉛析出
- シャーディング:亜鉛粉末熱拡散
- ガルバニール:ホットディップ後アニーリングで亜鉛-鉄合金化
- 熱拡散ガルバニゼーション:シャーディング類似、大型部品向け
ホットディップガルバニゼーション
コアステップ:
- 洗浄とフラックス処理
- 溶融亜鉛(~450℃)浸漬
- 冷却固化
用途:建設梁、フェンス、自動車部品。
利点:大量コスト効率、高速処理、厚い耐久被膜、多様形状対応。
欠点:厚み変動、高張力鋼で水素脆化リスク。
プリガルバニゼーション
シートメタル/コイル用。鋼が連続ラインで溶融亜鉛浴通過。
用途:チューブ、フレーミング部材等均一エコノミカル被膜要求品。
利点:高スループット、均一被膜。
欠点:切断/溶接後非被膜鋼露出;厚肉部不向き。
電気ガルバニゼーション
電気化学析出で精密厚み制御、美観/中程度耐食製品向け。
用途:自動車パネル、電気筐体。
利点:滑らか均一仕上げ;精密制御。
欠点:薄い被膜;設備コスト高。
シャーディング
密閉ドラム内亜鉛粉末熱拡散、小型複雑部品向け。
用途:ファスナー、ハードウェア。
利点:均一被覆、ネジ/複雑形状優秀。
欠点:ホットディップより低速;精密温度管理必要。
ガルバニール
ホットディップガルバニゼーション+アニーリング、亜鉛-鉄合金で塗装密着改善。
用途:自動車部品、家電。
利点:強靭被膜、優秀塗装性。
欠点:追加アニーリングでコスト増;マット仕上げ全美観不適。
メカニカルメッキ
非加熱で小型部品へ亜鉛結合コールドワークプロセス、ネジ/ファスナー最適。
用途:電気部品、デリケートハードウェア。
利点:複雑形状均一被覆;熱変形なし。
欠点:薄い被膜、大型構造物保護弱。
連続ガルバニゼーション
現代生産ライン不可欠鋼シート/ワイヤー高速被膜。
用途:自動車ボディパネル、建材、家電。
利点:高スループット、均一品質。
欠点:平板/線材限定;切断後露出要保護。
熱拡散ガルバニゼーション
シャーディング別名、高温で金属表面へ亜鉛拡散。
用途:ギア、ファスナー、複雑工具。
利点:複雑形状優秀被覆;優れた耐摩耗/耐食性。
欠点:低速;精密制御必要。
ガルバニゼーション必要工具
- 溶融亜鉛浴:ホットディッププロセス核心媒体
- 酸洗/フラックス槽:表面準備
- 天井クレーン/コンベア:重量部品搬送
- 温度計/厚みゲージ:浴温度と被膜厚監視
- 耐熱手袋、エプロン、アイ/フェイス保護:作業者安全
- 換気システム:ヒューム制御
- 脱脂剤/機械研磨材:表面洗浄
主要ガルバニゼーションパラメータ
- 浴温度(~450℃)
- 浸漬時間
- 鋼表面状態
- 浴組成・フラックス濃度
- 浴攪拌
- 引き上げ速度
- 冷却速度
- 鋼厚・組成
- 環境条件
ガルバニゼーション可能材料
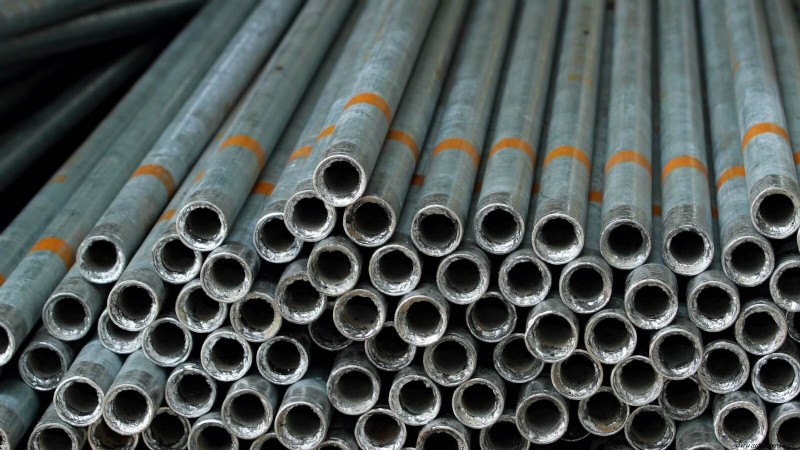
- 鋼(軟鋼、構造用、高張力)
- 鉄基合金
- 一部銅基合金(熱拡散経由)
- 高張力鋼(水素脆化回避特殊アプローチ必要)
- 純鉄(稀)
- 非鉄金属(通常異なる保護被膜使用)
ガルバニゼーション一般用途
- 建設フレームワーク、バルコニー、階段、街路家具
- インフラ:街灯、ガードレール、高速道路標識
- 自動車:車体、アンダーキャリッジ
- 農業:フェンス、穀物サイロ
- 配管:40〜50年持続パイプ
- 過酷環境曝露産業機器
- 海洋/沿岸構造物(高塩分曝露)
- 電子機器/家電(電気ガルバニゼーション美観仕上げ)
潜在的デメリット
- 高張力鋼水素脆化
- 被膜厚不均一
- 事後加工(切断/溶接)時露出
- 美観懸念(粗い表面)
- 湿潤条件下新規被膜白錆
- 被膜厚で寸法公差影響可能
処理時間
実浸漬のみ秒〜分、但全ワークフロー—洗浄、酸洗い、フラックス、浸漬、冷却、検査—で延長。
- 準備はサイズ依存で数時間
- 浸漬時間は厚み/タイプ依存
- 後処理に冷却/検査含む
影響要因:生産規模、品目複雑性、検査厳格度。
ガルバニゼーション鋼寿命
典型耐用年数25〜50年;低腐食土壌で75年達する場合も。寿命は被膜厚、環境曝露、メンテナンス、材料グレード依存。
- 被膜厚(G01〜G360クラス)期待寿命相関
- 過酷沿岸/工業環境で寿命短縮
- 定期メンテナンス/保護トップコートで延命
- クラス1厳しい条件で2〜11年;クラス3穏やか環境で30年以上
- 沿岸域塩分/湿気で追加保護必要
ガルバニゼーション時安全対策
- 耐熱手袋、ゴーグル、フェイスシールド
- ヒューム制御換気
- 酸/フラックス溶液安全取扱
- 定期設備メンテナンス
- 水素脆化リスク包括的教育
- 溶接時亜鉛ヒューム吸入回避予防
- 飛散防止へ厳格温度監視
一般的問題と欠陥
- 無被膜部:不十分洗浄/フラックス。対策:徹底表面準備
- 過剰亜鉛垂れ:不適切引き上げ速度。対策:速度精密制御
- 歪み/変形:不均一加熱/冷却。対策:均一熱管理
- 白錆:硬化前湿潤保管。対策:乾燥環境保管
- ピンホール/粗被膜:浴不純物。対策:浴純度維持
- 溶接スラグ/塗料残渣が結合阻害
- 湿潤保管汚れ要慎重乾燥
ガルバニゼーション鋼 vs ステンレス鋼
コスト、耐食性、用途で選択。
- コスト:ガルバニゼーション鋼通常安価;ステンレス鋼クロム含有で高価
- 耐食性:ガルバニゼーション鋼中程度環境保護;ステンレス鋼海洋、酸性、極限条件で優秀
- 用途:ガルバニゼーション鋼建設、自動車、屋外構造物;ステンレス鋼医療、食品加工、海洋、高耐食設定
- 耐久性:ステンレス鋼頻繁メンテナンス不要長期強靭;ガルバニゼーション鋼定期検査/メンテ必要
ガルバニゼーション鋼識別
- 視覚:スパングル模様
- 火花試験:非亜鉛金属より少火花
- 腐食外観:白っぽい/鈍灰色錆
- 表面:新品時光沢金属グレー;風化時マット/パチナ
ガルバニゼーション鋼特性
- 大気腐食へ優秀耐薬品性
- 機械的強度大幅不変;耐摩耗性付与
- 磁性保持
- 亜鉛融点まで耐熱性
結論
ガルバニゼーションは単なる被膜でなく、鋼寿命延ばし、メンテナンスコスト削減、無数産業安全向上の保護戦略。建設、自動車、インフラいずれでも、適切ガルバニゼーション工法選択で性能と寿命大幅向上可能。
更深洞察或定制方案請諮詢金屬表面處理專家。3ERPは試作・少量生産専門、陽極酸化アルミニウム等耐食仕上げ専門知識提供。
よくある質問
1. ガルバニゼーション金属は時間経過で腐食するか?
はい、但亜鉛層大幅延命。寿命は環境、被膜厚、メンテナンス依存。過酷海洋/工業環境では厚層と定期検査推奨。
2. ガルバニゼーション鋼へ塗装可能か?
はい。適切表面準備—洗浄、プライミング、場合T-ウォッシュ/スイープブラスト—密着必須。エポキシ/アクリルウレタン塗料常用。
3. ガルバニゼーション鋼溶接可能か?
溶接可能但予防措置必要。溶接部付近亜鉛除去、ヒューム吸入回避換気、溶接後再ガルバニゼーション或亜鉛リッチ塗料塗布検討。
4. 錆上からガルバニゼーション可能か?
不可。亜鉛適切結合へ鋼完全錆/ミルスケールフリー必須。浸漬前酸洗い/フラックス必須。
CNCマシン
- ハイデンハイン CNC制御装置における絶対・増分ワーク座標のマスター
- ハイデンハイン ポケットフライス演習:ステップバイステップ会話型プログラミング
- ブラジルのお客様を招待し、Blue Elephantのプレミア家具生産ライン機器を体験
- 効率的なCNC切削工具管理:工作機械ショップのための5つの実証済みヒント
- エンジニアのニューヨーク現地技術サポート-顧客体験を向上
- CNC加工材料の選び方:包括的ガイド
- CNC旋盤 外径旋削加工 - シンプルGコードプログラムガイド
- 回転軸CNCマシンの主要コンポーネントを解説
- CNC初心者向けベストCAD/CAMソフト:Fusion 360、Easel、Carbide Create など
- アメリカの主要CNCルーターメーカー9社:信頼できるトップブランド徹底比較
- アルバニアでの1325-3S 4軸空圧3スピンドルCNCマシン アフターサービス実施