



滑らかな円弧フライス加工のための送り速度最適化
フライス加工面に残る加工痕が、同じ送り速度でもリニア動作と円弧動作で一貫しないことに気づいたことはありませんか? フライスカッタが内側円弧を加工する時にチャタリングしやすい理由を不思議に思ったことは? その理由は、フライスカッタの中心線円弧パス半径と工作面の円弧パス半径のサイズ差に関係しています。
CNCは切削工具の中心線パスの移動速度を生成します。二軸輪郭を10.0 ipmでフライス加工する時、切削工具の中心線が10.0 ipmで移動します。直線面(G01)をフライス加工する時、CNCは直線工作面を正確に10.0 ipmで加工します。
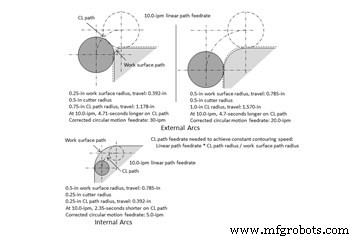
しかし円弧動作では、カッタの中心線円弧移動長さと工作面の円弧移動長さが異なります。外側円弧では中心線パスの方が長く、内側円弧では短くなります。図を参照してイメージしてください。
送り速度がリニア動作で正しく、前のリニア動作コマンドから引き継がれている場合、CNCは外側円弧工作面を遅く、内側円弧工作面を速く加工します。中心線パス円弧サイズと工作面パス円弧サイズの差が大きいほど、加工接点(カッタ接点)での送り速度差は顕著になります。結果:リニア動作送り速度で円弧を加工すると、外側円弧では過剰なサイクルタイム、内側円弧ではチャタリング、望ましくない仕上げ、甚至は工具折損を招きます。
この状況は旋盤用単点切削工具でも存在します。しかし工具先端Rがかなり小さいため、中心線パスは工作面パスに近く、効果ははるかに目立ちにくいです。
図をもう一度見てください。外側円弧でサイクルタイムへの影響がどれほど大きいか分かります。1.0インチ径カッタで0.25インチ外側半径を、リニア動作送り10.0 ipmで加工すると、本来よりほぼ5秒長くかかります。プログラマーは円弧動作送りを3倍にして、0.25インチ工作面半径を直線面と同じように加工する必要があります。
工作面パス半径と中心線パス半径の比率が、外側半径では増やし、内側半径では減らすべき円弧動作送り速度の倍率を決めます。この例では工作面パス半径0.25インチ、中心線パス半径0.75インチ(0.25+0.5)。0.75÷0.25=3.0。リニア動作送りF10.0の代わりに、円弧動作にはF30.0が必要。外側円弧の適切な円弧動作送り速度プログラミングは、特に大量生産ではランタイムに大きな影響を与えます。
同じ比率が内側円弧にも存在します。再び中心線パス半径÷工作面パス半径。結果は常に1未満。これをリニア加工送りにかけると、リニアパス送りより遅い送りになります。
一部CNCメーカーはこの問題に対処する機能を持っています。例えばハイデンハインは「定常輪郭速度」機能を搭載。FANUCは「自動コーナーオーバーライド」でパラメータを使って内側円弧減速に対応可能ですが(現行0/30シリーズではパラメータ番号7010参照)、設定は機械メーカーやエンドユーザー任せです。CAMシステムに対応機能がある場合もあります。
重要:このテクニックは、除去材料量が加工輪郭を中心に均等にバランスしている場合——仕上げフライス時やニアネットシェイプ鋳造/鍛造品加工時——のみ使用してください。荒加工で多くの材料を除去する場合——特に面ごとに除去量が異なる場合——には適用しないでください。この場合送りを増やすとカッタ負荷が劇的に増大します。
こうした機能が利用可能なら使い方を学びましょう。利用できない、または動作に満足できない場合は、来月のCNCテックトークをお見逃しなく。この問題に対処する2つのユーザー定義Gコードプログラムを紹介します。
産業機器
- インダストリー4.0をマスターする:ビジネスを未来対応させる実証済みのステップ
- 適切な充填センサーの選び方:精度、信頼性、収益性
- 医療機器向け比例制御バルブの選定ガイド:精密な流量制御で患者ケアを支える
- エアコンプレッサーのピーク性能を維持するエキスパートメンテナンスガイド
- 石材加工におけるモーション自動化:効率・精度・コスト削減を実現する理由
- 機械移設の準備:安全な輸送のためのエキスパートガイド
- クレーンブレーキメンテナンスの実施時期:見逃せない重要指標
- クレーンホイスト選定ガイド:主要発注仕様の計算方法
- 高性能摩擦材スキャンパック(Scan-Pac)サプライヤー選定ガイド
- 機器のための効果的な予防保全プログラム設計
- 中古機械取引の安全な支払い:国際取引ガイド