



円弧補間マスター:プログラミング例題 1
この円弧補間プログラミング例題では、円弧補間とは何か、どのようにプログラミングするかを示します。
この演習に入る前に、必ず 円弧補間の概念とプログラミング 記事シリーズ (下記) を一読してください。記事を読めば、この例題は非常にシンプルな基礎作業として理解できます。
円弧補間 概念とプログラミング シリーズ
- 第1回 (概念)
- 第2回 (R指定の使用)
- 第3回 (I J K指定の使用)
- 第4回 (半径Rが未知の場合)
- 第5回 (例題集)
- 第6回 (用途と演習)
円弧補間 プログラミング例題 1 (R指定の使用)
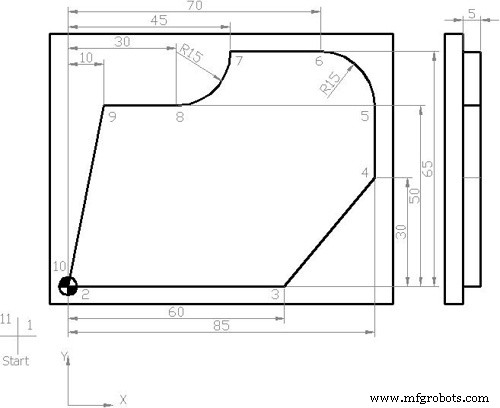
円弧補間 プログラミング例題
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 (直線運動) N40 X60 Y0 (直線運動) N45 X85 Y30 (直線運動) N50 X85 Y50 (直線運動) N55 G03 X70 Y65 U15 (円弧運動 G03 反時計回り Uで円弧半径) N60 G01 X45 Y65 (直線運動) N65 G02 X30 Y50 U15 (円弧運動 G02 時計回り Uで円弧半径) N70 G01 X10 Y50 (直線運動) N75 X0 Y0 (直線運動) N80 G40 X-20 Y-20 N85 G00 Z50 M09 N90 Y100 N95 M30
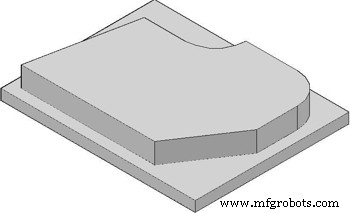
完成部品
加工完了後、ワークは以下のようになります。
加工済み部品
CNCプログラム解説
このCNCプログラムのブロック N35~N50 (ポイント2-3, 3-4, 4-5) は直線移動 (直線補間) であり、G01 (直線補間) を使用しています。
ポイント5-6はG01では不可能です。工具が直進せず円弧的に移動するため、円弧補間コード G02/G03 を使用します。G02/G03 を使用する前に、マシニストは以下の正確な値を知る必要があります。
(1) 終点座標
(2) 始点から終点までの半径
したがって、ポイント6で必要な値は
(1) X=70, Y=65 (終点)
(2) R=15 (半径)
これらが分かれば、ポイント5→6のブロックコードを書けます。
まず円弧運動 G02/G03、次に終点 X,Y、第三に R (半径) の順で記述し、所望の結果を得ます。
ポイント6-7は再び直線、ポイント7-8は円弧運動です。同様に記述しますが、運動方向が時計回りか反時計回りかを確認し、ここでは時計回りなので G02 を使用します。以降は直線移動です。
増分座標系 (G91) プログラム
同一工具パスを G91 増分座標系で記述したものです。
N35 G42 X0 Y0 M08 (直線運動) N40 G91 X60 Y0 (直線運動) N45 X25 Y30 (直線運動) N50 X0 Y20 (直線運動) N55 G03 X-15 Y15 U15 (円弧運動 G03 反時計回り Uで円弧半径) N60 G01 X-25 Y0 (直線運動) N65 G02 X-15 Y-15 U15 (円弧運動 G02 時計回り Uで円弧半径) N70 G01 X-20 Y0 (直線運動) N75 X-10 Y-50 (直線運動)
CNC Gコード/Mコード/S,F,D 解説
- G00 : 早送り
- G54 : ワーク座標系1
- G64 : 連続パスモード
- G90 : 絶対座標指定
- G17 : X-Y平面選択
- G42 : 工具半径補正 右 (右側補正) 有効
- G40 : 工具半径補正 キャンセル
- G02 : 円弧補間 時計回り
- G03 : 円弧補間 反時計回り
- S : 主軸回転数
- F : 送り速度
- M : 主軸回転 (3=正転, 4=逆転)
- D : 工具番号
- M08 : クーラント ON
- M09 : クーラント OFF
- M30 : メインプログラム終了
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- CNC G02 円弧補間(時計回り) – 実践的Gコードプログラミング例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- CNCでG02/G03円弧補間をマスター:ステップバイステップ例
- 初心者向けCNCマシニングセンタプログラミング ステップバイステップガイド
- CNCフライス盤の円弧補間:G02/G03 Gコード実践プログラム例
- DIN 66025:NCプログラミングコード総合ガイド
- ワイヤ放電加工 プログラミング:マシニストのための完全CNCガイド