



グレート・ハイランド・バグパイプ:伝統、職人技、現代への継承
背景
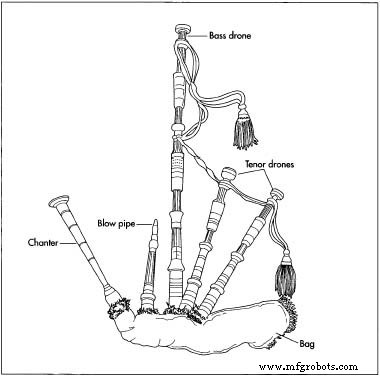
グレート・ハイランド・バグパイプは、チャナター、3本のドローン(バス1本、テナー2本)、ウィンドバッグで構成される管楽器です。指穴を持つチャナターがメロディを奏で、ドローンはチャナターに調律された持続的なハーモニー伴奏を提供。奏者の呼吸で獣皮製バッグに空気を送り込み、バッグの気密性により持続音を可能にし、長いフレーズではバッグを軽く押してドローンのパルスを維持します。5本のパイプはウッドストックでバッグに接続。ブロウパイプストックの逆止弁が空気の逆流を防ぎます。
プロのパイパーはグレースノートを用いて個別の音を明確にし、楽器の持続音にもかかわらずスタッカートの印象を与えます。管の音域が固定されているため、楽曲はバグパイプ専用に書き起こし・編曲されることが多いです。
歴史
現代ではグレート・ハイランド・バグパイプが広く知られていますが、類似楽器は世界中の文化に存在します。一部学者はシュメールや中国で紀元前5,000年頃の起源を提唱しますが、決定的証拠はありません。最古の文献記録は紀元前100年頃、エジプト・アレクサンドリア。ローマとギリシャの文献で西暦100年頃に言及があり、9世紀までにヨーロッパ全土に普及していました。
初期形態は単一リードパイプの対(メロディ用とドローン用)をシンプルな皮袋で結んだものから進化したと考えられます。この基本設計の現代例はアラビア半島・ギリシャ半島、北アフリカ、東ヨーロッパに残存しています。
文学ではチョーサーの『カンタベリー物語』、シェイクスピアの『ヴェニスの商人』に登場し、中世イングランドでの人気を裏付けます。13〜16世紀、イングランドでは素朴なものから宮廷用の装飾的なものまで多様なバグパイプが生産されました。宮廷伝統は1560年以降衰退し、南部・東部の多くの地域変種も衰退しました。
西ヨーロッパではフランスの「コルネミューズ」、イタリアの「ザンポーニャ」が著名な民俗バグパイプ。コルネミューズはチャナターとテナードローンを備えベルローズ駆動。現在も民俗アンサンブルで演奏されます。フランスの「ミュゼット」はルイ14世治世下で流行し、2本のチャナターと4本のドローンを単一ストックに収容。イタリアのザンポーニャは2チャナター・2ドローンで全パイプが1ストックから出現。これらは1700年以前から確立されていました。
18世紀にはブリテン諸島、特にスコットランド、アイルランド、イングランド北部がバグパイプ文化の中心地に。フランスのミュゼットがイギリス小型パイプ群、特にノーサンブリアン・スモールパイプに影響を与えたと考えられます。ノーサンブリアンパイプの円筒形チャナター、7キー、4本の単一リードドローンは、グレースノートではなく呼吸制御に依存するスタッカート奏法を生み出します。
アイルランドの「ウイリアンパイプ」はベルローズ駆動でチャナター、3ドローン、3レギュレーターを備え最複雑。レギュレーターパイプは閉じたチャナターに似ており、右手首で演奏しハーモニー伴奏を提供。チャナターを膝に当てることでリードが持ち上がり、メロディ音域を拡張します。
スコットランドにはハイランド・スモールパイプ、「ハイブリッド」またはパストラルパイプ、ローランドパイプ、ボーダーパイプ、グレート・ハイランド・バグパイプなど複数の種類があります。ハイランド・スモールパイプはコンパクトでマウスブローまたはベルローズ駆動、3ドローンを備え近年再注目されています。ローランドパイプはグレート・ハイランド・バグパイプの約半分サイズ、ベルローズ駆動・円筒形ボアで伝統楽器製作家によって復活。ボーダーパイプはグレート・ハイランド・バグパイプと多くの特徴を共有しますが、より静かな音色とベルローズ駆動を持ちます。
グレート・ハイランド・バグパイプはゲール語で「ピオブ・モール」と呼ばれ、16世紀から武具としてハイランドクランを戦いへ駆り立てました。独奏パイパーは葬儀で哀歌を奏で、社交場で民謡を演奏。クランが鎮圧されヴィクトリア女王治下でスコットランド連隊が編成されるとパイプバンドが隆盛。今日、パイプバンドは世界中でスコットランド遺産の象徴となっています。
楽器は大型で:5ストックがチャナター、2テナードローン(各約16インチ/40cm)、バスドローン(約31.5インチ/80cm)、ブロウパイプを収容。ドローンは円筒形で、チャナターの1オクターブ下と2オクターブ下に調律されます。
スコットランド人は大規模な「クラン集会」を大切にし、遺産を祝いクランメンバー間のコミュニティを育んでいます。ニューヨーク州やミシガン州などスコットランド系・スコッチ・アイリッシュ系住民が多い州では、キャバー投げなどスポーツを伴うハイランドゲームズが開催。ノースカロライナ州のグランドファザー・マウンテン大会では毎夏数千人が参加し、キャンベル、マグレガー、アンダーソンなどクランがウイスキーと伝統料理を分かち合います。
チャナターの9穴(ダブルベント1つと指穴8つ)が円錐形ボアを形成し、貫通力のある大音量を生み出します。その音は大英帝国主義、移民、軍事展開を通じて世界へ広がり、旧植民地でもスコットランドアイデンティティの定番となりました。
原材料
初期のグレート・ハイランド・バグパイプ(1700年代)はパイプにボッグオークを使用。世界貿易の拡大とともに、アフリカンブラックウッドやブラジリアンローズウッドなど熱帯堅材が密度と音質で好まれるようになりました。コカスウッドは1920年代まで使用されましたが現在は一般的ではありません。木材選択は地域湿度にも依存。例えばエボニーは湿潤な英国気候に適しますが、乾燥した米国では性能が劣る場合があります。
バッグには英国でシープスキンが標準、米国ではエルクまたは牛革、オーストラリアではカンガルー革が一般的。耐久性重視の場合、ゴアテックスなど現代合成素材で天然皮革を代替可能。
リードは天然ウォーターリードからポリ塩化ビニル、金属、真鍮など現代材料へ進化。歴史的には象牙(ゾウ、セイウチ、ナガスクジラ由来)が装飾材として最優先されました。現在はエルク・ムースの角、模造象牙、セロイドが絶滅危惧種保護の観点から好まれます。
メーカーは木材と角を原木で、プラスチックをシートまたはロッドで、金属フェルールとキャップをアルミニウム、真鍮、ニッケル、スターリングシルバーのチューブまたは鋳造品で調達します。
設計
グレート・ハイランド・バグパイプの形状は1700年代以来ほぼ変わらず、直線的で優雅なラインが特徴。ビクトリア時代の職人が導入した精緻な彫刻とビーディング伝統がハイエンド楽器に継承されています。チャナターとドローンのボア寸法は音質一貫性のため厳密に管理されますが、個々の製作者が手工技術で微妙な差異を刻みます。
製造工程
ウッドドローンとチャナター
- 1 アフリカンブラックウッド原木を板材と角材にスライスし、3〜7年自然乾燥。近年はコスト・時間短縮で人工乾燥(キルンドライ)も採用。
- 2 含水率適正化後、シングルフルートドリル、ツイストドリル、リーマー、または超硬チップガンドリルでドローンの円筒ボアを穿孔。ガンドリルのクーラントが切り屑排出を助けます。
- 3 きれいなボアをテンプレートに、旋盤でドローン外形を削り出し。フェルールとマウントを圧入・接着し、ワックス、オイル、ラッカー、ワニスで仕上げ(木材タイプと製作者好みによる)。
- 4 チャナターの円錐ボアは段階的ドリルとテーパーリーマー(長さ13インチ、狭端0.13インチ、広端0.87インチ)で穿孔・仕上げ。精密な穿孔が音質に直結。ボア完成後、指穴をフライス加工、ドローンと同仕上げを施す。
- 5 ストックを直穴とタイイングルーブで彫刻。トップのフェルールで割れ防止、ドローンリード収容サイズに調整。
バッグ
- 6 エルクまたは牛革からバッグを裁断。通常1枚の革側から4〜5個のバッグを取得。革を折り、コンタクト接着剤でシーム接着、レザーウェルトで補強。二本針手縫いでシーム完成。1個あたり約2時間。
組立
- 7 グレート・ハイランド・バグパイプの14コンポーネントを結束。ストックを蝋引きリネン、ヘンプ、ナイロンでバッグに固定。チャナターとドローンをストックに取り付け、リードを挿入して組立完了。
- 8 最終仕上げ:80〜120番手サンドペーパー、次に400番手ウェットサンディング。加熱オイルまたはワックスを細布で手作業塗布。ラッカー/ワニス仕上げの場合、220番手サンディング後、キャメルヘアブラシまたはスプレーで管理ブース内塗布。
リード
- 9 リードは金属チューブとウォーターリードで手作業製作。チャナター用ダブルリードは真鍮または銅管に2枚のリードスライスを巻き付け。ドローンリードはケーンまたはリードセグメント使用、天然節をマーキング。リードタング(精密カットで形成)が振動と音色の鍵。現代メーカーではドローンリードにプラスチックチューブとタングも採用。リード挿入で楽器完成。
副産物・廃棄物
切削・サンディングで発生する木粉は高毒性。製作者は防塵マスクと聴覚保護具着用必須。使用天然材の多くは生分解性、プラスチック廃棄物は最小限で適切に埋立処分。仕上げ用シンナーと有機溶剤は少量保管で環境影響を限定。
品質管理
品質保証は最優先。各バグパイプは手作業で製作され、生産全工程で検査されます。公差は極めて厳格:内部寸法は±0.0005インチ(0.013mm)以内、外径は±0.1インチ(0.25mm)以内。これら厳格仕様が音質と演奏性の一貫性を保証。製作者の評判は外観と音の均一な卓越性にかかっています。
将来展望
バグパイプへの関心は高まりつつあり、特に米国とカナダ(世界最大市場)で顕著。優れた楽器への需要は安定し、パイパー人口は増加中。名工マーク・カッシングはこの急増を民族ルーツ探求と楽器の喚起的な音色に帰因。北米のパイプバンド協会がレッスン、励まし、聴衆を提供し、職人技の活気ある未来を育んでいます。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ステンレス鋼パッシベーション:耐食性と性能の向上
- パンチングバッグ:歴史、設計、最先端イノベーション
- 製袋機の先進機能:効率と革新
- モバイルサニタリー バルクバッグディスチャージャー〜粉塵フリー、ステンレス、移動式
- モバイルサニタリー バッグダンプシステム〜チルトダウン フレキシブルスクリューコンベア搭載
- Spiroflow Cone Table Elite:バルクバッグ充填を加速しコスト削減