工業製造
精密加工において、極めて厳しい公差内に留まり寸法精度を維持する部品を生産する能力は、信頼性の高い高性能コンポーネントの基盤です。 Winndeavorでは、最先端CNC技術、熟練職人技、厳格な品質保証を組み合わせ、航空宇宙、医療機器、建設機械等の厳格基準を満たす精密さを提供。厳公差と寸法精度の意味—そしてなぜそれらが重要か—を理解することは、私たちがもたらす価値を理解する上で不可欠です。 厳公差と寸法精度の理解 厳公差とは? 公差は部品物理寸法の許容変動を定義。厳公差はその変動を非常に狭い帯域に制限し、例外的な制御と精密さを要求。例えば、航空宇宙コンポーネントでは±0.0005インチ、建設機械
Winndeavorでは、精密は単なる目標ではなく文化です。すべての完璧なコンポーネントは、卓越性にコミットした高度に訓練された機械技師チームの献身を反映します。本記事では、Winndeavorがスキル開発、実地訓練、価値観駆動の職場にどう投資し、顧客が頼る品質を提供するかを探ります。 なぜ熟練職人技が重要か 品質は人から始まる 自動システムが生産を加速しても、それらを操作・監督する熟練機械技師の効果しか発揮できません。Winndeavorでは、専門的な手と鋭い思考が精密製造の骨格だと理解しています。テクノロジーは速度を提供しますが、チームの専門知識と判断が一貫して最高基準を維持します。 精密
現代の精密製造は、継続的な24/7生産にかかっています。設備と自動加工システムをノンストップで稼働させることで、メーカーは安定したアウトプットを提供し、ダウンタイムを排除します。これは単なるシフト勤務ではなく、ワークフロー、システム、メンテナンス戦略の包括的設計により、性能を24時間365日ピークレベルに維持します。 なぜ不可欠か?今日の競争環境では、顧客は迅速なターンアラウンド、完璧な品質、揺るぎない信頼性を要求。継続生産により、メーカーはそれら期待に応え、運用卓越性を達成できます。 なぜ24/7生産が必要か 24/7生産採用の主ドライバーは、迅速なターンアラウンドとピーク生産性の必要性。精
摩耗は、日常のキッチンナイフから重機採掘機のバケットティースまで、材料を徐々に劣化させる執拗な力です。2つの表面が擦れ合うとき、両方が損傷を受ける可能性があります。 本記事では、摩耗の科学、耐摩耗性の概念、製品への耐摩耗設計を統合する実践的戦略を説明します。 摩耗とは? 摩擦、潤滑、摩耗を研究するトライボロジーでは、摩耗を機械的荷重下での材料表面の進行的変形または除去と定義します。エンジニアは通常、摩耗を4つの主要メカニズムに分類します: 接着摩耗 – 密接接触による表面間の材料移行。 研磨摩耗 – 硬質粒子や粗い表面が滑る/押し付けることで生じる損傷。 腐食摩耗 – 腐食と機械的力の相乗作
前回の議論で、摩耗が製品ライフサイクルを駆動することを強調しました—用途と運用条件により、数十年持つこともあれば数時間で終わることもあります。そのため、摩耗は設計のあらゆるフェーズに組み込まれなければなりません。 以下は、高摩耗コンポーネントの寿命を劇的に延ばす3つの必須柱です。 #1 最初から耐摩耗設計を構築する 堅牢な製品の基盤は、すべての下流決定を導く明確な要求耐用年数です。設計段階で、外部潤滑の必要性、接触面タイプ、想定負荷サイクルなどの制約を指定。これらのパラメータが形状、材料、仕上げの選択を形作ります。 例えば、オートバイストリートタイヤはライダー快適性向けに設計されますが、コン
引張強度は、材料が引張力下でどう振る舞うかを支配する基盤特性です。エンジニアは、構造物、コンポーネント、アセンブリが実世界の荷重に耐え、破壊なく機能することを保証するためにこれに依存します。 本記事では、引張強度、関連概念、測定方法、航空宇宙、自動車、土木、エネルギー分野での重要性を解き明かします。 引張強度とは? 引張強度とは、材料が引き離される際に破断または永久変形する前に吸収できる最大応力です。完全に理解するには、まず応力(単位面積あたりの適用力)とひずみ(結果としての変形)を理解する必要があります。 引張応力は材料を引き伸ばし、圧縮応力は圧縮し、せん断応力は表面に平行に作用。実務上最
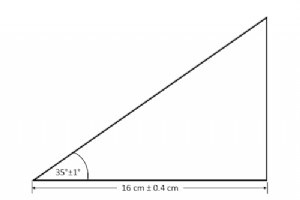
設計公差は製造品質の骨格であり、部品が意図寸法からどれだけ離れてよいかを規定します。現実には、加工操作は正確な寸法を出すことは稀で、わずかに多くまたは少なく材料が除去され、設計仕様から数分の1ミリメートル異なる部品が生じます。 では、許容変動と不合格の境界をどこに引くか?エンジニアは公差限界—許容偏差の範囲—を定義し、検査員が品質チェック時に部品の合否を判断できるようにします。 最も頻繁に適用される公差タイプは両側公差と片側公差です。以下のセクションで各概念を分解し、実測値への影響を図解します。 両側公差とは? 両側公差は、公称値を中心とした対称バンドで、正負両方向への変動を許容します。このバ
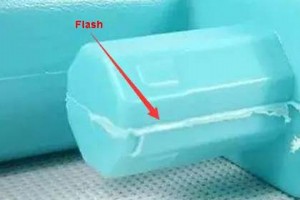
フラッシュ—金型キャビティから漏れ出す不要な薄い溶融プラスチック膜—は部品品質を低下させ、金型自体を損傷する可能性があります。発生原因と防止策を知ることは、あらゆる射出成形作業に不可欠です。 フラッシュを引き起こす要因 フラッシュは最もよくパーティングラインで発生しますが、キャビティ内の他の場所にも現れます。主な原因: 1. パーティングラインのミスマッチ 金型の2半分が完全に合わさらない場合—デブリ、摩耗、設計欠陥により—シールが不完全になり、溶融プラスチックが漏れ出します。 2. 不十分なベント ベントが小さすぎる、詰まっている、摩耗していると空気が逃げず、キャビティ圧力が上昇し、材料が
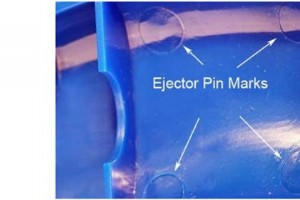
エジェクタピンは射出成形サイクルの重要コンポーネントで、冷却直後に完成部品を金型キャビティから押し出します。エジェクタブレードやブロックとともに、迅速かつ信頼性の高い部品取り出しを確保します。 適切なエジェクタピン選定は極めて重要で、部品一体性と表面品質に直結します。本ガイドでは、エジェクタピンの基礎、種類、一般的な欠陥、選定のベストプラクティスを解説します。 射出成形では、エジェクタピン機構が冷却済み部品をダイから取り出し、サイクル効率を大幅に向上させます。 金型は2半分からなります:可動側Aと、エジェクタシステムを内蔵した固定側B。キャビティが冷却して開くと、エジェクタピンが硬化プラスチ
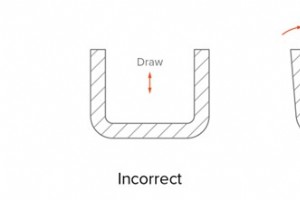
射出成形は、複雑な部品を大量・高速で生産するための定番手法です。単一の幾何学的特徴—ドラフト角—が、それらの部品が品質、コスト、性能の期待を満たすかどうかを左右する重要な役割を果たします。 本記事では、ドラフト角とは何か、なぜ重要か、最適な結果を得るためにどう設計するかを解説します。これらのガイドラインに従うことで、コストのかかる欠陥を防ぎ、サイクルタイムを短縮、必要な仕上げを実現できます。 ドラフト角は、部品の引き抜き方向に対して測定される、金型壁に意図的に与えられるテーパー角度(度数)です。金型の特徴ですが、完成部品にも現れます。エンジニアは一般的に約1.5°を目標としますが、特殊部品では
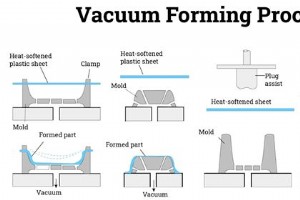
真空成形は、低製造コスト、金型費削減、高効率で品質の高いプラスチック部品を提供する熱成形プロセスです。医薬品ブリスターパックから自動車部品まで、幅広い業界で採用されています。その詳細を理解することが適切な選定の鍵となります。 真空成形の仕組み:5ステップ ステップ1:金型製作 鋳造アルミニウム、木材、構造用フォーム、3Dプリントプラスチックなどで金型を作ります。それぞれトレードオフがあります:3Dプリントは複雑な設計を可能にし、アルミニウムは強度を提供。金型にはエアトラップ防止のため数千のベント穴が含まれ、冷却時間短縮のため熱伝導性も必要。成形前に金型を予熱(ウレタン真空鋳造と同様)。 ステ
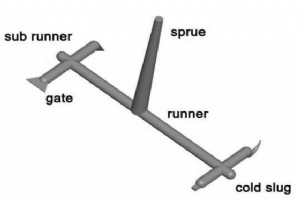
適切なゲート選択は、高品質プラスチック部品を実現する鍵です。各ゲート設計は、流動、仕上げ、生産効率において独自の利点を持ちます。以下に代表的なゲートタイプの詳細と、配置、サイジング、適用に関する実践的ガイダンスを示します。 1. ダイレクトゲート(スプルーゲート) ダイレクト(スプルー)ゲートは最もシンプルで広く使用されています。溶融プラスチックがスプルーから直接キャビティへ流入し、低圧力・短時間で大容量を急速充填できます。家電ハウジング、ビン、プリンターなど、外観重視でない深いキャビティ部品に最適です。 コスト効率に優れますが、目立つゲート跡が残り、手作業でトリミングが必要なため、後工程の
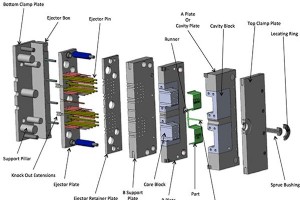
射出成形は現代製造の基盤です。各金型コンポーネントを深く理解することで、高品質、コスト効率、安定生産な部品製造が可能になります。 金型ベース(モールドベース) 金型ベース(モールドプレートまたはフレームとも呼ばれる)は、金型アセンブリ全体の基盤です。射出プロセスの極限圧力に耐え、他の全コンポーネントの剛性あるプラットフォームを提供しなければなりません。ベースの精密加工精度は、最終部品の寸法忠実度に直結します。 キャビティ キャビティは、ユーザーから見える部品の外部形状を形成する金型半分です。完成品の表面仕上げとテクスチャを決定します。設計により、キャビティは可動側または固定側のいずれかに搭載さ
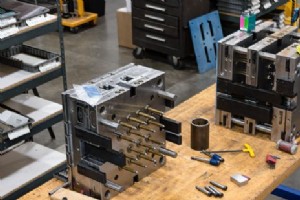
射出成形は、単一の試作部品から数百万個の量産品まで幅広く対応できる汎用性の高い製造プロセスです。しかし、「定価」は存在せず、金型、材料、生産量、設計の複雑さによってコストは大きく変動します。本ガイドでは、主要なコストドライバーを分解し、予算を抑えるための実証済みの戦略を紹介します。 1. 金型投資(ツーリングコスト) 金型とそのベースの製作は、最大の初期投資となります。選択する製造手法によって価格と達成可能な精度が決まります。 CNC加工 CNC加工はアルミニウムや鋼の金型に最適です。高速切削工具でブロックを削り出し、適正なコストで高い公差と再現性を実現します。 放電加工(EDM) EDMは
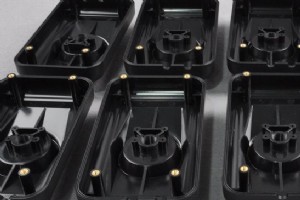
現代メーカーはプラスチックを金属や他適合材料と組み合わせ、より軽量、耐摩耗性高く、強度ある部品製造を増やしています。インサート成形 - プラスチック射出成形の洗練形 - はエンジニアが金属や他インサートをプラスチックマトリックスに埋め込み、優れた引張強度と軽量化を両立した製品創出を可能にします。インサート成形ワークフロー、メリット、制約理解は高品質部品達成に不可欠。この記事ではインサート成形定義、利点と制約、典型用途、成功実装の実践的ヒントを概説します。インサート成形とは? インサート成形は、溶融プラスチック注入前に金属或いは他インサートを金型キャビティ内に配置するプラスチック射出成形技術です
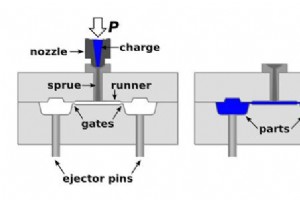
射出成形の理解 射出成形は、溶融ポリマーをカスタム製金型に高圧注入し高品質プラスチック部品を製造する精密製造技術です。樹脂を融点より十分高温まで加熱、高圧で注入、キャビティのあらゆるディテールを充填してから冷却固化、最終形状へ成形します。 作動原理 プロセスは注射器に似ています:原料ペレットをホッパー投入、バレルで加熱溶融、油圧スクリューが溶融プラスチックを閉じた金型へ押し込み。注入圧力100〜150MPaで、部品冷却開始前までにキャビティ完全充填を確保。 金型開放後、イジェクタピンが固化部品を排出。サイクルは数秒で繰り返され、分あたり数千個生産可能。 1. 金型設計と製作 金型はプロセスの
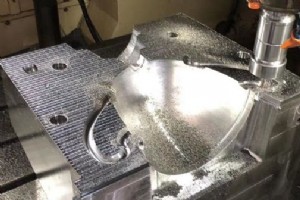
ブリッジ生産とは? ブリッジ生産は、試作開発と大量生産をつなぐ重要な中間フェーズです。積層造形、短期工具、ラピッドプロトタイピングを活用し少量生産することで、設計エラーのコスト削減と市場投入加速を実現します。 設計コンセプトを早期検証することで、ブリッジ製造は欠陥製品の発売を防ぎ、高価な本格量産ライン投入前に顧客受容度を測定可能にします。 ブリッジ生産の主要フェーズ ブリッジ生産は、リソースとリスクを最適化しながら製品を設計から量産へシームレスに移行させる旅です。 初期短期生産 この第1段階の目標は、本格量産典型の多額投資なしで設計が効率的に生産可能か確認すること。積層造形とCNC加工が主要
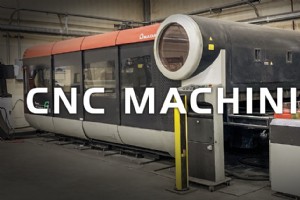
CNC(コンピュータ数値制御)加工は、コンピュータ制御工具がデジタル設計から金属部品を切削、切断、成形する精密製造工法です。マシン(多くはレーザーカッター)は高度なCAD/CAMソフトウェア(例:SOLIDWORKS)と連携し、2Dまたは3D CADモデルを実行可能なGコードに変換、サブミリメートル精度で部品を生産するようマシンをガイドします。従来の手動加工ではオペレーターが各工具を制御する必要があり、労務コスト増、怪我リスク増、リードタイム長期化、一貫性低下を招いていました。CNCマシンは事前プログラム指令を実行することで手動介入を排除。コンピュータが全軸、切削パス、工具交換を制御し、比類な
流体システム製造がリソース制約を緩和する仕組み 流体システムオペレーターはプラントのあらゆるコンポーネントから価値を最大化しなければなりませんが、システム全体にわたる繰り返しの非効率がこの目標を妨げることが多々あります。 現代のプラントは深刻な課題に直面しています:熟練作業者の退職によるスキルギャップ拡大、予算圧迫による社内技術チームの縮少。その結果、より少ないリソースでより多くを成し遂げる絶え間ないプレッシャーがかかっています。 メンテナンスと計装技術者は今や希少ですが、彼らの専門知識は流体システムを安全かつ効率的に稼働させるために不可欠です。 Swagelok Design and As
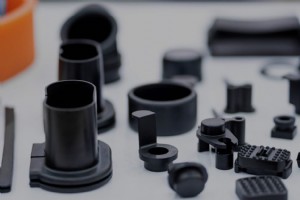
公開日:2021年8月18日 元記事はfastradius.comで2021年8月18日に公開 高品質プラスチックパーツを分解すると、その壁が完璧に均一であることに気づきます。均一肉厚の実現は射出成形設計の基本ルールの1つであり、完璧なコンポーネントと早期故障するコンポーネントの分かれ目となります。均一肉厚とは何か、なぜ生産で重要なのかを解説します。 均一肉厚を維持する重要性 均一肉厚とは、パーツのすべての壁が同じ厚さであることを意味します。この一貫性は多くの製造上の利点をもたらします:パーツ間の再現性向上、大量・少量問わずサイクルタイム短縮、高コストな再工防止、応力分布改善、材料使用量削減
産業技術