



ドライバーの歴史:アルキメデスから現代製造まで
歴史的背景
ほぼすべてのアメリカ家庭に少なくとも1本のドライバーがあり、世界で最も普及した手工具の一つです。その系譜は古代にまで遡り、長い革新と製造技術の進化の歴史を反映しています。
アルキメデスは紀元前3世紀にネジを発明したとされていますが、これは締結用ではなく、連続ウォームギアアセンブリのように動力伝達用でした。紀元前1世紀には木製ネジがワインとオリーブオイルのプレスに既に使用され、コルクスクリューのようなハンドルで回していました。
金属製ファスナーは15世紀に登場しましたが、初期のネジ頭は四角または六角で、レンチで回すタイプでした。ドライバーと互換性のあるスロット付きネジの最初の記録は16世紀に現れますが、正確な工具は不明です。
現代のドライバーは、1750年頃に大工のブレースで使用された平らなビットから進化しました。木工職人が1800年代初頭にハンドドライバーを使い始め、1850年以降、ネジとドライバーの機械生産が可能になると一般的になりました。
初期のドライバーは均一に平らなシャフトでしたが、現代のデザインでは先端のみを平らにした丸いシャンクを採用し、強度を高め、製造に使用される丸線を活用しています。最も古く一般的なタイプはスロットドライバーで、単一スロットのネジ用に設計されています。今日では約30種類の異なるドライバータイプがあり、それぞれ特定のネジ頭に対応しています。
設計のマイルストーン
フィリップスドライバーは、ヘンリー・フィリップスによって1920年代後半に導入され、電動工具からより大きなトルクを得られるようにすることで組立作業を革命的に変えました。その「カムアウト」機能(完全に着座するとドライバーが滑り出す)により、ネジが確実に締め込まれます。現代のフィリップスドライバーは、角度をつけたエッジや高度なグリップコーティングなど、カムアウトを最小限に抑える設計改良が施されています。
カムアウトを解決しながらトルクを維持するため、自動車やその他の高トルク用途向けにトルクスドライバーが開発されました。その6つのエッジを持つ星形パターンは四角形のネジ頭にフィットし、強度と精度の両方を提供します。トルクスドライバーは、スロットとフィリップスを含むセットで販売されることが多いです。
その他の特殊ドライバー(ロバートソン(四角)、ポジドライブ、特殊なデュアルスロットタイプなど)がニッチな用途に対応しています。革新にもかかわらず、既存のネジ在庫の慣性により、新しいドライバータイプの消費者採用は限定的です。
原材料
ドライバーの核心部品は、シャンク用の鋼線と、ハンドル用のセルロースアセテートプラスチックです。鋼製チップは一般的にニッケルまたはクロムメッキされ、耐食性を高めています。
製造工程
鋼棒の製造
- 多くの場合3,000ポンド(1,362kg)のグリーンワイヤー大型コイルを、調整可能な引抜き機で必要な直径(約0.375インチ、0.95cm)まで引き抜きます。
- ワイヤーを約732℃(1,350°F)で12時間焼鈍し、最適な引張強度を得ます。
- 矯正後、冷間鍛造プレスでワイヤーを所定長に切断、チップとウィングを成形し、約846℃(1,555°F)の高温焼入れと、232〜259℃(450〜500°F)のドローバック焼き戻しで硬度を設定します。
- 一般消費者向けモデルは組み立て前にニッケルメッキ。プロ用モデルは手作業で研削、化学フライス、研磨、その後ニッケルクロムメッキ。
フィリップスドライバー
- 冷間鍛造後、スウェージングと研削でチップとウィングを成形。プロ用モデルはさらに自動チッピングマシンでブレットポイントを作り、プロフィレーターで4つのフィリップススロットを切削します。
- 棒材はフラットチップドライバーと同一の熱処理。一般消費者向けフィリップスドライバーはニッケルメッキ、プロ用は研磨とニッケル/クロムメッキ。
ハンドル製造
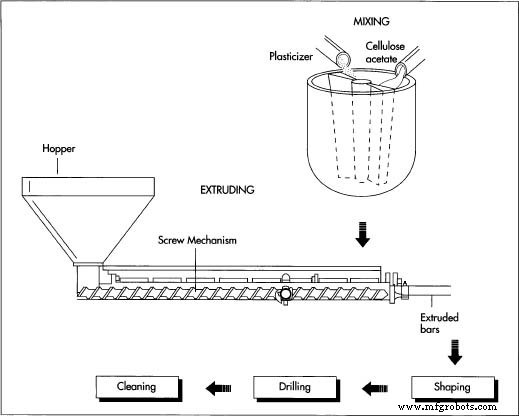
- セルロースアセテート粉末を液体可塑剤と任意の顔料で大型ミキサーで混合。ペーストを押し出してバー(8〜10フィート、2.4〜3m)にし、ペレットにカット。
- ペレットを再押出しして最終的なハンドル形状に成形、所定長にカット。シャンク挿入用の穴をドリル加工。
- ハンドルを洗浄、乾燥させ、アセトン蒸気浴(防爆チャンバーで実施)で表面を滑らかにします。
組み立て
- プロ用モデルは油圧プレスで個別に組み立て、バーをプラスチックハンドルに圧入し、組み立て直前にホットスタンプでブランド刻印。
- 大衆向けモデルは油圧プレスでバッチ(3本または6本単位)組み立て、ロボットでスキンカードに梱包。
- オプションアクセサリー(ラバーグリップ、大型ハンドルカバーなど)を追加してエルゴノミクスを向上、特にプロユーザー向け。
品質管理
コンシューマーレポート(1983年)によると、仕上げタイプはドライバー全体の品質に最小限の影響しか与えませんが、不良なメッキと研削は耐久性を損なう可能性があります。不十分な研削による丸みを帯びたエッジや、過度な熱による焼けたチップは、トルク効率と寿命を低下させます。
製造プロセス
- ボールねじサポートユニット完全ガイド:高精度位置決めの要
- マイクロメータ(マイクロメータネジゲージ):定義・歴史・構造・使い方
- ネジとボルトの種類を理解して最適な組み立てを実現する
- 構造用スクリュー:建設現場が信頼する重量級ファスナー
- ホースクランプ3大タイプの理解:スクリュー(ワームギア)・コンスタントテンション・ワイヤー
- ネジ山なめ防止のプロテクニック:ファスナーを長持ちさせる4つのコツ
- 皿ネジ(カウンターシンクスクリュー)の設計・用途・メリット
- フレキシブルスクリューコンベアの9大メリット:効率的バルク材料搬送を実現
- キャップスクリュー完全ガイド:種類・用途・選定基準・締結原理
- オフセットドライバー:狭所・高トルク作業に最適なL字形ドライバー
- ねじの歴史と力学:古代の発明から現代応用まで