



設備点検の最適頻度:実践的ガイドとFDP(故障発展期間)活用法
世界中のプラント、工場、鉱山で現場支援を行う際によく受ける質問です。短い答えは、経験と常識を、論理的な意思決定構造で支えることです。
まず「点検」の定義から始めましょう。点検には客観的・主観的両方が含まれます。
客観的点検(測定する点検):観察または器具使用。器具には振動分析計、赤外線カメラ、電圧計、流量計、超音波装置等
主観的点検:見る・聞く・触る・嗅ぐ点検
予防保全点検の頻度を設定するには、FDP(故障発展期間)を理解する必要があります。
故障発展期間(FDP)またはP-F曲線
FDPは、故障を検知可能になってから故障(ブレークダウン)が発生するまでの期間です。故障とは、システムや設備が所定パラメータ内で正常運転しているが、問題の兆候がある状態です。
例えば、遠心ポンプがキャビテーションを起こしていても、運転に必要な流量を供給し続けている場合、これは故障だがブレークダウンではありません。このキャビテーションは最終的にブレークダウンへ発展します。ブレークダウンは、ポンプが意図した機能を果たせなくなったときに発生します。
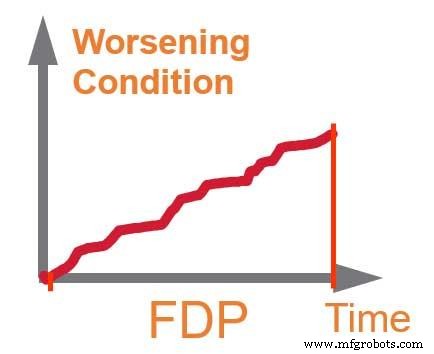
FDPは故障とブレークダウンの時間差です。 午前6時にポンプがキャビテーションを開始し、6日後の午後6時にブレークダウンした場合、FDPは156時間です。
では、点検頻度はどう決めるか?
理論的な答えは非常にシンプルです。点検頻度はおおよそ:FDP ÷ 2
例えば、推定FDPが14日で、その故障の是正メンテナンスを計画・スケジュールしてブレークダウンを回避する時間が必要な場合、妥当な点検頻度は7日(FDP/2)です。点検頻度が14日より長ければ、故障を見逃しブレークダウンに至ります。
真の問題は、FDPが何か分からないことです。標準も文書化もなく、ほとんどのプラントにFDP履歴がありません。
点検ツールがFDPを変える
より良いツールがあればFDPは変わります。例えば、ピローブロックベアリングの問題を聴診器で聞いて検知する場合、平均的に数日の警告期間が得られます。しかし振動分析計を使えば、同じ故障を少なくとも6週間前から検知できます。
故障は同じだが、FDPが変わったのです! ほとんどの場合、点検ツールを購入する唯一の理由は、より精度高くFDPを延長するためです。
現実には、FDP中に故障を検知する能力は、点検担当者の能力、環境(照明、温度、屋内/屋外等)、点検時の運転パラメータ、設備設計とアクセス性等にも依存します。
変数が多すぎる
多くのプラントでFDP計算を困難にする変数:
- 各コンポーネントに複数の故障モードがあり、それぞれ異なるFDPを持つ
- FDPは点検ツール、手法、担当者等で変化する
- 各コンポーネントが異なる速度、環境、負荷で稼働
これらすべての変数が、多くのプラントを間違った方向へ導きます…変数の答えを見つけるための大規模調査を開始させます。
なぜ大規模調査は良いアプローチではないのか?時間しかないのでは?
良いアプローチではない理由:999/1000の確率で分析に必要なデータがなく、データがあっても、最高の費用対効果は通常、人々を訓練して現場で点検させることであり、大規模分析を行うことではありません。
データなしで複雑な分析をすると、大量の作業に基づく推測で終わるので、複雑な分析はやめ、経験を使った推測で99.9%の作業をカットしましょう。
実例:ACモーター(125 HP、80%負荷、24/7運転、粉塵環境)
| 一般的問題 | 推定FDP | 点検と頻度 |
|---|---|---|
| 過負荷や巻線損傷によるモーター中央温度上昇 | 数週間 | 温度ガンで週次 |
| ベアリング振動 | 4〜12週間 | 振動分析 2週間ごと |
| モーターへの汚れ蓄積 | 1ヶ月 | チェック/清掃 2週間ごと |
| ボルト緩み | 1ヶ月 | ボルト点検 2週間ごと |
| フレーム・基礎の腐食 | 1年 | 詳細目視点検 半年ごと |
| インボードベアリング温度上昇(アウトボードは測定困難) | 2週間 | IRガンでIBベアリング週次点検(170°F/77℃超えないこと) |
| 電気ジャンクションボックスとケーブル | 1ヶ月 | 2週間ごと |
| ベアリング、巻線、過負荷等からの異音 | 1週間 | 上記ツールが音源をより早期検知、週次推奨 |
| フォークリフト衝突、落下物等の即時損傷 | 瞬時 | FDPなしでは早期検知不可 |
| 負荷増加(A) | 2〜4週間 | 電流(A)週次測定 |
前述の通り故障モードは他にも多数あります。ベアリングメーカーによれば50以上の故障モードがあります。ここでは一般的かつ発生確率の高い問題を例示しています。
右列には、簡略化分析でも多くの異なる点検頻度があります。推定値は推測であり、担当者、ツール、環境で変わるため、数値を深刻に受け止めすぎないでください。代わりに、より短い点検間隔を見て、より長い間隔の点検をそれらに追加します。ついでに実施できるからです。時間もかからず、間隔は推測です。
このACモーター例では、典型的プロセスプラント環境で以下のようにグループ化できます:
ACモーターのサンプルチェック
週次
- IBベアリング温度
- モーター中央温度
- 塗装面での振動ペン
- モーター清潔度チェック
- ジャンクションボックス・ケーブル状態確認
- モーターへの水付着目視確認
- ストロボスコープでファン確認
- 異常音の聴取
月次
- 電流(A)測定
- 振動分析計による分析(上記ペンとは別)
半年ごと
- ベース(鋼)と基礎(コンクリート)を慎重にチェック
その他の点検
クリティカルなモーターなら、フルモーター分析や対地漏れ試験を追加検討。
よくある論理的誤り
予防保全点検頻度はFDPに基づくもので、コンポーネント寿命でも設備機能のクリティカル度でもありません。
コンポーネントの寿命は点検頻度とは無関係です。例えば、ワールドクラスプラントの平均モーター寿命が18年(8〜25年のばらつき)でも、最も一般的な故障モードのFDPは1〜4週間の範囲である可能性が高く、寿命統計は点検頻度に関係しません。
「3年間点検して問題が見つからなかったから」と点検頻度を週1から月1へ延ばすのは誤りです。問題が見つからなかったことはFDPと無関係で、FDPは故障兆候なしで稼働していても変わりません。15年後に故障してもFDPは2週間のままかもしれず、経済的に合理的なら捕捉すべきです。点検期間を4週間にすれば、約50%以上の確率で見逃します。
クリティカル度はFDPに影響しませんが、点検頻度割当の要因になり得ます。FDPは推測なので、非常にクリティカルなコンポーネントは、FDPが不明確なためより頻繁にチェックするかもしれません。これは一種の保険です。
まとめ
- 点検頻度はFDPに基づく。クリティカル度やコンポーネント寿命ではない。
- すべての故障モードのFDPを予測するのは非現実的・非実用的。しかし、かなり良い推測は可能。
- 信頼できるFDP履歴データがない場合、大規模調査に時間を浪費せず、合理的な推測を行え。信頼できるデータなしの調査でも、結局は推測で終わる。
- FDPデータがある場合、その分析に労力を費やすより、人々を点検手法と是正アクションの計画・スケジューリングで訓練する方がはるかにコスト効率が良い。優れた点検の実行を現実にすることに時間を使おう。
ご意見・ご質問はIDCONまで。YouTubeチャンネルの他の動画もご覧ください。
機器のメンテナンスと修理
- CMMSユーザーアクセスの最適化:何人のユーザーが必要か?
- 建設ビジネスにとって機器レンタルが賢い選択か?
- 産業用機器の最適な点検頻度:信頼性と安全性を確保する
- 中古再生産業用機器を選ぶべきトップ理由
- 業務用発電機の最適テスト頻度:信頼性確保の専門家ガイド
- 産業用機器を今すぐアップグレードすべき3つの理由
- CNC工作機械の点検頻度ガイド|最適なメンテナンススケジュールで故障予防
- 機械・設備輸送業界でのやりがいあるキャリアを探る
- クレーン点検の頻度と安全ガイドライン:必須知識
- 設備点検頻度の完全ガイド:最適な安全性とパフォーマンスを実現する
- 2022年にビジネスでIoTを導入する:実践的なブループリント