



3Dプリンターのベッドレベリング頻度:最適な造形品質を維持するための目安
3Dプリントを始めると、スライサーが提供する膨大なパラメータの数に圧倒されます。中には他より重要なものもあります。エクストルーダー温度、移動速度、ヒートベッド温度など、数十の設定を調整する術を知るのは避けられません。
設定を完璧に決めたと思っても、同じモデルを造形しているのに、以降の造形で出力品質が劣化し始めると驚くかもしれません。これには様々な理由がありますが、ベッドのレベル狂いは、修正も容易な有力な原因として浮上します。3Dプリンターのベッドをどのくらいの頻度でレベリングすべきか?
ベッドの安定性と造形物取り外し時の丁寧さにもよりますが、5〜10回に1回のレベリングで問題ないケースが多いです。安全側に倒すなら、大型造形(15時間以上)の前には必ずレベリングし、途中失敗を防ぎましょう。また、ベッドまたはノズル温度を変更するたびに再レベリングするのが望ましいです。
ベッドレベリングの重要性
レベルの出たプリントベッドは成功造形の必須条件です。ベッド面はレベルが出ており、ノズルとのZ軸距離が一貫していなければ、安定した造形品質は得られません。そうでなければ造形失敗は確実です。
使用フィラメントに関わらず、ベッドがレベル出ているかどうかで造形は影響を受けます。他に重要な要素は初期レイヤー厚とZオフセットです。
フィラメント押出ノズルとプリントベッドの距離が一貫していなければ、適切なレイヤー密着は得られません。幸い、すべての現代的な3Dプリンターには何らかのレベリングルーチンがあり、中にはオートレベリング機能を持つものもあります。
ベッドレベルセンサー搭載機はZ深度の再キャリブレーションだけで済みます。センサーがベッドレベルを測定し、各造形前に補正します。これらのセンサーにより、凹凸のあるベッドでも、レベルメッシュを作成してノズルを上下させ、初期レイヤーを補正できます。
プリントベッドのレベリングが必要なサイン
3Dプリントに没頭すればするほど、直面する課題は増えます。造形に一貫性のない不具合が見られ、髪を掻きむしりたくなることでしょう。誰もが3Dプリントの「歯が生える痛み」を経験し、その中で何に注意すべきかを学びます。以下はベッドレベルが出ていないことを示す兆候です:
ノズルがベッドに近すぎる
ノズルから押し出される溶融フィラメントは、プリントヘッドの最初のパスから見えるはずです。これが3〜4パス目になって初めて見えるなら、ノズルがベッドに近すぎる可能性があります。これは不適切なキャリブレーション、つまりベッドレベリング不良が原因かもしれません。
どのプリントベッドも100%レベルが出ていることはありません。最初は気づきにくい高低スポットがあります。しかし使用と温度変化を繰り返すうちに、ベッドはより不均一になります。
ノズルがベッドに近すぎると、溶融フィラメントが押し出せないことがあります。押し出せてもZオフセットが最適でなく、問題が続きます。ノズルが熱したフィラメントをベッドに押し潰し、造形を変形させます。この状況を改善するには、ノズルとプリント面の距離を広げる必要があります。
Zオフセットの一般的なチェック方法は、標準的なA4用紙を使うことです。ノズルとプリントベッドの間に紙を滑り込ませ、引っかからずに通れば適切です。ノズルが近すぎると判明したら、ごく小さな増分で調整し、望ましいZオフセットに達するまで繰り返します。
初期レイヤーはほぼ常に、ビルドプレートが正しくレベル出ているかを教えてくれます。次の画像を参考に、紙を使ったレベリングを行ってください。
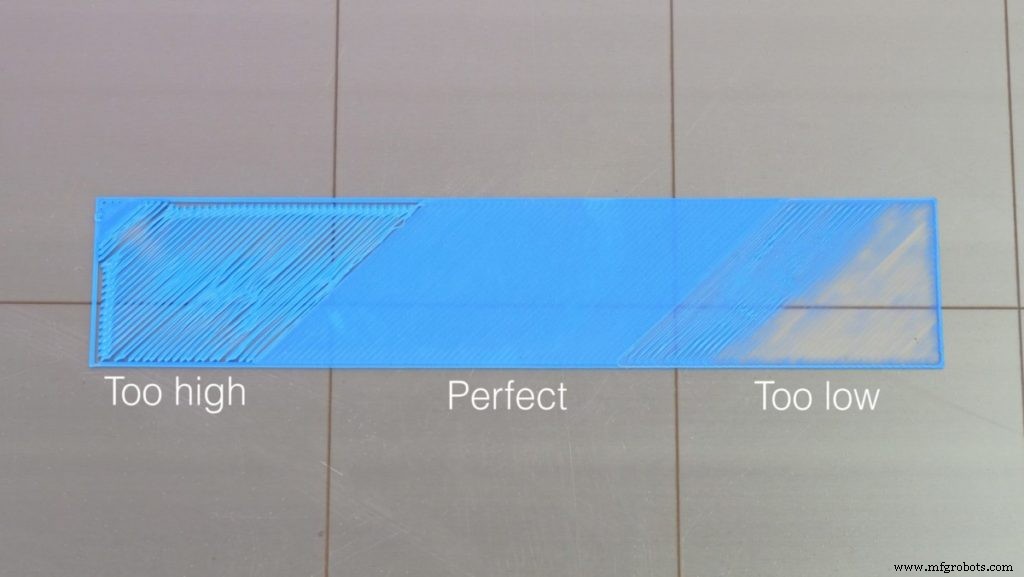
- ノズルが高すぎる: フィラメントが表面に適切に密着しない。一貫したプラスチック層ではなく、プラスチックの糸のような初期レイヤーになる。
- ノズルが低すぎる: プラスチックは表面に密着しているが、ノズルとベッドの距離が不十分で、マシンが十分な量のプラスチックを押し出せない。
近すぎ・遠すぎどちらの問題でも、X軸とY軸の両方で均一か確認してください。不均一なら、低すぎるまたは高すぎるコーナーのみ再キャリブレーションすればよいです。
ベッド密着不良
溶融フィラメントのビルドプレートへの密着不良は、不十分なベッドレベリングが原因かもしれません。ノズルは溶融フィラメントを自由に押し出せるほどビルドプレートに近づく必要があります。しかしZオフセットが一貫していないと、初期レイヤーの一部がビルドプレートに張り付きません。
初期レイヤーがビルドプレートに均一に張り付くことは極めて重要です。ノズルがビルドプレートから遠すぎる領域では、密着効果が弱まります。「ベッド密着拷問テスト」で疑いを確認できます。ベッド密着不良のもう一つの理由は、清掃が必要な汚染されたビルドプレートです。
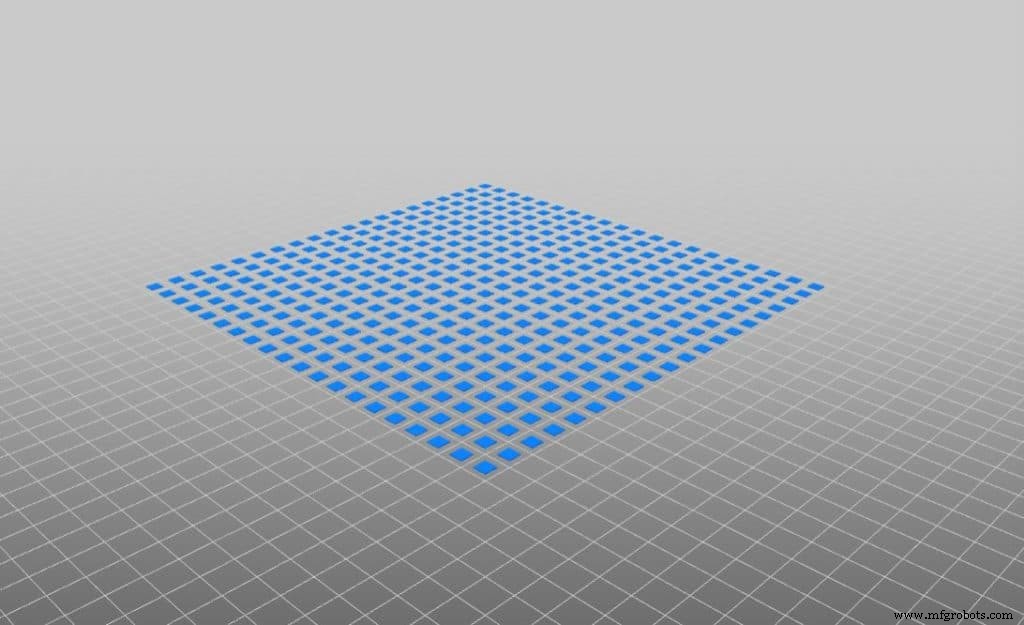
成功する初期レイヤーには、密着と取り外しやすさのバランスが必要です。これはレベルの出たベッドで、溶融フィラメントとベッド温度が正しければ達成できます。ガラスベッドなら、ヘアスプレーやグルースティックで初期レイヤーを固定することもできます。
造形中にフィラメントの高さと幅が変わる
押し出しが造形中常に一貫するとは限りません。いくつかの理由があります。まず、プリンターに供給されるフィラメントが絡まって抵抗になっていないか確認してください。次に、ノズルが詰まり始めていて清掃が必要かもしれません。
各エクストルーダーには固有の押出幅があるため、幅を確認する際は現在使用中のエクストルーダーを選択してください。一般的なルールとして、押出幅はノズル径のちょうど100%(最も一般的な0.4mm)であるべきです。幅がノズル径未満なら、流れが不安定になります。押出しは一貫しているため、垂直レイヤーが短ければ水平ラインは太くなり、逆もまた然りです。
不均一なベッドは、押し出されたプラスチックの幅と高さに差が出る不均一な初期レイヤーを生みます。この不均一な初期レイヤーは造形の初期段階に複製され、造形失敗を招く可能性があります。
反り(ウォーピング)
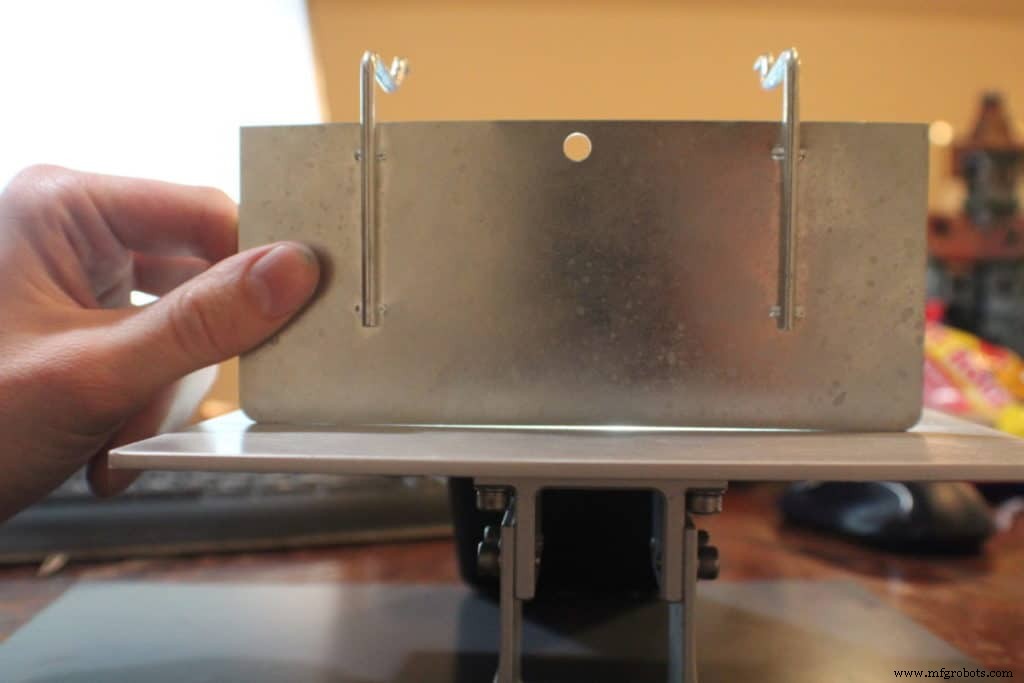
プリントベッドは加熱と冷却のサイクルを繰り返すため、やがて反ることがありますが、これは緩やかなプロセスです。ある時点で、造形品質の劣化に気づき始めるでしょう。
即効性の応急処置として、ベッドの上にガラスシートを敷いて平坦な面を確保できます。これは問題解決になるだけでなく、底面レイヤーの見た目も変わります。個人的には、この美的変化は良い方向だと思います。
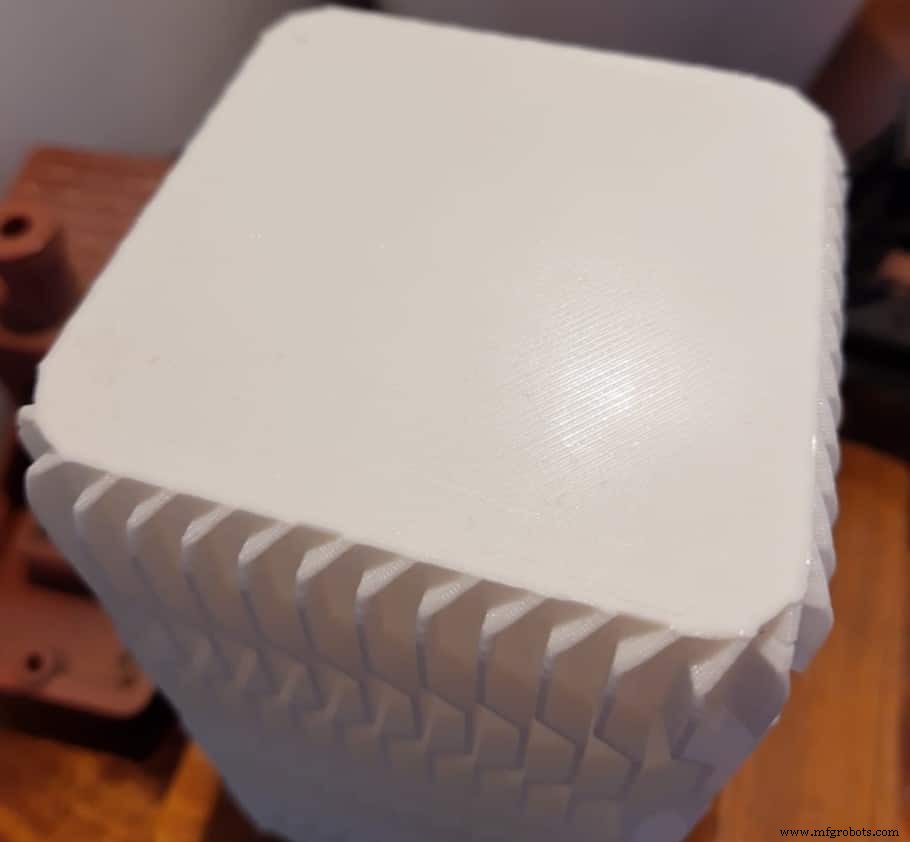
言うまでもなく、ベッドがひどく反っているなら交換がベストです。ベッドの上にガラスシートを敷くと温度とビルド高さに影響するため、再造形前にノズル距離を再キャリブレーションしてください。
不均一なベッドは、何をしても造形トラブルを生みます。設計にラフトを追加することもできます。これは造形プロジェクトの基盤となりますが、後処理で除去が必要で、材料と時間を余分に消費します。
ひどくレベルの出ていないベッドは3Dプリンターを破損させるか?
ひどくレベルの出ていないベッドは、確かにプリンターを破損させる可能性があります。初期レイヤーは明らかな理由で最もクリティカルです。水平でない面で作業すると、ノズルがビルド面に衝突する可能性があります。大したことないように思えますが、毎回の擦り傷や衝突がノズルを傷めます。
ノズルがビルド面を削るだけでなく、プラスチックの押し出しを妨げます。また、破片をノズル内に巻き込み、部分的な詰まりを引き起こし、押出フローに影響を与えます。
プリンターヘッド/ノズルを叩くことになるだけでなく、造形も失敗する運命です。それ以外のプリンター部品は、ベッドレベルの不均一さの影響を受けません。
フィラメント変更で再レベリングが必要になる場合
異なる温度設定を必要とするフィラメントタイプに変更するとき、造形前にベッドをチェックしレベリングするのがベストです。温度差がベッドの膨張と収縮に影響し、ビルド面を不均一にする可能性があります。また、PLAからABSへの切り替えのようにベッド温度設定が変わる(例:50℃→100℃)と、プリントベッド自体の体積が膨張し、ノズルとの距離を再度広げる必要が生じます。
要するに、PLAからABSや他のフィラメントタイプへの変更は、ビルドプレートのダイナミクスを変えます。効果的なレベリングのためには、これから造形するフィラメントの要求温度(ABSなら90℃など)までベッドを加熱してから、ベッド位置をチェック・調整すべきです。
ベッドレベリングとノズルギャップ調整の手順
時々ベッドのレベルをチェックし、Zオフセットを調整する必要があります。以下はそのプロセスの概要です。
ベッドの準備
まず、柔らかい綿布でノズルを拭き清掃します。ノズル周りに硬化したプラスチックがあれば、最後に使ったフィラメントの温度まで加熱し、柔らかくなったら拭き取ります。硬いブラシが必要な場合もありますが、優しく作業してダメージを避けてください。
ベッドも清掃し、こびりついたプラスチックを取り除きます。ガラスベッドなら鋭利な刃でスクレイピングします。ベッドを取り外し、温かい石鹸水で洗います。取り外せない場合は、プリンター上でイソプロピルアルコールで清掃できます。
シンクでスポンジと熱湯で洗うこともできます。私のように不器用なら、ガラスを割るリスクがあるので、予備を用意しておくのが賢明です。
ベッドレベリングを始める前に、次に造形するフィラメントのベッド温度まで加熱しておきます。
ベッドレベリングの手順
手動でベッドをレベリングするには、以下の簡単なステップに従ってください:
- ベッドのネジ(通常4本)を数回回し、ベッドとノズルの隙間を広げる
- ノズルをビルドプレートに近づける。手動で、またはソフトウェア制御で「オートホーム」を実行。これはプリンターモデルによります
- 標準A4用紙から切り出したインデックスカードを使い、4隅と中央を調整。一隅から始め、インデックスカードをノズルとベッドの間に挟み、ノズルに最も近いネジを回して隙間を狭め、わずかな抵抗を感じるまで締める。残り3隅と中央も同様に繰り返す。完了後、すべてのスポットで抵抗が同じか再確認。異なればレベルが出るまで繰り返す
- シングルレイヤーテストを実行してレベリングを検証。レイヤーが全体で一貫していればベッドはレベル出ている。そうでなければ再チェック
おすすめ製品コーナー
3Dプリンター、フィラメント、アップグレードパーツの選定に迷うことなく、リサーチ時間を短縮できるようおすすめ製品コーナーを設けました。初心者から上級者まで幅広く対応できるプリンターを厳選し、フィラメントとアップグレードパーツも実際にテスト済みです。どれを選んでも期待通りに機能します。
3Dプリント
- 設備点検の最適頻度:実践的ガイドとFDP(故障発展期間)活用法
- CMMSユーザーアクセスの最適化:何人のユーザーが必要か?
- 3Dプリント部品の仕上げ:インハウスかアウトソーシングか? 実践ガイド
- Stratasys 3Dプリンターのノズルチップ交換ステップバイステップガイド
- GrabCAD PrintとStratasys 3Dプリンターの接続 - ステップバイステップガイド
- 3Dプリントでエンド・オブ・アーム・ツールを作るメリット:コスト・重量・時間を削減
- Mark Oneプリントベッドへのグルースティック正しい塗布方法
- 3Dプリンターを無人運転(一晩放置)しても安全か? リスクと対策の真実
- CNC工作機械の点検頻度ガイド|最適なメンテナンススケジュールで故障予防
- CNC工作機械の修理か買い替えか? 実務的判断ガイド
- 2022年にビジネスでIoTを導入する:実践的なブループリント