



ハーコのSFQ(選択的表面仕上げ品質)をマスターして高品位加工を実現
ハーコユーザーの皆様には「SFQ(Select Surface Finish Quality)」という用語が馴染み深く、どの設定が最適か肌感覚でご存知かと思います。しかし、裏側で何が起きているか、各設定が実際に何を意味し、マシンの挙動にどう影響するかをご存知の方は意外と少ないかもしれません。
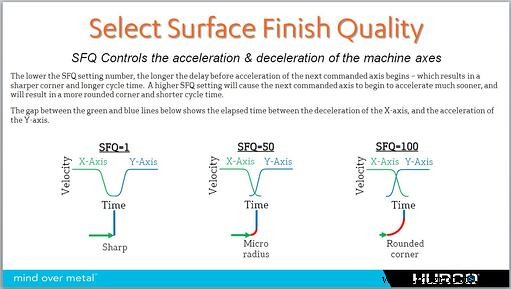
SFQはハーコWinMaxソフトウェアの機能で、ユーザー定義の制御設定により、特定のプロジェクトで「より良い表面仕上げ」か「より短いサイクルタイム」のどちらを優先するかを選択できます。設定値は1〜100の数値で、目安として「数値が小さいほど仕上げ面が良くなるがサイクルタイムが長くなる」「数値が大きいほどサイクルタイムが短くなるが仕上げ面が荒くなる」という関係です。
この設定はプログラムパラメータ画面での「設定したら忘れて良い」パラメータであるだけでなく、会話型プログラムでは工具ごとに個別に定義でき、NCプログラムではGコードで随時変更可能です。つまり、会話型・NCどちらでも、その時々のニーズに合わせて数値を変更できます。例:荒加工工具は80など高め、中仕上げ・仕上げ工具は20など低めに設定。荒加工では仕上げ面より速度優先、仕上げでは表面品質が重要。両プロセスを独立して制御し、必要に応じて即座に変更できる柔軟性がSFQにはあります。
では、どう動作するのか? 簡単に言えば、SFQ設定は軸駆動の加減速、方向転換のタイミングと速さに影響します。例えば直角コーナーをプログラミングした場合、一方の軸(X軸)が完全停止し、もう一方(Y軸)が動き出す必要があります。現在のSFQ設定が、新しい動きがどれだけ速く始まり、古い動きが止まるまでのオーバーラップ時間をどれだけ許容するかを決めます。
以下の画像はその様子をグラフィカルに表したものです:
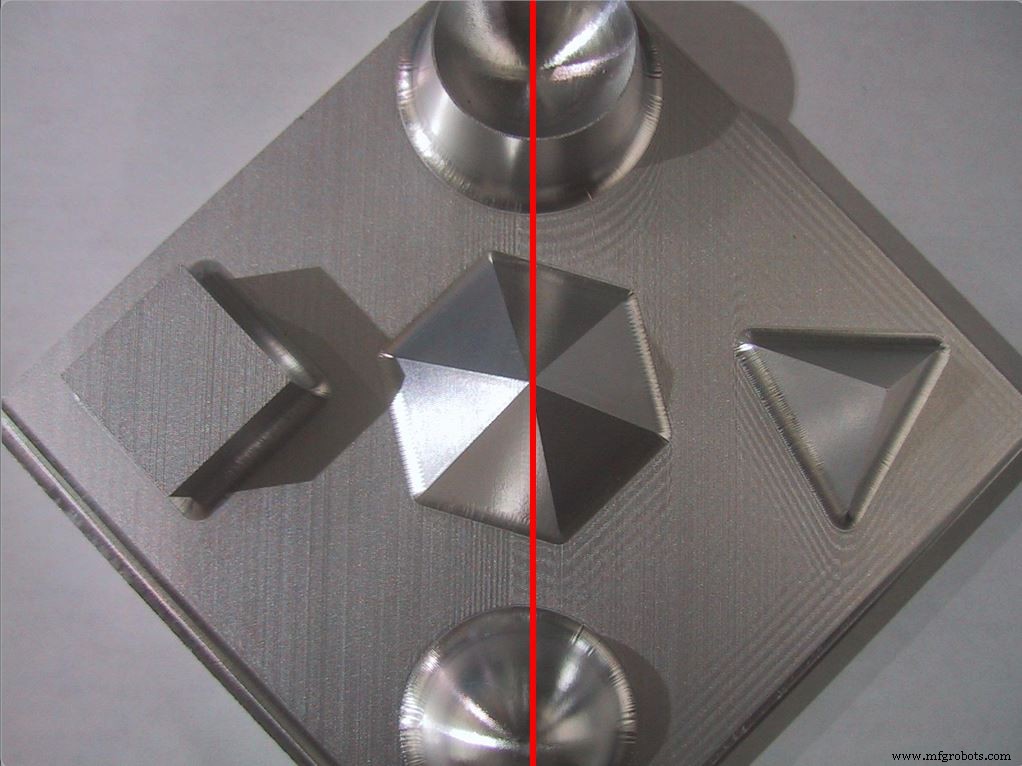
下図:左側はSFQ 1、右側はSFQ 100で加工。3段階設定を組み合わせた場合のサイクルタイム比較:
- 全工程 SFQ 1 = 4時間56分
- 全工程 SFQ 100 = 2時間41分
- 荒加工 SFQ 100、仕上げ SFQ 1 = 3時間1分
このようなコンテンツをもっと見たい方は、下のアイコンから購読登録を!
CNCマシン
- アルミニウム砂型鋳造のマスター:優れた表面仕上げのための技術
- 表面仕上げ(表面テクスチャー)完全ガイド:単位、記号、実用チャート
- 表面粗さマスター:測定と機能の包括ガイド
- インベストメント鋳造で優れた表面仕上げを実現
- DIN 1725-1 Grade 3.3211 (T4510) ― 高性能アルミニウム合金 6000系
- DIN 1725-1 Grade 3.3211 T4511 ― 高性能陽極酸化対応アルミニウム合金
- DIN 1725-1 Grade 3.3211 T6510 アルミニウム合金 ― 特性と用途
- DIN 1725-1 Grade 3.3211 (T6511) ― 高強度アルミニウム合金、優れた溶接性
- DIN 1725-1 Grade 3.3211 T451 アルミニウム合金 - 優れた耐食性と陽極酸化適性
- DIN 1725-1 規格 3.3211 T652 アルミニウム合金 - 特性と用途
- DIN 1725-1 3.3211 T4 アルミニウム合金 (AlMgSi0.5 / 6063相当) - 耐食性・陽極酸化・溶接性に優れる