



3Dプリント表面仕上げを向上:優れた表面品質のための実証済み技術
3Dプリントプロセスがプリント直後に射出成形品質の表面仕上げを生み出さないことは周知の事実ですが、朗報もあります。助けとなる技術が存在し、新たな開発が常に進んでいます。後処理が手作業から自動化へと移行するにつれ、3Dプリント部品のコストは低下します。
サポート構造の除去(選択的レーザー焼結(SLS)とマルチ・ジェット・フュージョン(MJF)の場合はパウダーケーキ除去)は、造形に必要だったサポート構造からプリント部品を解放する第一歩です。新しい技術をサポート除去にどう活用しているかについては、このPolyJetケーススタディをご覧ください。一度部品がプリントされた支持層から解放されれば、使用材料に応じて表面粗さに対処する多くの方法があります。場合によっては、アプリケーションに適していれば、あえて対処しない方が良いこともあります。
滑らかな3Dプリント部品が高い需要を持つ理由
なぜスムージングがこれほど人気なのか?理由は多数あります。スムージングは以下を実現します:
- 美観の向上
- 塗装・染色の密着性向上
- 耐薬品性の向上
- 腐食リスクの低減
- 耐久性の向上
- 多孔性の低減、表面密封による洗浄・滅菌の容易化
- 弱点や破損点になり得る表面欠陥の除去
- 摩擦効果の最小化
- 導電性の向上
- 耐水性の向上
- 付加製造部品に射出成形のような表面を創出
これは決して包括的なリストではありませんが、部品テクスチャを評価する際の検討材料になるでしょう。
表面粗さの測定
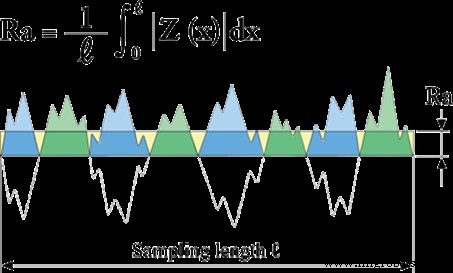
表面粗さの最も広く使用される指標はRa、つまり粗さプロファイルと平均線の間の平均粗さです。Raは理想的な表面平面からの偏差をマイクロインチまたはマイクロメートルで測定します。Ra値が大きいほど表面は粗くなります。例えば、SLSとMJFの3Dプリント表面は、角砂糖やブルージーンズに例えられることがよくあります。
ほとんどのエンジニアにとって、表面粗さの上限値を設定することは、機械的用途や美観の理由から一般的に望ましいため必須です。時には、人間工学でハンドルやタッチパッドに「グリップ感」が必要な場合などにRa仕様が使用されます。表面粗さパラメータの詳細については、ISO 25178をご参照ください。
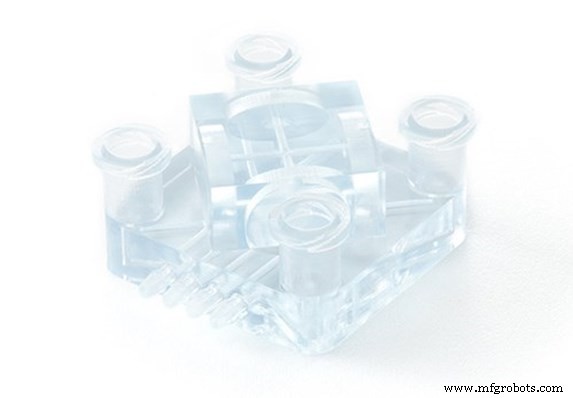
FDM部品のスムージング
 熱溶解積層法(FDM)プロセスはプリント中に不均一な層を生成します。現在のスムージング方法には以下が含まれます:
- サンディング
- 隙間埋め
- 研磨
- 塗装
- 蒸気平滑化
- ディッピング
- エポキシコーティング
- メッキ
各方法は部品公差に特定の影響を与えるため、これらのスムージングプロセスを開始する前に、どのようなトレードオフが発生するか理解しておくことが重要です。
ステレオリソグラフィ部品のスムージング
ステレオリソグラフィ(SLA)プロセスは、フィラメントベースのアプローチに依存しないため、FDMと比較してプリント直後に遥かに滑らかな表面を生成します。SLA部品のスムージングで一般的な2つの方法は、手動サンディングとメディアブラストです。メディアブラストは砂、グリット、セラミックビーズで行えます。多くの場合、均一なテクスチャを得るには手動サンディングまたは両方の組み合わせが必要で、円運動サンディングが最適です。より高い光沢を得るには、高グリット数のサンドペーパーを使用します。
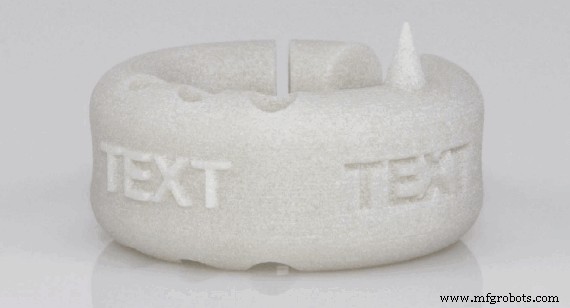
選択的レーザー焼結(SLS)とマルチ・ジェット・フュージョン部品のスムージング
SLSとMJFのような粉末ベースのプリントプロセスでは、機能用途向けに手動サンディングを活用できます。しかし、高グリットペーパーでもこれらの表面を当社の審査レベルまで滑らかにするのは難しく、特に塗装が必要な場合は顕著です。結果は滑らかに感じられますが、テクスチャがベルベットのような表面に変わります。SLA部品のサンディングとは1:1の比較ではありません。これらの材料を真に滑らかにするには、機械加工が最適です。
ナイロンとTPU部品は、化学的または蒸気平滑化などの追加技術にも依存し、表面を本質的に溶かして均一なテクスチャにします。この方法はますます普及しています。当社ではMJF部品を常に黒く染色して統一感のある美観を作ります。滑らかに塗装されたSLSまたはMJF部品が必要な場合、厚めのプライマーで材料を密封してから始めるのが最適です。プライマーは塗装前に平滑化できます。
金属3Dプリント部品のスムージング
プリントでも機械加工でも、金属部品には滑らかな表面が期待されます。付加製造では、造形後機械加工で荒いエッジを取り除く方法があります。他の可能性には:
- ショットピーニングで全体を処理、または特定領域を研磨・バーニッシング
- 電解研磨またはエッチング
- バレル研磨、タンブラー、遠心研磨も表面を滑らかにする良い方法です。メディアブラストやショットピーニングと同様、これらのプロセスは外部表面の仕上げに適していますが、内部表面とチャネルへのアクセスは困難です。
- 研磨流体加工(エキストルードホーンとも呼ばれる)で内部壁の平滑化。研磨メディアが内部通路を実質的に侵食・デバーリングします。
- 等方性超仕上げ。振動と研磨で鏡面仕上げを実現
粗い表面と全体表面積の最大化が部品設計に不可欠なケースもあることに留意すべきです。最もよく引用される例は、骨統合(インプラントへの骨成長)を必要とする構造用インプラントです。Strykerは、付加製造多孔質インプラント設計が達成できることを先導する企業の一つです。
付加製造部品の表面仕上げ制御とプロセス自動化は、急速に進歩しています。今後5年間でどの追加プロセスが普及するか楽しみです。ポケットリソースとして、3Dプリント表面仕上げガイドをご覧ください。各3Dプリント技術で製造可能な部品と表面仕上げのクローズアップ例を確認できます。
産業技術
- アルミニウム砂型鋳造のマスター:優れた表面仕上げのための技術
- 3D印刷が航空宇宙に革命をもたらす:試作から搭載部品まで
- 食品生産を強化する:優れた品質と一貫性のための実証済み戦略
- 機械オペレーター効率の測定・改善をマスターし生産を向上
- 工具摩耗管理のマスター:CNC加工の品質と寿命を向上
- 生産品質を高める実証済み戦略:効率性と競争力のために
- 品質ドキュメントを活用して生産効率を飛躍的に高める方法
- 産業生産性と品質を向上させる5つの実証済み戦略
- ハーコのSFQ(選択的表面仕上げ品質)をマスターして高品位加工を実現
- 3Dプリント格子構造で部品性能を向上:軽量化・高強度・衝撃吸収を実現
- 工作機械精度を高めて精密製造を実現する