



金属切断品質における表面粗さチャートの必須役割
金属表面仕上げ特性の参照ツール
金属表面仕上げチャートは、Metal Cuttingが品質保証プロセスの一環として社内で使用する参照資料の一つです(詳細についてはウェブサイトの「品質への取り組み」ページをご覧ください)。
通常、これらのチャートは標準表面仕上げの測定に関するガイドラインを提供します。たとえば:
- 使用されるさまざまなパラメータ
- 異なる加工方法による典型的な粗さ
- マイクロインチ(µin)からミクロン(µm)への換算
標準表面仕上げとは?
表面仕上げは一般的に、表面テクスチャの尺度として記述されます。表面パターンのレイ(方向)、粗さ、波状性によって特徴づけられます。標準表面仕上げには、さまざまな製造方法で達成される機械加工仕上げに関して頻繁に参照される特性が含まれます。
ウェブで「表面仕上げチャート」を検索すると何が見つかり、それが金属部品の標準表面仕上げとどう関係するのか? 詳しく見てみましょう。
Raとその他の表面仕上げ単位
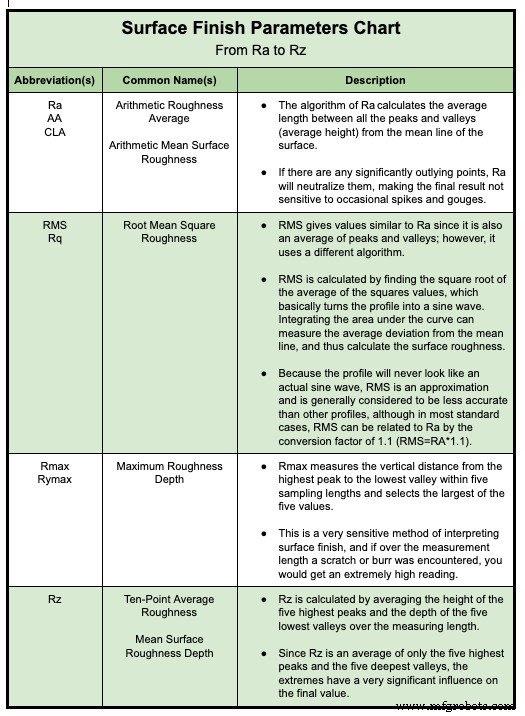
金属表面仕上げチャートの一種は、表面仕上げパラメータ、つまり表面仕上げを記述するために使用されるさまざまな測定単位と算術計算を説明するものです。このタイプのチャートには以下のパラメータが含まれる可能性があります。
- 最も一般的に使用されるパラメータは算術平均粗さ(Ra)です。これは、平均線からのすべてのピークと谷間の平均長さ(または平均高さ)の計算です。著しく外れた点を中和するため、Raは時折のスパイクやゴウジに敏感ではありません。
- 二乗平均平方根粗さ(RMS)はRaに似ていますが、一般的に近似値と見なされ、したがってRaより精度が低いとされます。RMSは、値の二乗の平均の平方根を見つけるアルゴリズムで計算されます。基本的に、表面プロファイルを正弦波に変換し、平均線からの曲線の平均偏差を測定します。
- 最大粗さ深さ(Rmax)は、サンプリング長内の最高ピークから最低谷までの垂直距離を測定し、測定値の最大値を選択します。表面仕上げを推定する高感度手法として、バリや傷によって高い読み取り値が出やすく、全体としてより粗い表面を示します。
- 平均粗さ(Rz)は、最も高い5つのピークの高さと最も低い5つの谷の深さを平均化して計算されます。極値のみを見るため、Rzは高い値を生みやすく、平均的な表面仕上げを正確に反映しない可能性があります。
Metal Cuttingでは通常Raで検査し、ほとんどのお客様がRaを要求されます。RaとRMSは概算換算係数RMS = Ra × 1.11で互換的に使用されることがありますが、当社はRaの使用を推奨します。より精度が高く、業界で広く受け入れられているためです。
表面粗さチャート
もう一つのタイプの金属表面仕上げチャートは、さまざまな製造プロセスで達成可能な表面粗さ値の平均範囲を示すものです。これは、加工プロセスによって表面仕上げが大きく異なるため、知っておくと役立ちます。
異なる切断方法の選択は、完成金属部品に特定の表面を持つことがアプリケーションの成功に不可欠な場合、重要なステップです。また、特定の表面仕上げを達成するには、複数のプロセスを使用する必要がある場合があります。
各金属切断プロセスには独自の特性(機械技師が「目撃痕」と呼ぶ)があります。これらはプロセスに依存して一定程度、一定の制限内で変化させられます。
たとえば、機械加工面の滑らかさには下限があるため、ポリッシングを用いて非常に滑らかな表面を得たり、研削で鋭いエッジや光沢仕上げを作ったりできます。
研磨切断、EDM、平面研削、フライス、旋削、ラッピング、ポリッシングなど、さまざまな金属切断方法の標準表面仕上げを比較する表面粗さチャートを探せます。表面仕上げ測定では、数値が低いほど、表面は滑らか(粗さが少ない)ことに注意してください。
表面粗さ単位の換算
別のタイプの金属表面仕上げチャートは、特定の表面粗さグレードについて、異なる単位間の換算を示すものです。たとえば、ここに示すチャートは、標準およびメトリック測定システム(マイクロインチとミクロン/マイクロメートル)でRaとRMSの換算を提供します:
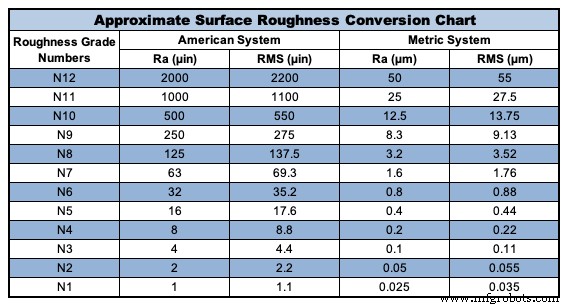
表面粗さ換算は近似値です。RaとRMSは異なるものを測定し、正弦波プロファイル(またはピークと谷が表面全体で完全に同一)の場合にのみ換算可能だからです。これは現実世界では稀です。
表面仕上げを目視比較するツール
ウェブで標準表面仕上げを示すチャートを検索している人は、実際には、たとえばRa 63µinの表面がどう見えるべきかを示す画像を探しているかもしれません。
ここで役立つのがもう一つの便利な参照ツール:表面仕上げ比較板、別名表面粗さ比較板です。
表面仕上げ比較板は、各部品を機械的にテストして実際のRa測定値を得る代わりとなる検査ツールです。機械的テストは一般的に以下の2つの方法を含みます。
- 接触式表面粗さ測定器:プローブを部品表面に沿って走らせて読み取る。部品表面を傷つけたり変質させたりする可能性がある
- 非接触・非破壊ツール:干渉計やその他の光学3D計測を用いて、部品表面に触れずに測定
しかし、これらの機械的ツールの代わりに、コンパレータプレートを見て、Ra 63µin(または32µin、16µin、8µinなど)が、検査中の部品と比較してどう見えるかを確認できます。
表面仕上げ比較板を使用することは、表面プロファイルを物理的に測定するのではなく、見て部品が仕様内かどうかを判断する迅速で簡単な方法です。
比較板の種類
異なる金属切断プロセスで異なる平均表面仕上げ範囲があるように、異なるプロセス用の異なる比較板があります。
なぜなら、たとえばEDM切断部品は端面切断面に微小な「ピット」の外観を持ち、研磨方法では端面切断面に非常に細かい、わずかに弧を描くラインが生じるからです。まったく同じRa値でも、使用された切断プロセスによって見た目が大きく異なる可能性があります。
したがって、正しいプロセス用の比較板を見ているかを確認することが重要です。
比較板の限界
さらに、はるかに低い(滑らかな)表面仕上げ要求、たとえば2µinや1µin Raになると、比較板は役に立ちません。高倍率でない限り、2µinと1µin Ra(またはそれ以下)の違いは容易には判別できないからです。
特定のアプリケーションにクリティカルな範囲がある場合(例:各部品が10µin Raと25µin Raの間でなければならない)、比較板も最良の選択とは言えません。これらの場合、部品が指定範囲内にあることを確実にするために、機械的にテストする必要があります。
厳格な表面仕上げ標準
Metal Cuttingでは、最も頻繁に扱う表面仕上げは、小さな精密金属部品の端面切断と、チューブおよびロッドの径方向ボディ表面です。
部品のどこかに傷、打痕、スクラッチがあっても、それが部品の総表面仕上げ測定値に含まれない可能性があることを覚えておくことが重要です。しかし、当社はこの類の表面仕上げ欠陥を最小限に抑えるよう細心の注意を払っており、表面仕上げが製品にとってクリティカルな場合は、必要に応じて欠陥検査を行えます。
端面切断の典型的結果
当社の研磨切断法は、使用する砥石によりますが、保守的に32または63µin Ra以上の端面切断を生み出します(数値が低いほど滑らかなので、「以上」とは「またはそれ以下」を意味します)。異なる金属タイプが達成可能な仕上げに重要な役割を果たすため、高いRa値から控えめに開始しています。
ラッピング部品では、端面切断の表面仕上げは通常16µin Ra以上です。そして最高の結果は、機械的ポリッシングで端面切断を1µin Raまたはそれ以上に滑らかに仕上げたときです。
ボディ表面の典型的結果
お客様の要求が原材料の「引抜き肌」表面と異なる場合、Metal Cuttingは材料を研削して部品の径方向表面(ボディ)の所望結果を達成できます。通常、研削で8〜16µin Raを達成しますが、特定条件下では2〜4µin Raも可能です。
バリ取りのためにタンブラー処理すると、追加の利点としてポリッシング作用が生じ、8µin Ra以上のさらに滑らかな表面を生み出せます。そこから機械的ポリッシング技術でボディ表面仕上げを1µin Ra未満まで下げられます。
より粗い表面が要求される場合、サンドブラストや研削を用いて意図的に非常に粗い表面を開発し、100µin Raを超えることも可能です。
(小さな金属部品のRa表面仕上げ要求をどう満たすかについて、詳細はこちら。)
金属表面仕上げニーズを満たす方法
さまざまなタイプの金属表面仕上げチャートからわかるように、表面仕上げには多様なオプションと粗さの見方があります。
幸い、金属切断プロセスの選択肢と使用可能なさまざまな仕上げ技術により、適切なパートナーならお客様の表面仕上げ要求だけでなく、他の重要な寸法ニーズも満たす金属部品を製造できます。
詳細は動画「How to Avoid Last-Minute Surface Finish Issues」をご覧ください。
産業技術
- バーフィーダー旋盤で生産効率を向上
- ステンレス鋼ヘアライン仕上げを選ぶべき時:用途とメリット
- 表面粗さ(サーフェスラフネス)完全ガイド:単位、チャート、測定技術
- 表面仕上げ(表面テクスチャー)完全ガイド:単位、記号、実用チャート
- ラインリアクターでモーターを守る:VFDシステムの必須コンポーネント
- Fusion 360マスター:サーフェスモデリングを活用した複雑形状加工
- 表面粗さマスター:測定と機能の包括ガイド
- インダストリー4.0における拡張現実(AR)のメリット
- インダストリー4.0でリモートエキスパートソリューションを活用し効率を最大化
- 標準機械加工表面仕上げの理解:定義、重要性、ベストプラクティス
- FR4材料:信頼性の高いPCB実装のための必須選択