



CNC加工における工具たわみの理解と対策
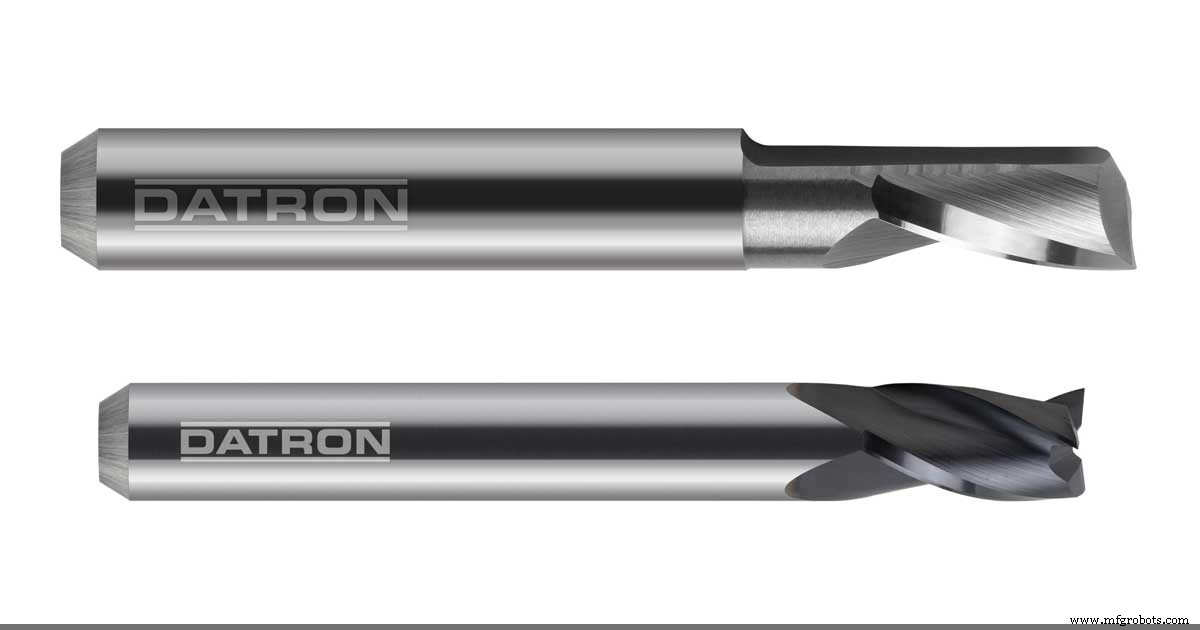
ポケットや穴をフライス加工した後、上面の方が底面より大きく測定されたことはありませんか? また、ゲージピンが穴の入り口ではスッと入るのに、奥まで通らないことはありませんか? 答えはシンプルです。「工具たわみ」です。すべてのものは曲がります。本当にすべてです。工具たわみは常に存在するのに、あまり理解されていない問題です。心配しないでください。あなたのせいではありません! 工具たわみを完全に無くすことはできません。コントロールし、最小限に抑えることだけが可能です。知識は力です。この記事を読み終える頃には、工具たわみの原因と対策について実用的な知識が得られているはずです。
シンプルに言えば、工具たわみとは工具の曲がりです。深いポケットを削る例で考えます。切削中、工具と材料に力が加わります。材料は削られチップになりますが、抵抗なく削られるわけではありません。材料が反発し、工具先端を切削力とは逆方向に押しやります。工具の突き出し量が長ければ長いほど、先端の変位は大きくなります。
工具たわみを計算することは可能ですが、数式はかなり複雑です。機械加工現場で長く働いていれば、最適化は目と耳で達成されることが多いことをご存知でしょう。私はこの二つこそが、優れた機械技師にとって最も重要なツールだと考えます。それでも数値計算したい場合は、オンラインで複数の計算ツールが利用できます。今回は信頼できる目と耳、そして少しの常識に頼ります。
剛性が最重要ファクターです。工具の突き出し量を増やすと、剛性は指数関数的に低下します。長さが必要な状況では、最大径で最少フルート数の工具を選ぶのがベストです。工具径を小さくすると、曲げるのに必要な力も小さくなります。また、フルート一本一本が工具の剛性を下げます。深い形状を削る場合、図面が許す最大径の工具を使って性能を最適化すべきです。コーナーRの仕様を満たすために、大径工具で荒取りし、小径工具で仕上げるのは賢明な戦略です。フルート数は最小限に、突き出し量も本当に必要な分だけに抑えてください。ツール選定時には、剛性を重視した設計、特に「マイクロ」ツールではテーパーシャンクによる剛性向上が図られている製品があることに気づくでしょう。
工具たわみ低減:超硬工具 vs ハイス工具
工具たわみが問題だと感じたり、たわみを招くほどアグレッシブな切削を行う場合、超硬工具の採用を常に検討すべきです。高SFPM(周速)と長寿命というメリットに加え、超硬はハイスの約3倍の剛性を持ちます。ただし、超硬は極めて脆い材料です。工具たわみの文脈では、これは良くない組み合わせです。たわませるには大きな力が要りますが、一度限度を超えると寛容性がなく、折損します。注意が必要です。
以前のブログ「アップカット vs ダウンカット」や「ダイナミックミリング」で触れた通り、切削戦略も工具たわみに影響します。ダイナミックツールパス戦略(ラジアル切り込みが軽い)を荒取りに用い、アップカット(順送り)で加工すれば、工具たわみを最小限に抑えられます。仕上げでは、アップカットで仕上げるか、ダウンカット(逆送り)でスプリングパス(仕上げパス)を取るか、潤滑を伴う軽いダウンカット仕上げパスを取るか、いずれかで良好な結果が得られます。
CNCマシン
- 5軸CNC加工完全マスター|精度・速度・業界メリットを徹底解説
- CNC加工における工具たわみを最小限に抑える効果的な技術
- エキスパートによるカスタムCNC機械加工ソリューション:精度と信頼性
- 精密アクリルCNC加工:正確、安全、効率的
- CNC加工における品質管理の強化:精度と顧客満足のための戦略
- 精密CNC加工によるカスタム部品製造:迅速・高精度・最適なソリューション
- 大型部品のCNC加工:サイズ制約を克服する戦略
- CNC加工で厳しい公差を達成する:10年の実証済みプロセス
- CNC加工 vs 射出成形:プロジェクトに最適な製造方法の選び方
- CNC加工コストの理解:主要因と最適化方法
- ポリマー精密CNC加工:先進技術とヒント