



ネジ加工の極意:タッピングとスレッドミリングのエキスパート知見
皆さん、今日はネジ加工について様々な形で語ります。主に私の経験に基づく異なるネジ切削/成形タイプについて議論します。技術的な詳細情報をお求めの方には申し訳ありませんが、ネジ加工には変数が多すぎるため、各ネジ成形タイプについてより技術的なブログを別途書くかもしれません。今回は、私の経験と意見に基づくネジ切りの一般的な概要をお伝えします。意見は人それぞれですが、最後までお付き合いいただければ、何かしらの洞察が得られるはずです。
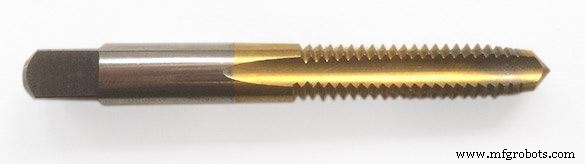
まず第一にカットタップ(切削タップ)です。私の経験では、カットタップがほとんどの業界で最も広く使われています。安価で汎用性が高いです。皆さんも、異なるネジサイズに必要な下穴径を示すタップドリルチャートを見たことがあるでしょう。非常にシンプルです。適切なサイズと深さで下穴をあけ、面取り(センタリング)して、タップを立てます。カットタップは手作業、タッピングヘッド付きボール盤、ニーミル、CNCマシンのリジッドタッピングなど、様々な方法で使用できます。
カットタップによる貫通穴ネジ切り
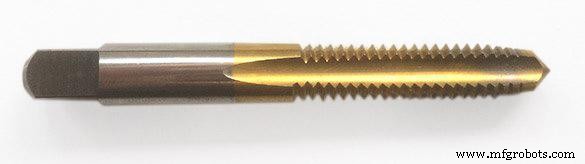
どのタップが必要か決める際、穴のタイプに注意してください。貫通穴をタッピングする場合、先端にテーパー(リード)がある標準カットタップが使用できます。このリードは、タップが穴に噛み合う際にセンタリングする役割を果たします。
貫通穴をタッピングする際は、ネジ山が穴を貫通するまで十分な深さまで切削する必要があります。リードの長さはネジサイズに依存し、ネジが大きいほどリードは長くなります。
底タップ(ボトミングタップ)による止まり穴ネジ切り
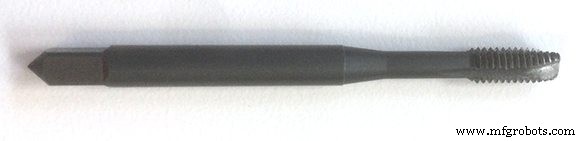
しかし、止まり穴をタッピングする場合は、ボトミングタップ(底タップ)を検討すべきです。ボトミングタップはリードがほぼ完全に削り落とされています。これにより、止まり穴のより深い位置までタップを噛み合わせられます。穴の深さに厳しい公差があり、深く穴をあけると他の形状を貫通してしまうような状況で使用されます。カットタップの主な問題は…チップです。止まり穴でカットタップを使う場合、標準タップでもボトミングタップでも、チップの逃げ場を確保する必要があります。タップが穴に噛み合うと、ネジ山の形状を材料から切り出すためチップが発生します。タップは上から噛み合うため、チップはタップと共に穴の奥へ押し込まれます。穴底に十分な逃げスペースを設けないと、タップが折損します。それだけのことです。だからこそボトミングタップは止まり穴で威力を発揮します。極短リードにより、所定の深さまで完全なネジ山を形成するために、それほど深く下穴をあける必要がなくなるからです。チップを穴の外へ持ち上げることを目的としたヘリカル形状のタップもあります。私の経験では結果はまちまちです。複雑な形状はタップを弱めるため、難削材では注意が必要です。しっかり宿題をしてください。
ロールフォームタップ(転造タップ)の強さ
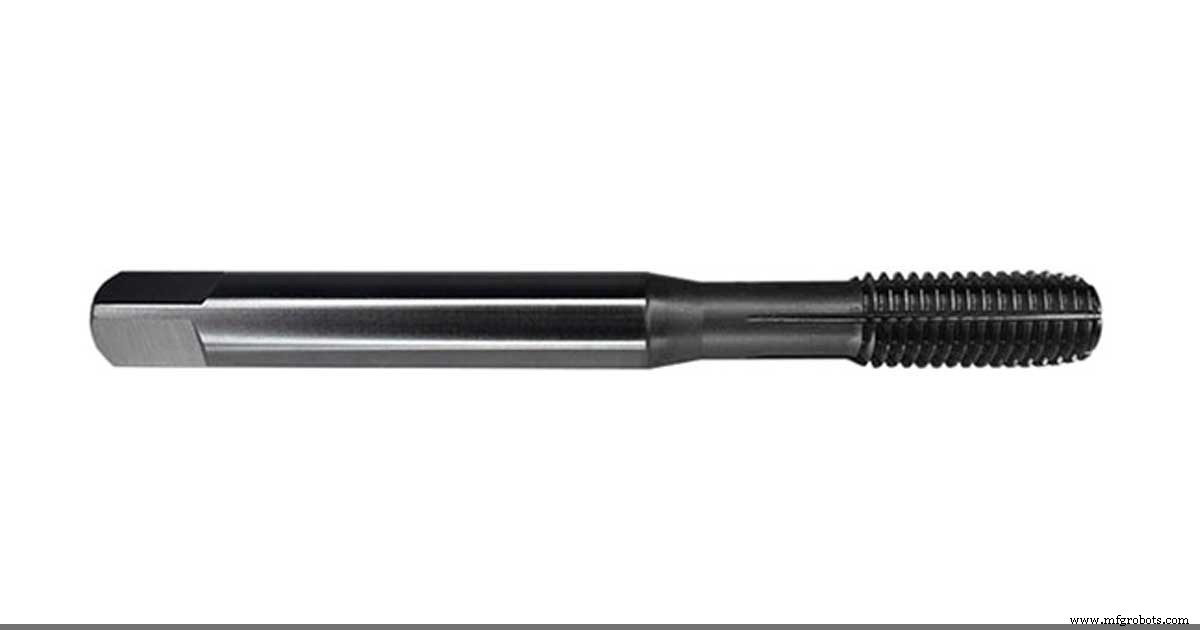
次にロールフォームタップです。私が初めてロールフォームタップを知ったとき、天国を見た気分でした。タップ折損と不良品の連続で特にイライラしていた週の後のことでした。この記事を読んでいる方も、そんな週を経験したことがあるでしょう。みんなあります。ロールフォームタップはカットタップより遥かに強く、形状も全く異なります。ロールフォームタップの欠点、そして私が勤めた多くのショップが完全導入しなかった最大の理由は、標準タップドリルサイズが適用できなくなることです。現在の標準ドリルチャート(工場の壁に貼ってある大判のもの)には、標準タップ、ロールフォームタップ、メートルタップ、STIタップの下穴径がすべて別々に記載されています。しかし、長年標準タップを使ってきた私たちは、チャートを参照する頻度が十分ではありません。ロールフォームタップの下穴はカットタップよりかなり大きいため、何も知らずに使うと大惨事になります。ロールフォームタップは名前の通り、切削ではなく「転造」でネジ山を形成します。タップが穴に噛み合うと、材料を削り取るのではなく、その形状を変形させてネジ山の幾何学形状に成形します。防衛関連の仕事をしたことがある方なら、図面に「すべてのネジはカットタップで形成すること」との注記がある理由がわかります。軍は一般的に、材料構造を変える操作を嫌います(私の経験では)。鋳造品より無垢板を複雑な部品に好むのも、見えない部分の不確実性を嫌うからです。とにかく、ロールフォームタップは優れています。折れにくい(挑戦しないでください)ですが、より多くのトルクを必要とします。私はアルミニウムやその他軟らかい材料でしか使ったことがなく、冷間圧延鋼でも稀です。硬い材料での性能はわかりませんが、同じサイズのネジで2セットのドリルが必要になることを嫌うショップが多いため、普及していません。
スレッドミルによるネジ加工の汎用性
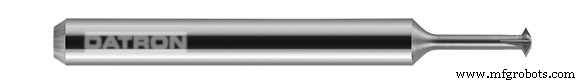
最後のネジ切削タイプはスレッドミリングです。最初は難しそうに見えますが、一度マスターすれば本当に素晴らしい加工です。スレッドミルには多くの種類があり、別のブログで詳述します。ここではシングルポイントスレッドミルについて説明します。シングルポイントスレッドミルなら、一つの工具で幅広いネジに対応できます。カスタムピッチ、右ネジ/左ネジ、内部ネジ/外部ネジすべてを一本でこなせます。最近私は穴あけにヘリカルボーリングを採用し始めたため、二本の工具で様々な径の穴とネジを完結できます。穴をネジの谷径までボーリングし、スレッドミルでネジを切り、同じ工具で穴の上面を面取りできます(90度センタリングでなければ。ほとんどのスレッドミルは30〜60度です)。工具形状上、補正が必要なのは外周切れ刃(先端)から平坦な先端までの距離のみで、小径スレッドミルでは一般的に0.02インチ(約0.5mm)未満です。最大のメリットは、穴をフライス加工した後、スレッドミルを穴底まで送り、底から上へ向かってネジを切れることです。これにより、穴底のチップに工具が衝突する懸念を完全に排除できます。スレッドミルを見ると、最初は「本当にこれでネジが切れるのか?」と疑いたくなります。私も初使用時は折れると確信していましたが、折れませんでした。スレッドミリングは最も汎用性が高く効率的なネジ成形戦略です。明確な理由がない限り、これからは私の第一選択肢になります。
同じ工具で穴あけとネジ切りを
スレッドミリング vs タッピングの更なる情報
宿題をし、ツールと材料を知り、機械加工のあらゆる作業を十分な理解と冷静な頭で臨んでください。ネジ加工でもこれは変わりません。数字を信じ、新しいことに挑戦することを恐れないでください。私はずっとスレッドミリングを馬鹿にしていました。もっと早く知っていればよかった。安全第一で。
CNCマシン
- 高炉出銑口操業:溶銑・スラグ効率的除去の技術
- アップミリング vs ダウンミリング:12項目で違いを徹底比較
- CNC旋削とフライス加工:主な違いと用途
- ねじ切りフライス vs タッピング:あなたの部品に適したネジ加工方法は?
- ステップステンシルフライス加工:PCB製造におけるレーザー切断・化学エッチングを超える精度
- 社内試作の極意:ジェネレーティブデザイン、CNCフライス加工、ラボ構築
- フライス盤の種類、機能、CNC製造における応用
- CNCフライス vs 手動フライス:違いと使い分けの判断基準
- ECS G84 タッピングサイクル:フライス盤向けセットアップと最適化
- 先進フライス旋盤・旋削センター:HT、FTC、FTシリーズ
- C++マルチスレッド完全ガイド:効率的な並行プログラミング