



CNC加工の変数管理:安定した結果を得るための実践的アプローチ
変数をコントロールする
どれほど高度なCNCマシン、ソフトウェア、ツーリング、あるいは自分の腕前であっても、調整は常に必要です。微調整の場合もあれば、大幅な変更が必要な場合もあります。すべては「何を、どう加工しているか」によります。加工には無限の変数が存在するため、すべてに触れることは不可能です。重要なのは、それらの変数を排除、あるいは少なくとも「コントロール」し、毎回安定した結果を得ることです。月曜朝に新しいジョブをセットアップしたとします。8本の工具を使い、約2時間の加工です。月曜は順調でしたが、火曜朝、夜勤の担当者が「暇だから」と言って全工具を交換していたと報告してきました。摩耗していたか尋ねると「さあね」との返事。夜勤は監督が少ないからこそ有能な人を置くべきですが、現実はそうもいきません。さて、ここで多くの問題が発生します。彼の態度と職業倫理から判断して、新しい工具が適切に測定されずに取り付けられたと推測されます。さあ作業開始です。全工具を測定し、ゼロポイントを確認し、切削条件を見直します。これで万全、と思いきや、そうはいきません。同じプログラム、同じマシン、正しい工具、すべて問題なさそうでも、昨日と同じように削れるとは限りません。2個前のワークと同じとも限りません。要求公差によっては、周囲温度や湿度のような単純な要因でさえ最終結果に影響を与えることがあります。ここでCNC機械技師の試行錯誤が活きてきます。
スピンドルのウォームアップ
プログラムを本番投入して夜勤担当者に任せる前に、いくつかの判断が必要です。第一に、何があっても必ずスピンドルをウォームアップしてください。一日の最初のジョブを走らせる前にスピンドルを適切に暖機すれば、スピンドルの熱膨張が変数の一つから除外されます。その結果、5個目のワークも1個目と同じように仕上がります。また、マシンが数時間以上停止する場合も、特に厳しい公差を扱うときはウォームアップをお勧めします。
ツールを知り、ツールライブラリを標準化する
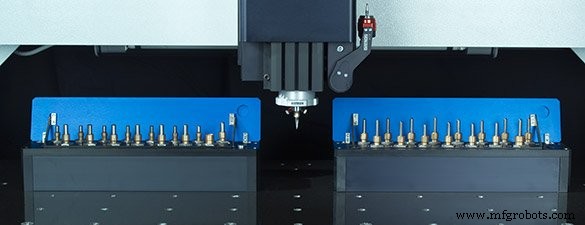
本番準備時のもう一つの考慮点は工具寿命です。前述の問題を防ぐためです。「CNC機械技師の試行錯誤」を通じてテストと実加工を繰り返せば、工具寿命について多くを学び、シンプルな情報と期待値を蓄積できます。これを繰り返すほど、より速く、より容易になります。私の過去のブログのアドバイス通り標準ツールライブラリを構築していれば、情報が頭に入り、参考資料が不要になるレベルに達します。工具寿命がわかれば、シフト交代とワークフローに対してずっと能動的なアプローチが可能になります。
切削条件での試行錯誤
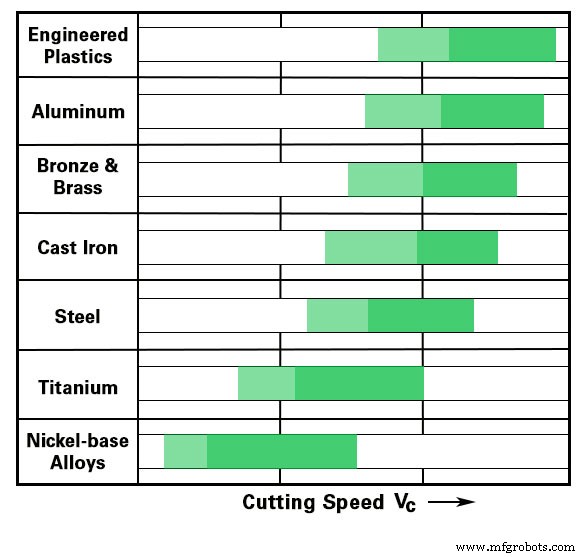
効率と生産性が目標のとき(いつでないことがあるでしょうか?)、CNC機械技師の試行錯誤が活きます。私の推奨切削条件で20分かかるところを、切り込みを10%軽くし送りを20%上げれば、加工時間が短縮され、工具寿命が5個分から8個分に延びます。時間短縮、工具寿命延長、上司も満足。品質管理は?まだ満足?表面粗さが少し犠牲になったが、仕様内なら問題なし。成功!
限界に挑み、工具を折ることを恐れない
一つだけ覚えておいてほしいことがあります。「エラー」は試行錯誤の半分を占めます。私が一緒に仕事をした最高の機械技師たちは、定期的に工具を折っていました。どこまでできるか知りたかったからです。少しの試行錯誤、限界への挑戦が、あなたを想像以上に遠くへ連れて行ってくれます。許容範囲(エンベロープ)は、あなたが想像しているより遥かに広いことに気づくでしょう。
CNCマシン